

了解独立分块铁芯与展开式定子的主轴绕线、叠绕、滚绕、针式绕线和飞叉绕线,以及如何根据产品要求选择合适的工艺。
分块式定子为绕线区域提供了开放的操作空间,也为集中绕组设计带来了更大的灵活性。与直接绕制完整闭合定子相比,开放式结构更便于处理粗线、多股并绕以及对线包形状要求较高的产品。在定子与线圈设计合理的情况下,它还能够为提高槽满率、缩短端部线包提供更多可能。
但是,“分块式定子绕线”并不是一种固定不变的绕线工艺”。
合适的绕线方式取决于定子结构、线圈电气连接方式、线材规格、可用绕线空间、线包尺寸要求以及后续定子装配工艺。根据这些条件,设备可能采用主轴绕线、叠绕、滚绕、针式绕线或飞叉绕线。
如果在没有充分理解产品条件之前就先确定设备,可能会出现绕线路径不合理、跨线过多、线包尺寸不稳定,或者后续拼圆与装配困难等问题。因此,可靠的解决方案应该从产品和工艺要求出发,而不是从某一台标准设备出发。
为什么采用分块式定子?
分块式定子在形成最终圆形结构之前,绕线区域处于开放状态。这种结构可以带来以下潜在制造优势:
1.绕线区域的可达性更好
2.集中绕组设计更加灵活
3.更便于处理粗线或多股并绕
4.更有利于控制线包宽度及端部尺寸
5.可以在最终拼圆前分别完成定子齿绕线
6.更容易扩展绕线、检测、拼圆、焊接和测试等自动化工序
这些优势并不会自动实现。开放式结构同时也带来了新的工艺难点:
1.每个分块或定子齿在绕线时都必须准确定位。
2.起线、收线和跨线都需要进行稳定控制。
3.线包宽度和高度必须满足拼圆后的可用空间。
4.定子拼装后,相邻线包之间不能发生干涉。
5.绕线方向和电气连接必须符合绕组图要求。
6.最终圆度及分块位置还取决于拼圆和装配方式。
因此,分块式定子绕线不能作为一个孤立工序进行评估,而应与完整的制造流程一起考虑。
两种基本的定子结构
选择绕线工艺的第一步,是确认产品采用完全独立的分块铁芯,还是展开式定子结构。
独立分块铁芯
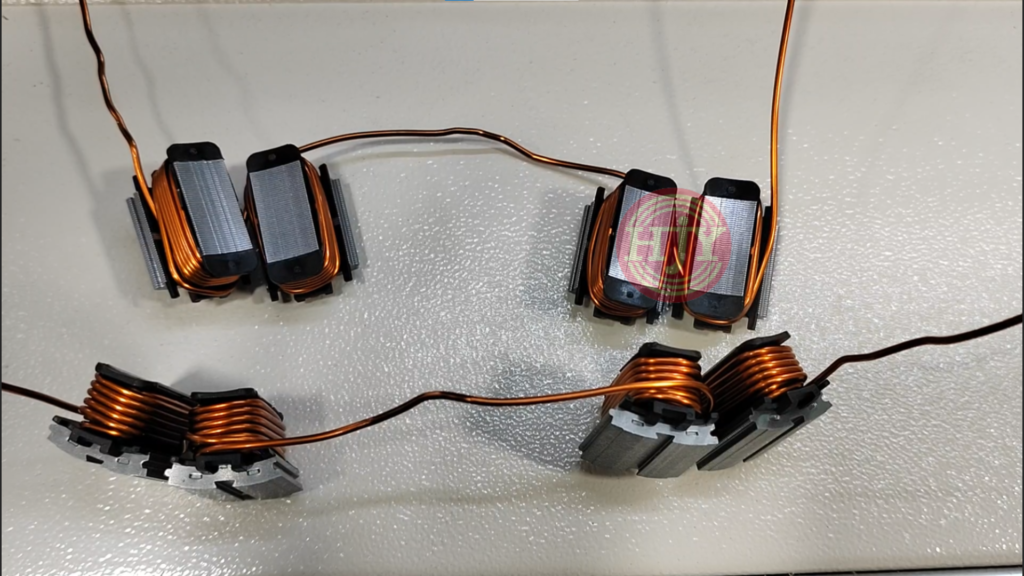
每个定子齿都是完全独立的零件。各分块先完成绕线,随后再按规定顺序排列并拼装成圆形定子。
这种结构主要有两种绕线策略:
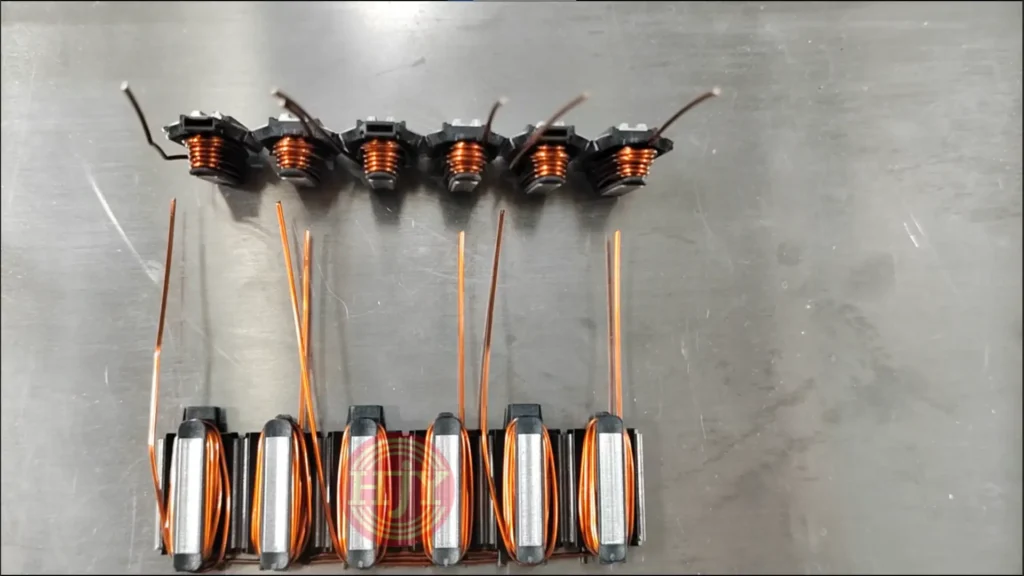
1.单块独立绕线: 每个分块分别完成绕线和剪线,形成具有独立起线端和收线端的线圈。
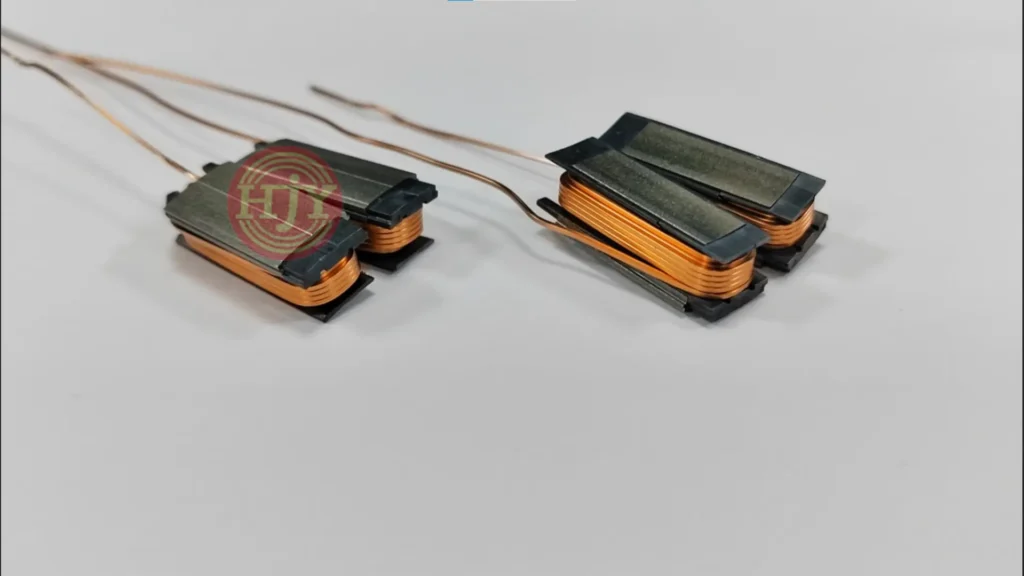
2.多分块连续联绕: 使用一根漆包线连续绕制2块、3块、4块或更多独立分块,并控制各线圈之间的跨线长度。
单块独立绕线在产品搬运和绕向设置方面比较灵活,但通常需要更多后续电气连接。连续联绕可以减少端子、焊接点或人工接线,但跨线路径必须与最终分块排列和拼圆工艺相匹配。
展开式定子
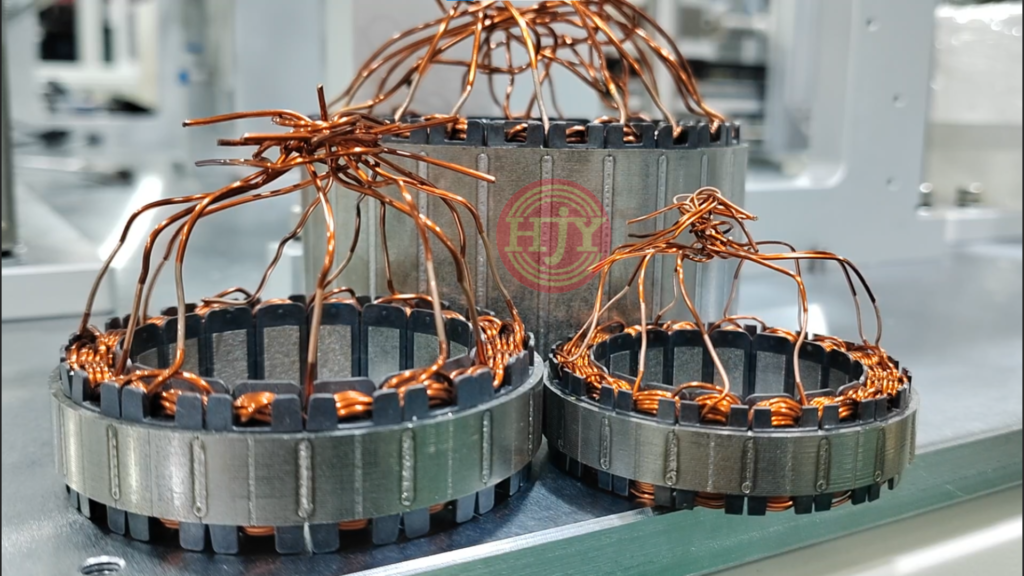
展开式定子的多个定子齿在绕线过程中仍通过机械连接部保持相连。铁芯以直线或开放状态装夹,使绕线机构可以接近各个齿部。绕线完成后,再按照产品设计将其卷圆,并进行闭合、连接或焊接。
齿与齿之间的连接有助于保持排列顺序,但绕线过程仍需控制:
1.漆包线从一个齿过渡到下一个齿的路径
2.每个线圈的绕线方向
3.跨线的位置和长度
4.定子闭合前的线包尺寸
5.闭合后相邻线包之间的间隙
6.卷圆成形过程中线材承受的机械应力
独立分块铁芯的绕线方式
独立分块铁芯可以采用不同的绕线机构和工件运动路径。以下绕法并不是可以随意互换的标准设备,而是产品布置、线材路径和机械运动方式的不同组合。
1.单块主轴绕线
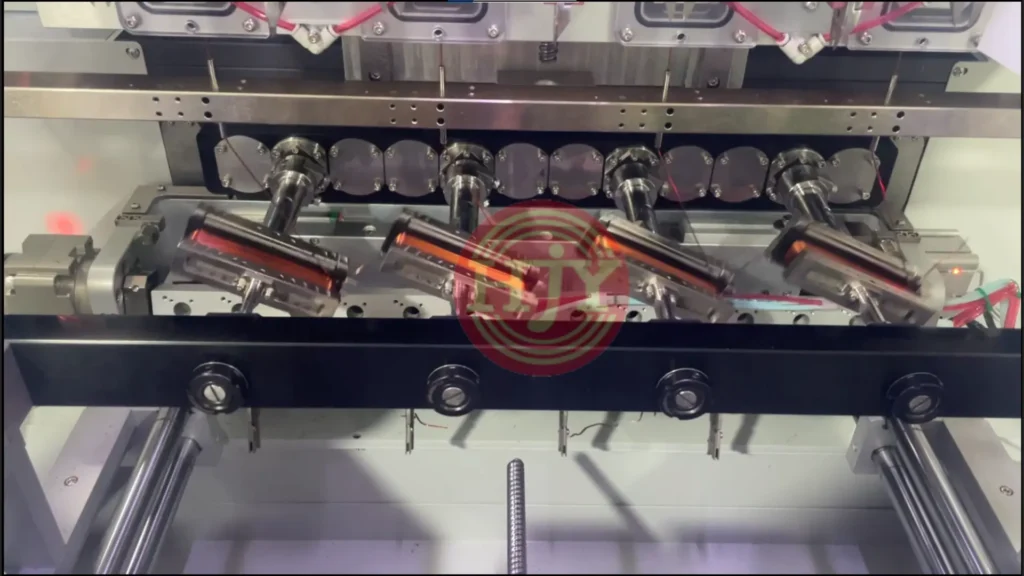
主轴绕线是将一个独立分块安装在主轴治具上,由主轴带动工件旋转,同时导线机构在绕线区域内控制线材位置。
设备可以配置多个主轴,从而同时绕制多个独立分块。例如,四主轴设备可以在一个绕线周期内同步生产4个独立线圈。
典型特点包括:
1.每个主轴装夹一个独立分块
2.每个线圈具有独立的起线端和收线端
3.通过多主轴同步生产提高产能
4.可编程控制主轴速度和导线位置
5.通过更换定制治具和调用程序实现换型
需要特别区分多主轴同步生产与多分块连续联绕。4个主轴同时绕制4个独立线圈,并不等于4联绕。连续联绕特指一根不剪断的漆包线将多个分块线圈连续连接起来。
2.叠绕
叠绕是将多个独立分块沿同一绕线轴方向叠放。漆包线可以从一个分块转移至下一个分块,在各线圈之间不剪线,从而依次完成多块绕制。
这些分块只是为了绕线而叠放装夹,本身仍然是独立零件。因此,“叠绕”描述的是工件的布置方式,并不是指分块在结构上相连,也不是指多根漆包线上下堆叠。
潜在优势包括:
1.可连续绕制多个独立分块
2.减少后续电气连接点
3.控制相邻分块线圈之间的跨线长度
4.工装布置紧凑
5.便于按规定顺序生产成组分块
其工程难点在于:漆包线在不同叠放位置之间转移时,既不能损伤绝缘层,也不能失去对跨线路径的控制;同时,跨线长度还必须与最终拼装后的分块位置相匹配。
3.滚绕
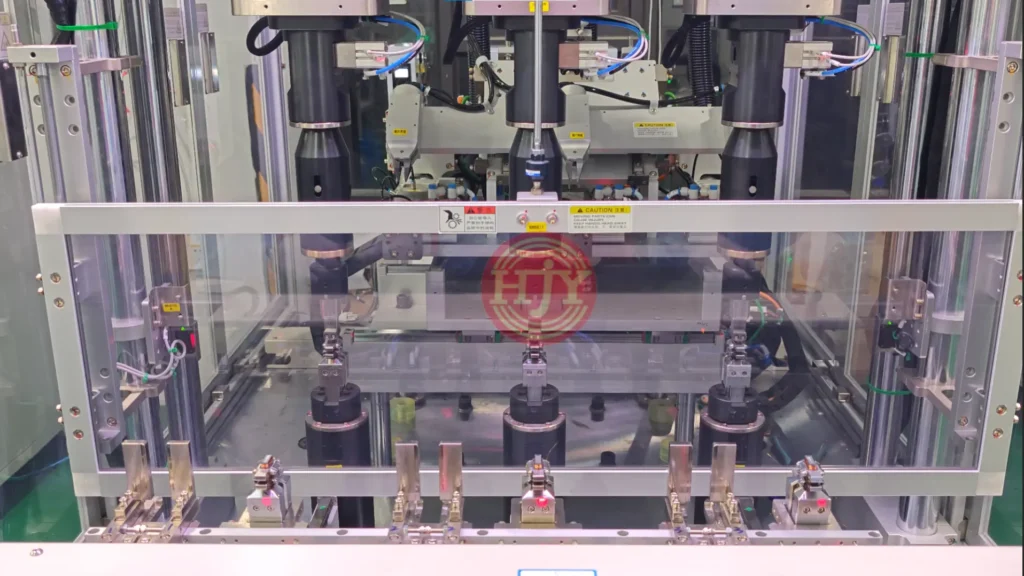
滚绕是将多个独立分块安装在回转式、多面式或滚动式工装上,通过工装旋转、滚动或分度,使每个分块依次进入绕线位置。
在工装控制分块换位的同时,一根漆包线可以连续绕制多个分块。与沿轴向叠放的方式相比,滚动机构能够以另一种运动路径控制工件姿态和线材转移。
以下需求可考虑采用滚绕:
1.多个独立分块需要连续联绕
2.绕线过程中需要控制每个分块的姿态
3.需要明确控制分块线圈之间的跨线路径
4.需要处理刚性较大或较粗的线材
5.希望减少后续人工接线
具体可行性取决于分块几何结构、弯线空间、线材刚性、联绕数量以及治具运动间隙
4.独立分块针式绕线
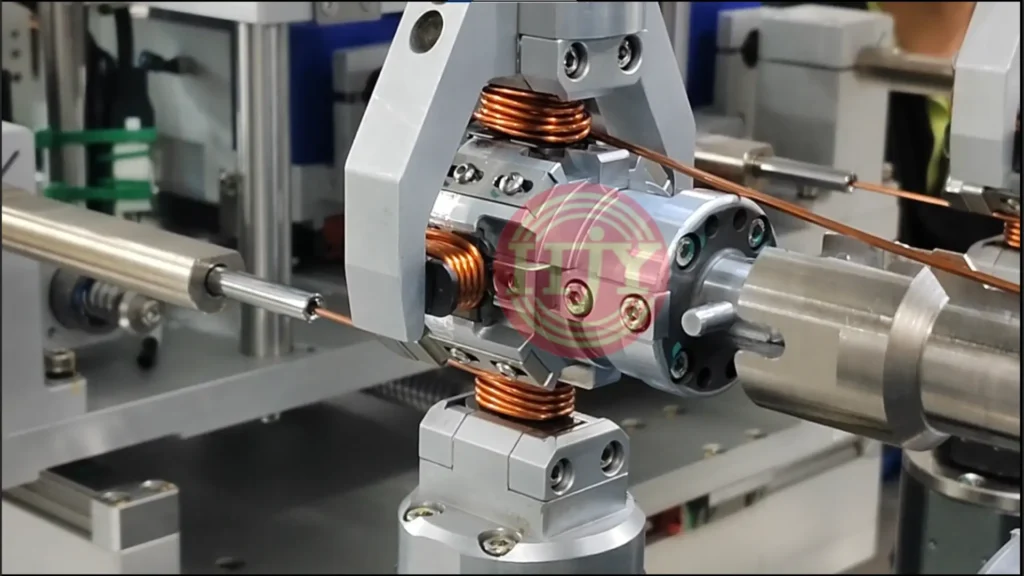
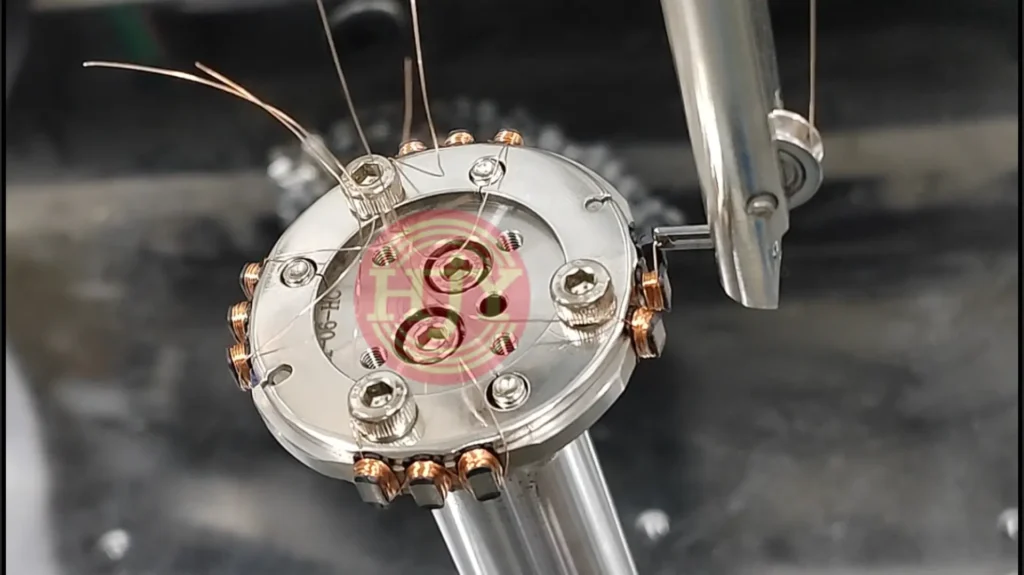
针式绕线同样可以用于完全独立的分块铁芯。导针或线嘴带着漆包线围绕绕线区域运动,同时治具配合完成所需的旋转、摆动或分度动作。
多个独立分块可以分别装入圆盘分度治具。一个分块完成后,治具分度至下一个分块,同一根漆包线继续形成下一个线圈,从而实现2联、3联或更多分块的连续绕制。
针式绕线在线材引导方面具有较高灵活性,尤其适合需要在定子齿外侧控制线材路径的工艺。但导针和漆包线所需的运动空间必须结合分块结构和线包厚度仔细确认。
展开式定子的绕线方式
展开式定子同样可以采用不同的绕线机构。针式绕线和飞叉绕线是两种重要方式;即使同为针式绕线,也可以采用不同的产品装夹姿态。
1.针式立绕
针式立绕时,展开式定子以立式姿态装夹。导针在绕线区域内穿行,并在定子齿两端配合横向换位,从而围绕齿部形成线圈。
一个齿绕制完成后,绕线机构或产品治具移动至下一个齿;根据绕组图要求,齿与齿之间可以保持连续过线。
这里的“立绕”描述的是定子的装夹姿态和导针的主要运动方向,并不是指矩形扁线的立绕或侧弯绕制。
2.针式平绕
针式平绕时,展开式定子水平放置在治具上。导针围绕定子齿往复运动,同时沿展开式铁芯方向移动,按照规定顺序完成各齿绕线。
针式立绕和针式平绕采用相同的基本原理,即导针带着漆包线沿受控路径围绕定子齿成圈。两者的主要差别包括:
1.定子装夹姿态
2.治具支撑方式
3.导针与定子齿之间的相对运动
4.可用导线空间
5.相邻齿之间的过线路径
最终应根据产品几何结构和工艺稳定性进行选择,而不能简单认为某一种姿态一定优于另一种。
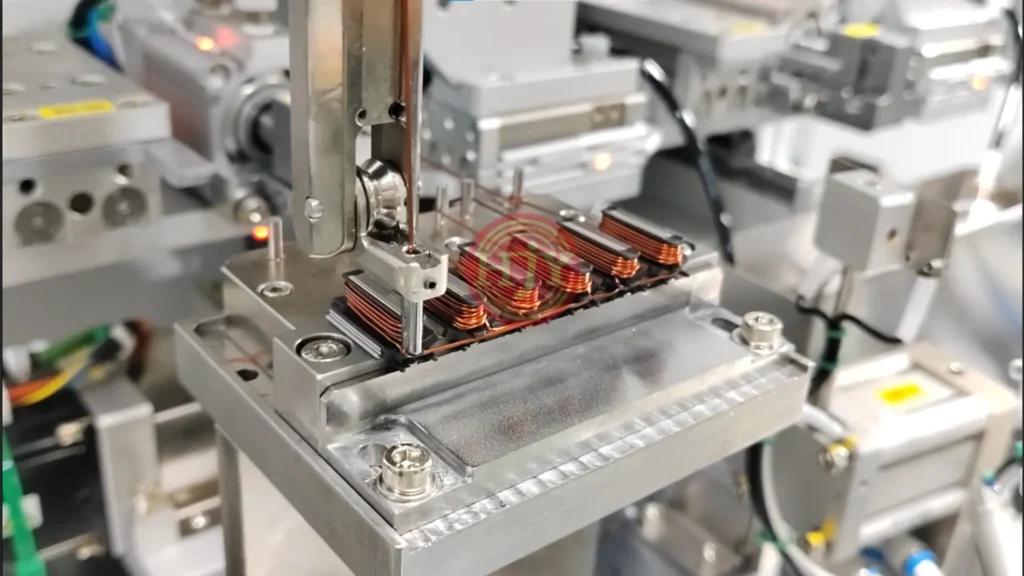
3.展开式定子飞叉绕线
飞叉绕线要求展开式定子齿部外侧具有足够的开放空间。飞叉带着漆包线围绕齿部旋转,而工件在当前绕线位置基本保持固定。
一个齿完成后,绕线机构移动至下一个齿,或者由治具按照绕线顺序对产品进行分度和换位。
当齿部结构为飞叉旋转提供了足够外部空间时,飞叉绕线可以实现较高的绕线速度。其可行性取决于:
- 齿部周围空间
- 线径及线材刚性
- 线包宽度和高度要求
- 飞叉旋转间隙
- 齿间过线路径
- 起线端和收线端要求
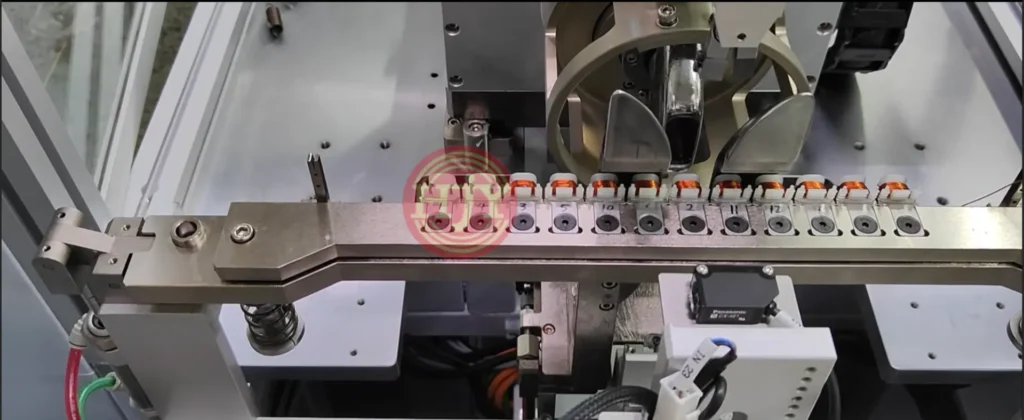
主要绕线方式对比
| 绕线方式 | 典型定子结构 | 线圈关系 | 主要工件机构运动 | 主要特点 |
|---|---|---|---|---|
| 主轴绕线 | 独立分块 | 通常独立绕制 | 分块随主轴旋转 | 可配置多主轴同步生产 |
| 叠绕 | 独立分块 | 可连续联绕 | 分块沿同一轴向叠放 | 多分块过线结构紧凑 |
| 滚绕 | 独立分块 | 可连续联绕 | 工装滚动、回转及分度 | 联绕过程中灵活控制分块姿态 |
| 针式绕线 | 独立分块或展开式 | 可独立或连续绕制 | 导针往复,治具配合运动 | 线材路径控制灵活 |
| 飞叉绕线 | 通常为展开式开放齿结构 | 可连续绕制 | 飞叉围绕齿部旋转 | 空间充足时可实现高速绕线 |
以上表格仅用于总体工艺对比,并不能代替最终方案评估。即使两个定子外观相似,也可能因为绕组连接、线径或线包要求不同而需要完全不同的设备配置,因此仍需结合产品图纸和绕线规格确认。
选择绕线工艺时需要考虑的关键因素
铁芯结构
设备首先必须围绕完全独立的分块铁芯或保持连接的展开式铁芯进行设计。这一选择会直接影响产品夹紧、分度、过线和下料方式。
独立绕制还是连续联绕
绕组图必须明确每个分块是否需要独立引线,或者是否要求一根线连续连接多个线圈;同时还需确认联绕数量,例如2联、3联或4联。
线材规格
需要确认的信息包括:
1.导体直径或截面尺寸
2.绝缘层厚度
3.并绕线数
4.线材及绝缘类型
5.最小允许弯曲半径
6.所需绕线张力
粗线及多股并绕会增大弯线力和线材回弹,同时还会影响导线机构尺寸、可实现的绕线速度和最终线包形状。
匝数和绕线方向
匝数、绕线方向和线圈顺序必须符合电气绕组图。对于多分块连续联绕,还需要同时评估各线圈绕向与引线连接之间的关系。
线包尺寸
线包宽度、高度和端部尺寸必须适配最终拼圆后的定子空间。单个分块绕线后即使外观看起来合格,拼圆后仍可能与相邻线包发生干涉。
因此,不能只将槽满率作为唯一质量目标,还必须控制线包的最终外形包络尺寸。
起线、收线与跨线
引线和跨线位置会影响:
- 分块下料
- 分块搬运
- 定子拼装
- 端子连接
- 焊接或焊锡
- 电气绝缘与安全间隙
对于连续联绕,跨线长度既要满足拼装所需的位置变化,又不能过长而形成无法控制的线环或装配干涉。
生产能力
目标节拍和年产量将决定设备是否需要采用:
- 单主轴或多主轴
- 单绕线工位或多工位同步绕线
- 圆盘分度治具
- 自动上下料
- 集成检测及后续装配
自动化程度应根据稳定、明确的工艺需求进行选择,而不应仅为了让设备看起来更复杂而增加功能。
后续定子装配
绕线与定子装配直接相关。绕线方案必须考虑产品后续如何进行:
- 绕后转移
- 按正确顺序排列
- 拼圆或闭合成形
- 夹紧和定位
- 焊接或机械连接
- 电气连接
- 检测与测试
当后续装配方式发生变化时,最合适的绕线路径也可能随之改变。
线包外形与工艺控制
稳定的分块式定子绕线工艺不能只控制匝数,还应关注以下目标:
- 不同绕线阶段的张力
- 线材位置和排布
- 线包宽度和高度
- 端部线包尺寸
- 跨线位置
- 起线和收线位置一致性
- 绝缘层保护
- 不同分块及工位之间的一致性
在起线、正常绕线、换层或位置转换以及收线阶段,可能需要采用不同的张力。张力控制的目标并不是一味提高张力;过大的张力可能损伤绝缘层、使线材变形,或对铁芯分块和治具施加不必要的载荷。
最终可实现的线包形状还会受到线径、匝数、绝缘结构、分块几何形状和槽满率影响。设备控制非常重要,但最终效果仍应通过样品试绕和工艺验证确认。
从绕线到定子拼圆
分块式定子的质量不能只通过检查一个绕后定子齿来判断。
完成拼圆或装配后,完整定子还必须满足以下要求:
- 整体直径
- 圆度
- 分块位置
- 线包间隙
- 跨线路径
- 绝缘距离
- 端子位置
- 电气性能
不同拼圆方式采用不同的控制原理。例如,一种方式可以通过鼠笼式治具控制最终外径,其精度在较大程度上取决于治具加工圆度;另一种方式则分别夹紧和定位每个分块,从而更直接地控制每一片定子的位置。
合适的方式取决于公差要求、过程能力、治具成本和生产数量。只有在产品结构、测量方法、治具策略和验证条件明确后,才能对圆度或过程能力数值作出确认。
实际项目评估流程
在制定分块式定子绕线方案前,建议确认以下信息:
- 定子及分块的2D、3D图纸
- 独立分块或展开式铁芯结构
- 绕组图和相位连接方式
- 线材规格和并绕线数
- 匝数和绕线方向
- 单块独立绕制或多分块连续联绕
- 跨线长度及引线位置要求
- 最大线包宽度、高度和端部尺寸
- 最终定子拼圆及连接方式
- 目标节拍和年产量
- 检测、追溯及自动化要求
- 用于工艺验证的样品和试机线材
在这些信息基础上,才能进一步评估绕线机构、治具方案、工位数量、张力控制配置和后续自动化方案。
分块式定子定制绕线解决方案
JHY针对独立分块铁芯和展开式定子开发定制绕线设备及自动化解决方案。根据产品要求,方案可以包括:
- 主轴、针式、飞叉、叠绕或滚绕
- 单线或多股并绕
- 单块独立绕制或多分块连续联绕
- 自动夹线和剪线
- 起线、收线和跨线控制
- 定制治具和换型程序
- 自动上下料
- 视觉或尺寸检测
- 分块排列与定子拼圆
- 焊接、电气测试和数据追溯
我们的目标并不只是完成绕线动作,而是围绕以下工艺关系开发完整方案:
绕线 → 线材管理 → 线包外形控制 → 定子装配 → 检测
没有一种绕线方式可以适用于所有分块式定子。合理的解决方案应当是定子结构、绕线机构、工件运动、电气连接和最终装配要求的综合组合。
申请工艺评估
您是否正在开发新的分块式定子,或者评估自动化绕线工艺?
欢迎向我们提供定子图纸、绕组图、线材规格、线包要求及产能目标。我们的工程团队将根据您的产品评估合适的绕线路径和自动化配置。


