


ニュース
ニュース
工場の最新情報・用途紹介
最新ニュース
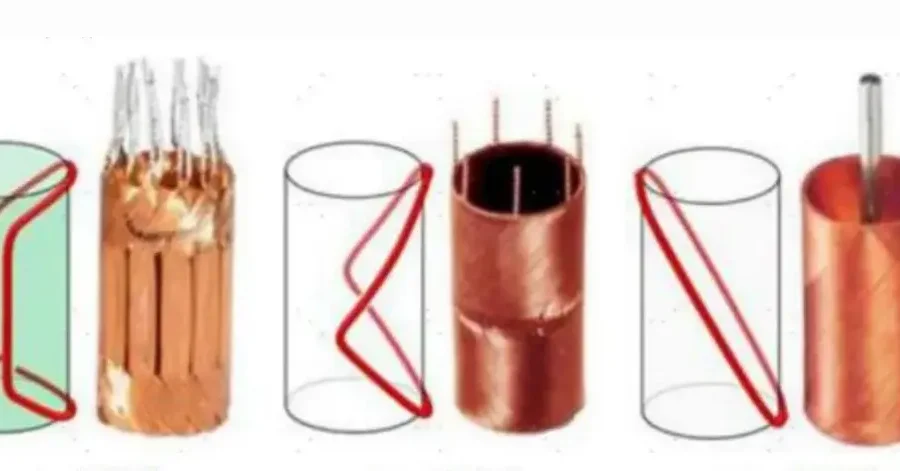 製品・技術記事コアレスモーターの巻線工程と自動生産ラインソリューションコアレスモーターの直線巻線、斜交・ハニカム巻線、ダイヤモンド巻線について、構造上の特徴、製造上の課題、自動生産方式を解説します。 コアレスモーターは、自立構造の鉄心を持たないカップ形巻線を使用し、回転慣性が小さく、動的応答が速く、滑らかな動作と高い出力密度を備えることが特徴です。精密駆動、ロボット、航空宇宙システム、医療機器、高度な産業自動化に幅広く使用されています。 従来の鉄心付きモーターとは異なり、コアレスモーターには巻線を支持する鉄心の歯やスロットがありません。そのため、エナメル線を直接、機械的に安定し寸法精度の高い円筒構造に成形する必要があります。線材の配列、巻線張力、巻線軌道、熱融着、成形精度は、いずれもモーターの性能と生産の安定性に直接影響します。 一般的なコアレスモーターの巻線構造には、直線巻線、斜交・ハニカム巻線、ダイヤモンド巻線があります。それぞれ、銅の充填率、コイルエンドの寸法、構造の均一性、製造の複雑さ、自動化要件に異なる特徴があります。 1. コアレスモーターの代表的な3種類の巻線構造 1.1 直線巻線 直線巻線では、主な有効導体部が電機子の軸とほぼ平行に配置されます。 製造時は、自己融着エナメル線を指定の巻数で巻き、その後、配列、ロール成形、カップ形への成形を行います。必要な機械的強度を得るため、熱融着、接着剤の硬化、その他の固定工程を用いる場合があります。 主な特徴 有効導体部が長く、使用可能な巻線空間を有効に活用できる 巻線形状が比較的単純 中央部の肉厚が大きくなる可能性がある 線材の重なりや配列の不均一を防ぐため、慎重な制御が必要 リード線と端部接続に追加のスペースが必要になる場合がある 真円度、肉厚、全体の均一性を管理するうえで後工程の成形が重要 直線巻線は、有効導体の割合を高くする必要があり、後工程の成形と組立に対応できる製品に適しています。 1.2 斜交巻線・ハニカム巻線 斜交巻線またはハニカム巻線では、エナメル線を電機子の軸に対して所定の角度で配置します。導体同士が交差し、自立可能な網目状またはハニカム状の構造を形成します。 一般的な工程では、位置決めピンなどの線材ガイド機構を備えた専用の巻線マンドレルを使用します。マンドレル径が主に巻線の内径を決め、位置決め部間の軸方向距離とプログラムされた巻線軌道が巻線長と端部形状を決定します。 装置は、マンドレルの回転と線材ガイドの軸方向往復動作を同期させ、所定の角度で連続的に巻線します。 主な特徴 連続巻線工程で巻線全体を製作できる コンパクトなコイルエンドによりモーターの軸方向長さを短縮できる 導体の交差配列により安定した自立構造を形成する 線材の交差部で一部の層が重なる 銅の充填率は巻線角度、線径、導体配列に依存する 正確な巻線軌道、張力制御、マンドレルの位置決めが不可欠 ハニカム巻線は、連続巻線とコンパクトな端部形状を両立します。ただし、設計では巻線角度、銅の利用効率、製造の安定性のバランスを取る必要があります。 1.3 ダイヤモンド巻線 ダイヤモンド巻線は通常、複数の予備成形したコイル要素を指定の角度と位相位置に配置し、完全な円筒状巻線を形成します。…詳しく見る
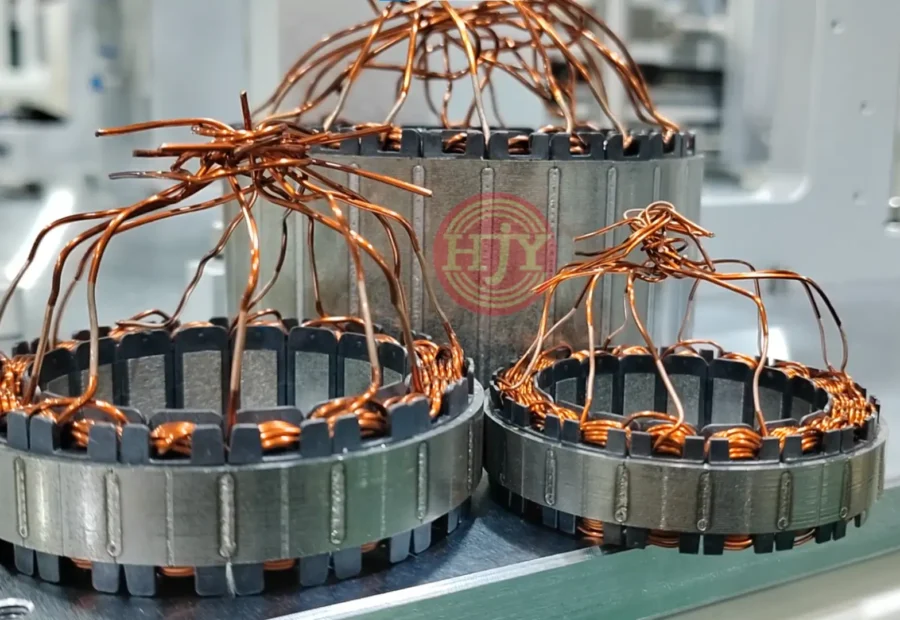 製品・技術記事分割ステータの巻線方式:適切な巻線工程の選び方分割ステータは巻線領域を開放でき、集中巻線の設計自由度を高めます。完全に閉じたステータへの巻線と比べ、開放構造では太線、複数本の同時巻線、難しいコイル形状に対応しやすくなります。ステータとコイルを適切に設計すれば、占積率の向上とコイルエンドの短縮も可能です。 ただし、 分割ステータの巻線は、単一の決まった工程ではありません. 適切な巻線方式は、ステータ構造、コイルの電気的接続方法、線材仕様、使用可能な巻線空間、必要なコイル寸法、後工程のステータ組立によって異なります。これらの条件に応じて、スピンドル巻線、積み重ね巻線、ローリング巻線、ニードル巻線、フライヤ巻線を使用できます。 製品条件を理解する前に装置を選ぶと、不適切な巻線軌道、過剰な渡り線、コイル寸法の不安定化、ステータの円環化・組立時の問題につながる可能性があります。したがって、信頼性の高いソリューションは、標準的な装置構成からではなく、製品と工程の要件から検討を始めます。 分割ステータを使用する理由 分割ステータでは、最終的な円環形状に組み立てる前に巻線領域を開放します。これにより、製造上の次のような利点が期待できます。 巻線領域へのアクセスが容易 集中巻線の自由度が向上 太線や複数本の同時巻線に対応しやすい コイル幅とコイルエンド寸法の制御方法が増える ステータの最終組立前に個々の歯へ巻線できる 巻線、検査、円環化、溶接、試験を統合する選択肢が増える これらの利点は自動的に得られるものではありません。開放構造には、次のような工程上の課題もあります。 巻線中、各セグメントまたは歯を正確に位置決めする必要があります。 巻き始め線、巻き終わり線、渡り線を管理する必要があります。 コイル幅と高さを、円環化後に確保できる空間内に収める必要があります。 ステータ組立時に隣接コイルが干渉しないようにする必要があります。 巻線方向と電気的接続は巻線図に従う必要があります。 最終的な真円度とセグメント位置は、円環化・組立方式に依存します。 このため、分割ステータの巻線は製造工程全体と併せて評価する必要があります。 2種類の基本的なステータ構造 工程を決定する最初の段階では、完全に独立したセグメントを使う製品か、展開型ステータ構造を使う製品かを確認します。 独立したステータセグメント 各ステータ歯は独立した部品です。まずセグメントに巻線し、その後、配列して円環状ステータに組み立てます。 巻線方法には、主に次の2つのアプローチがあります。 独立巻線: 各セグメントを個別に巻線・切断し、それぞれに巻き始めと巻き終わりのリード線を持つ独立したコイルを形成します。 複数セグメントの連続巻線: 1本の線材で2、3、4個以上の独立したセグメントに連続して巻線し、コイル間の渡り線長を制御します。 独立巻線はセグメントの取り扱いと巻線方向の自由度が高い一方、通常は後工程でより多くの電気的接続が必要です。連続巻線は端子、溶接、手作業による接続を削減できますが、渡り線はセグメント配列とステータの最終組立に合わせて設計する必要があります。 展開型ステータ 展開型ステータでは、巻線中も複数のステータ歯が機械的につながっています。鉄心を直線状または開いた状態に保持し、巻線工具が歯にアクセスできるようにします。巻線後はステータを円環状に成形し、製品設計に応じて閉合、接合、溶接を行います。 歯同士の接続により順序を維持しやすくなりますが、巻線工程では次の事項も管理する必要があります。…詳しく見る