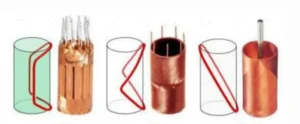
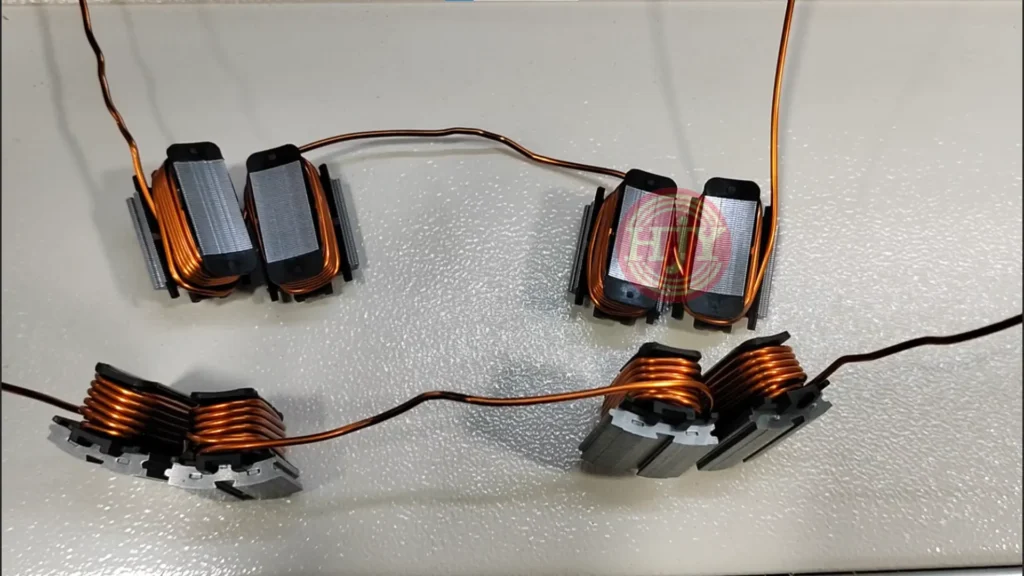
分割ステータは巻線領域を開放でき、集中巻線の設計自由度を高めます。完全に閉じたステータへの巻線と比べ、開放構造では太線、複数本の同時巻線、難しいコイル形状に対応しやすくなります。ステータとコイルを適切に設計すれば、占積率の向上とコイルエンドの短縮も可能です。
ただし、 分割ステータの巻線は、単一の決まった工程ではありません.
適切な巻線方式は、ステータ構造、コイルの電気的接続方法、線材仕様、使用可能な巻線空間、必要なコイル寸法、後工程のステータ組立によって異なります。これらの条件に応じて、スピンドル巻線、積み重ね巻線、ローリング巻線、ニードル巻線、フライヤ巻線を使用できます。
製品条件を理解する前に装置を選ぶと、不適切な巻線軌道、過剰な渡り線、コイル寸法の不安定化、ステータの円環化・組立時の問題につながる可能性があります。したがって、信頼性の高いソリューションは、標準的な装置構成からではなく、製品と工程の要件から検討を始めます。
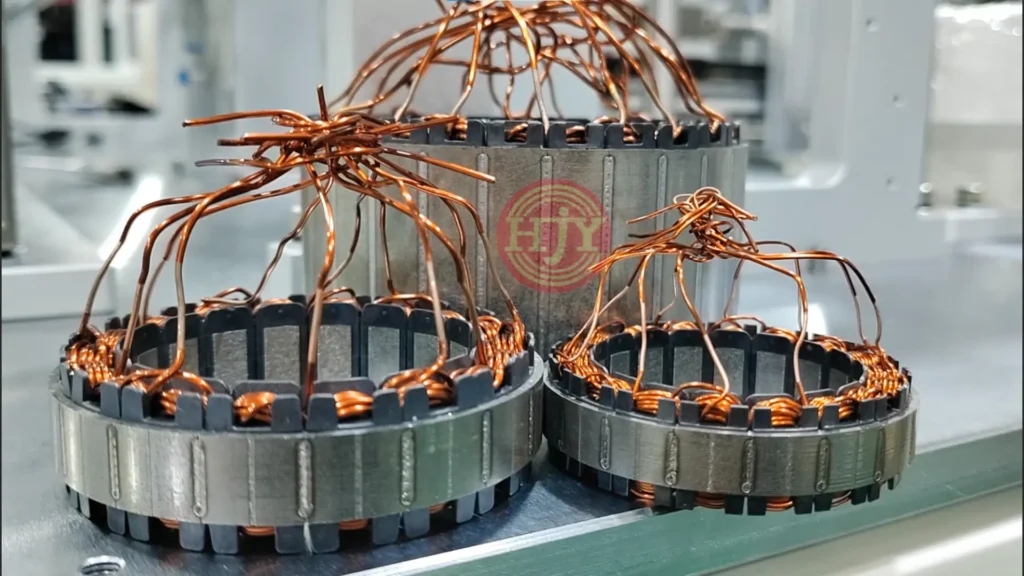
分割ステータを使用する理由
分割ステータでは、最終的な円環形状に組み立てる前に巻線領域を開放します。これにより、製造上の次のような利点が期待できます。
- 巻線領域へのアクセスが容易
- 集中巻線の自由度が向上
- 太線や複数本の同時巻線に対応しやすい
- コイル幅とコイルエンド寸法の制御方法が増える
- ステータの最終組立前に個々の歯へ巻線できる
- 巻線、検査、円環化、溶接、試験を統合する選択肢が増える
これらの利点は自動的に得られるものではありません。開放構造には、次のような工程上の課題もあります。
- 巻線中、各セグメントまたは歯を正確に位置決めする必要があります。
- 巻き始め線、巻き終わり線、渡り線を管理する必要があります。
- コイル幅と高さを、円環化後に確保できる空間内に収める必要があります。
- ステータ組立時に隣接コイルが干渉しないようにする必要があります。
- 巻線方向と電気的接続は巻線図に従う必要があります。
- 最終的な真円度とセグメント位置は、円環化・組立方式に依存します。
このため、分割ステータの巻線は製造工程全体と併せて評価する必要があります。
2種類の基本的なステータ構造
工程を決定する最初の段階では、完全に独立したセグメントを使う製品か、展開型ステータ構造を使う製品かを確認します。
独立したステータセグメント
各ステータ歯は独立した部品です。まずセグメントに巻線し、その後、配列して円環状ステータに組み立てます。
巻線方法には、主に次の2つのアプローチがあります。
- 独立巻線: 各セグメントを個別に巻線・切断し、それぞれに巻き始めと巻き終わりのリード線を持つ独立したコイルを形成します。
- 複数セグメントの連続巻線: 1本の線材で2、3、4個以上の独立したセグメントに連続して巻線し、コイル間の渡り線長を制御します。
独立巻線はセグメントの取り扱いと巻線方向の自由度が高い一方、通常は後工程でより多くの電気的接続が必要です。連続巻線は端子、溶接、手作業による接続を削減できますが、渡り線はセグメント配列とステータの最終組立に合わせて設計する必要があります。
展開型ステータ
展開型ステータでは、巻線中も複数のステータ歯が機械的につながっています。鉄心を直線状または開いた状態に保持し、巻線工具が歯にアクセスできるようにします。巻線後はステータを円環状に成形し、製品設計に応じて閉合、接合、溶接を行います。
歯同士の接続により順序を維持しやすくなりますが、巻線工程では次の事項も管理する必要があります。
- 隣の歯への線材の移行
- 各コイルの巻線方向
- 渡り線の位置と長さ
- ステータを円環化する前のコイル寸法
- 円環化後の隣接コイル間の隙間
- 成形中に線材へ加わる機械的応力
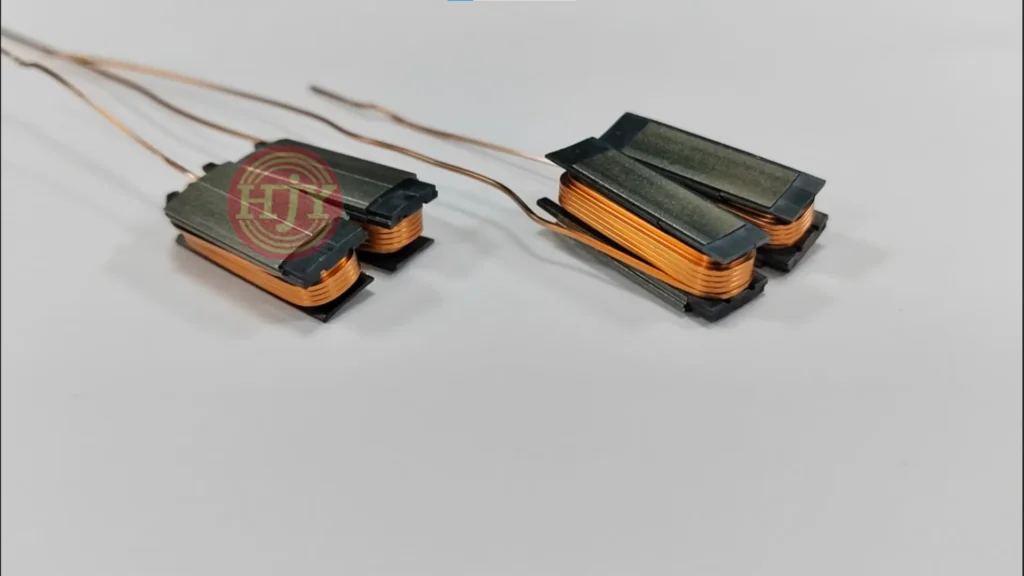
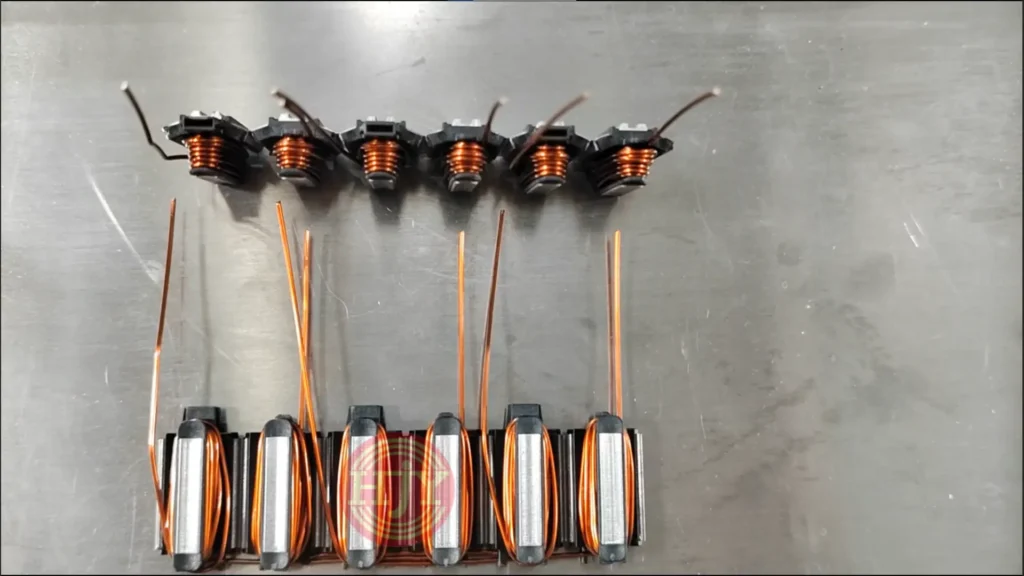
独立したステータセグメントの巻線方式
独立したステータセグメントには、異なる機構やワークの動作軌道を用いて巻線できます。次の方式は、相互に置き換え可能な装置を示すものではありません。それぞれが、製品配置、線材軌道、機械動作の異なる組み合わせを表しています。
1. 独立セグメントのスピンドル巻線
スピンドル巻線では、1つのステータセグメントをスピンドルに取り付けます。スピンドルがワークを回転させ、線材ガイドが巻線領域全体に線材を配置します。
装置に複数のスピンドルを設け、複数のセグメントを同時に巻線できます。例えば4軸の装置では、1回の巻線サイクルで4つの独立した巻線済みセグメントを製作できます。
一般的な特徴は次のとおりです。
- 各スピンドルに1つの独立セグメント
- 各コイルに独立した巻き始めと巻き終わりのリード線
- 生産能力を高める多軸生産
- スピンドル速度と線材ガイド位置のプログラム制御
- 専用治具と巻線プログラムによる段取り替え
次の2つは区別することが重要です。 多軸生産 と 複数セグメントの連続巻線。4軸で4つの独立コイルを同時に巻くことは、4セグメントの連続巻線ではありません。連続巻線とは、途切れのない1本の線材で複数のセグメントコイルを接続することを指します。
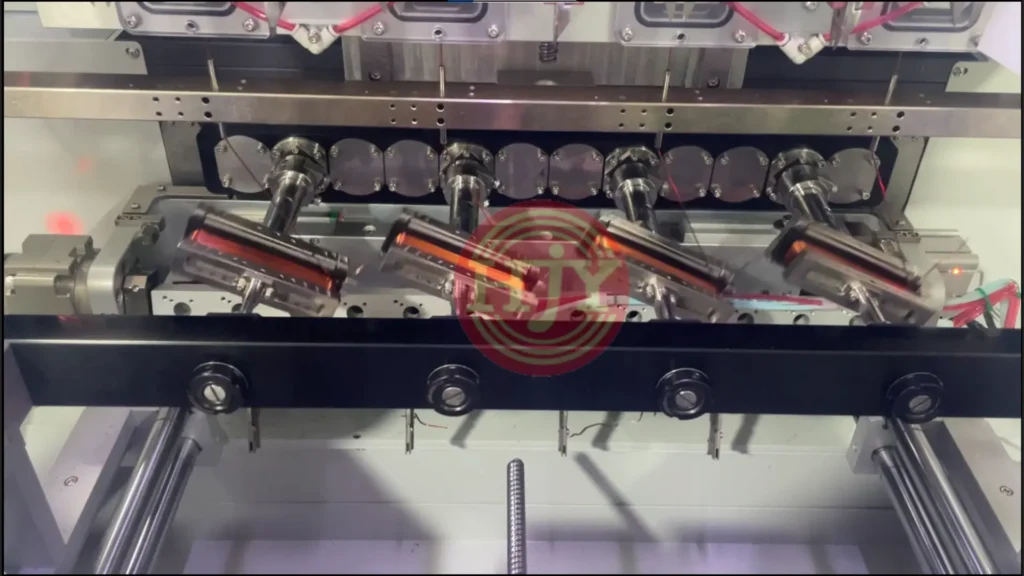
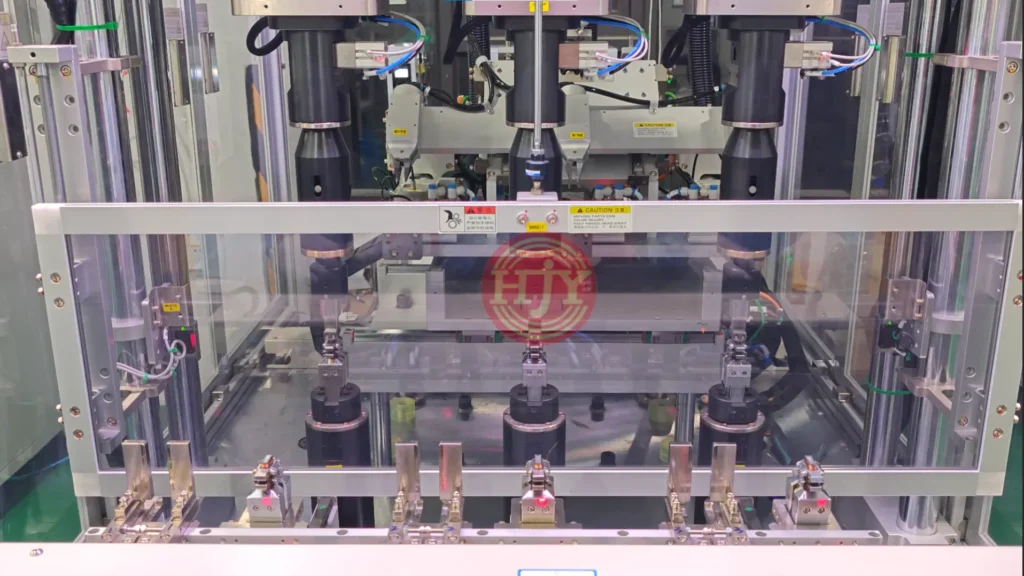
2.積み重ね巻線
積み重ね巻線では、複数の独立セグメントを同じ巻線軸に沿って配置します。1本の線材を次のセグメントへ導くことで、コイル間で線材を切断せずに各セグメントへ順次巻線できます。
セグメントは加工のために積み重ねて配置しますが、独立した部品のままです。したがって「積み重ね巻線」はワークの配置を表し、セグメントが機械的につながっていることや、複数の線材を重ねることを意味しません。
期待できる利点は次のとおりです。
- 複数の独立セグメントの連続巻線
- 後工程の電気的接続点の削減
- 隣接セグメントコイル間の渡り線長の制御
- コンパクトな治具配置
- グループ化したセグメント生産の明確な順序
技術上の課題は、絶縁を損傷せず、渡り線軌道の制御を維持しながら、積み重ねた位置間で線材を移行させることです。また、必要な渡り線長を、組立後の最終的なセグメント位置に合わせる必要があります。
3.ローリング巻線
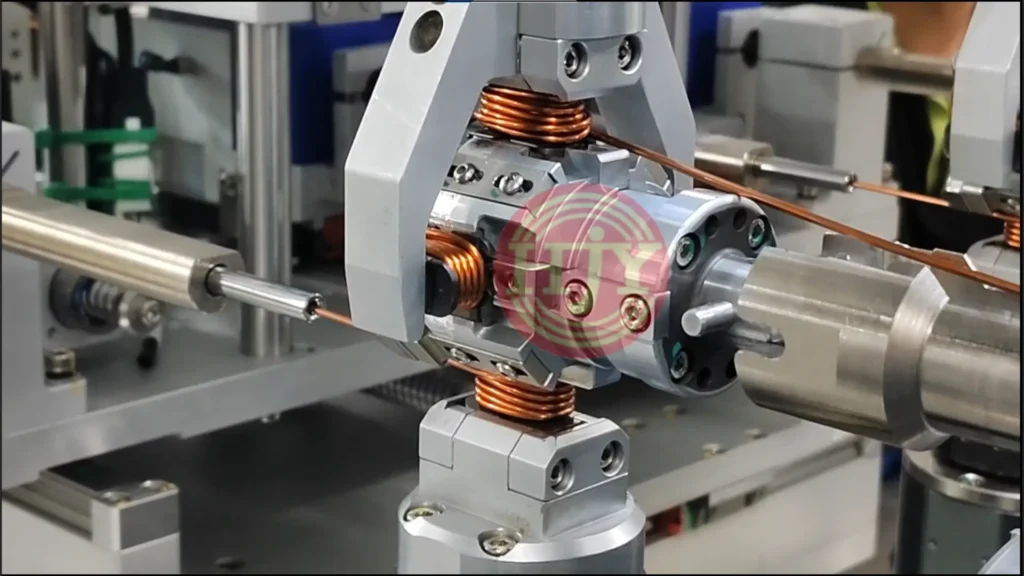
ローリング巻線では、独立セグメントを回転式、多面式、またはローリング治具に配置します。治具が回転、ローリング、割り出しを行い、各セグメントを巻線軌道に通します。
治具でセグメント間の移行を制御し、1本の線材で複数のセグメントに連続して巻線できます。軸方向のみに積み重ねる配置と比べ、ローリング機構はワークの向きと線材の移行を管理する別の方法です。製品に次の要件がある場合、この方式を検討できます。
- 複数の独立セグメントへの連続巻線
- 巻線中の各セグメントの姿勢制御
- セグメントコイル間の所定の渡り線軌道
- 比較的剛性の高い線材や太線の取り扱い
- 後工程の手作業による接続の削減
実現可能性は、セグメント形状、曲げ空間、線材の剛性、接続するセグメント数、治具の隙間によって異なります。
4.独立セグメントのニードル巻線
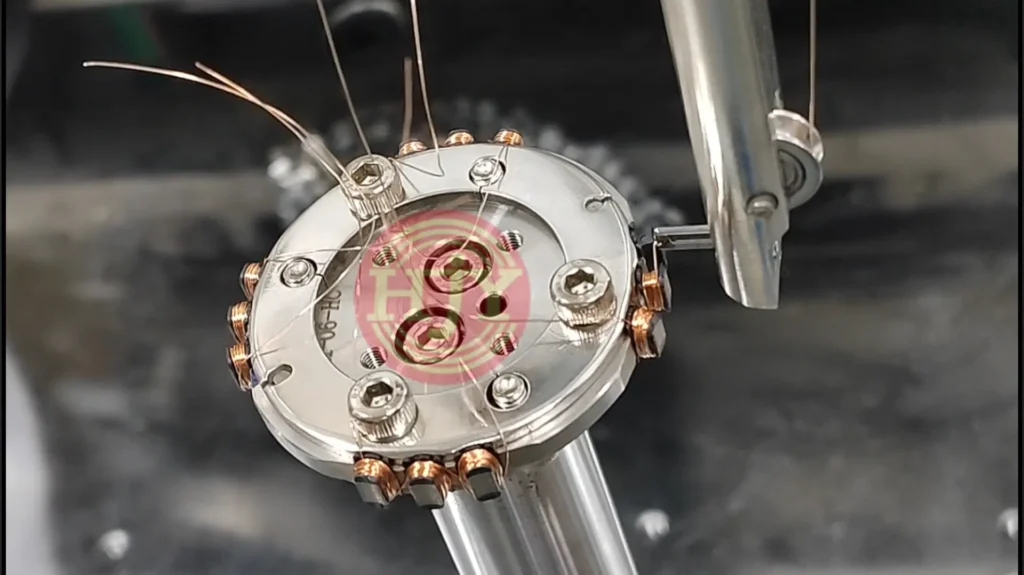
ニードル巻線は、完全に独立したステータセグメントにも使用できます。針またはノズルが巻線領域の周囲に線材を導き、治具が必要な回転、揺動、割り出し動作を行います。
セグメントを円形割り出し治具に個別に投入できます。1つのセグメントへの巻線後、治具を次のセグメントへ割り出し、同じ線材で次のコイルを連続して形成します。これにより、2、3、または複数セグメントが連続接続されたグループを製作できます。
ニードル巻線は線材ガイドの自由度が高く、特に各歯の外側を通る軌道を制御する必要がある工程に適しています。ただし、針と線材に確保できる隙間を、セグメント形状とコイルの仕上がり形状に照らして慎重に確認する必要があります。
展開型ステータの巻線方式
展開型ステータにも異なる機構で巻線できます。ニードル巻線とフライヤ巻線は重要な選択肢であり、ニードル巻線でも製品の設置方向を変えることができます。
1. 垂直ニードル巻線
垂直ニードル巻線では、展開型ステータを垂直方向に保持します。針が巻線領域の内部と周囲を移動し、装置が歯の両端で必要な横方向の動作を同期させます。
1つの歯の巻線が完了すると、巻線機構または治具が次の歯へ移動します。巻線図に応じて、歯の間で線材を連続させることができます。
ここでいう「垂直巻線」は、ステータの設置方向と針の主な動作を示します。平角線のエッジワイズ巻線を指すものではありません。
2. 水平ニードル巻線
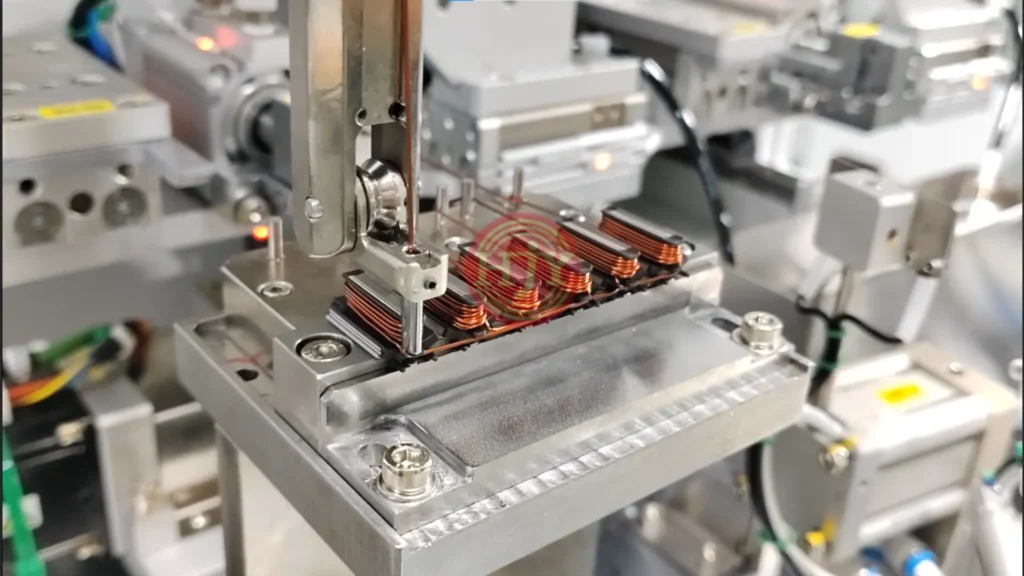
水平ニードル巻線では、展開型ステータを治具上に平らに配置します。針が歯の周囲を往復し、機構が展開した鉄心に沿って移動して所定の順序で巻線します。
垂直・水平ニードル巻線は、針で各歯の周囲の制御された軌道に沿って線材を導くという同じ基本原理を用います。主な違いは次のとおりです。
- ステータの設置方向
- 治具による支持
- 針と歯の相対動作
- 線材ガイドに使用できる空間
- 隣接する歯の間の移行軌道
一方の設置方向が常に優れていると考えるのではなく、製品形状と工程の安定性に基づいて選定する必要があります。
3.展開型ステータのフライヤ巻線
フライヤ巻線では、展開型ステータの歯に外側からアクセスできます。ワークを巻線位置でほぼ静止させたまま、回転するフライヤが歯の周囲に線材を巻きます。
その後、必要な巻線順序に従って機構が次の歯へ移動するか、治具が製品を割り出します。
歯の構造に回転フライヤ用の十分な外部空間がある場合、フライヤ巻線は高速巻線が可能です。実現可能性は次の事項によって異なります。
- 歯の周囲の空間
- 線径と線材の剛性
- 必要なコイル幅と高さ
- フライヤの隙間
- 歯の間の線材移行
- 巻き始め・巻き終わりのリード線要件
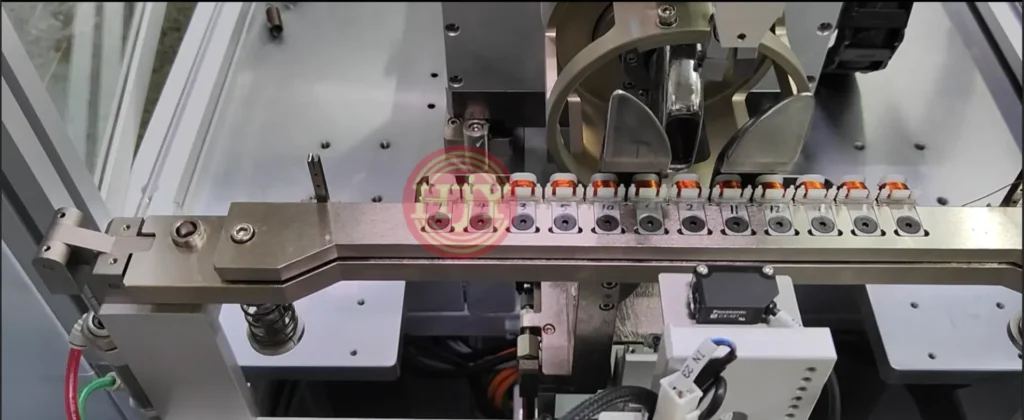
主な巻線方式の比較
| 巻線方式 | 代表的なステータ構造 | コイルの接続関係 | ワーク・工具の主な動作 | 主な特徴 |
|---|---|---|---|---|
| スピンドル巻線 | 独立セグメント | 通常は独立 | スピンドル上でセグメントが回転 | 多軸生産が可能 |
| 積み重ね巻線 | 独立したセグメント | 連続巻線が可能 | 1つの軸に沿ってセグメントを配置 | コンパクトな複数セグメント間の線材移行 |
| ローリング巻線 | 独立したセグメント | 連続巻線が可能 | 治具がローリング、回転、割り出しを行う | 接続時にセグメントの向きを柔軟に制御 |
| ニードル巻線 | 独立型または展開型 | 独立または連続 | 針が往復し、治具が動作を同期 | 制御された自由度の高い線材軌道 |
| フライヤ巻線 | 通常は展開型・開放された歯 | 連続巻線が可能 | 歯の周囲をフライヤが回転 | 十分な隙間があれば高速巻線が可能 |
この表は工程の一般的な概要であり、最終的な選定指針ではありません。外観が似た2つのステータでも異なる装置構成が必要になる場合があるため、製品図面と巻線仕様の確認は引き続き必要です。
巻線工程の選定における主な要素
鉄心構造
装置はまず、完全に独立したセグメントか、接続された展開型鉄心かに合わせて設計する必要があります。この判断は、クランプ、割り出し、線材移行、排出に影響します。
独立巻線か連続巻線か
巻線図では、各セグメントに個別のリード線が必要か、1本の線材で複数のコイルを連続接続するかを明確にする必要があります。2、3、4セグメント巻線など、接続するセグメント数も確認する必要があります。
線材仕様
必要な情報には次のものがあります。
- 導体径または断面積
- 絶縁の厚さ
- 同時に巻く線材の本数
- 材質と絶縁の種類
- 許容最小曲げ半径
- 必要な巻線張力
太線と複数本の同時巻線では、曲げ力とスプリングバックが増加します。また、ガイド機構の大きさ、可能な巻線速度、最終的なコイル形状にも影響します。
巻数と巻線方向
巻数、巻線方向、コイルの順序は、電気的な巻線図に従う必要があります。複数セグメントの連続巻線では、巻線方向とリード線接続の関係を一体で評価する必要があります。
コイル寸法
コイル幅、コイル高さ、コイルエンド寸法は、最終的な円環状ステータに適合させる必要があります。巻線直後は問題のないセグメントでも、隣接する巻線済みセグメントの横に配置すると干渉する可能性があります。
したがって、占積率だけを唯一の品質目標にすべきではありません。工程ではコイルの最終的な外形も管理する必要があります。
巻き始め線、巻き終わり線、渡り線
リード線と渡り線の位置は、次の事項に影響します。
- セグメントの排出
- セグメントの取り扱い
- ステータの組立
- 端子接続
- 溶接またははんだ付け
- 電気絶縁と隙間
連続巻線では、渡り線は組立に十分な長さが必要ですが、制御できないループや干渉が生じるほど長くしてはいけません。
生産能力
必要なサイクルタイムと年間生産量によって、次の装置構成を決めます。
- 単軸または多軸のスピンドル
- 1つの巻線ステーションまたは複数の同期ステーション
- 円形割り出し治具
- 自動投入・排出
- 検査と下流組立工程の統合
自動化レベルの向上は、見た目のためだけに追加するのではなく、安定した工程要件に応じて選定する必要があります。
後工程のステータ組立
巻線とステータ組立は直接関係します。巻線ソリューションでは、製品に対して次の工程をどのように行うかを考慮する必要があります。
- 巻線後の搬送
- 正しい順序での配列
- 円環形状への閉合または組立
- クランプと位置決め
- 溶接または機械的接合
- 電気的接続
- 検査と試験。下流の組立方式が変わると、最適な巻線軌道も変わる場合があります。
コイル形状と工程の制御
安定した分割ステータ巻線工程では、巻数以外も管理する必要があります。重要な管理項目は次のとおりです。
- 各段階での巻線張力
- 線材の位置と分布
- コイル幅と高さ
- コイルエンド寸法
- 渡り線の位置
- 巻き始め線と巻き終わり線の均一性
- 絶縁の保護
- セグメント間・ステーション間の再現性
巻き始め、通常巻線、層または位置の移行、巻き終わりでは、張力を変える必要がある場合があります。目的は、単に張力をできるだけ高くすることではありません。過大な張力は、絶縁の損傷、線材の変形、セグメントと治具への不要な負荷を招くことがあります。
得られるコイル形状は、線径、巻数、絶縁構成、セグメント形状、占積率にも影響されます。装置制御は不可欠ですが、最終的な結果は試し巻きと工程検証で確認する必要があります。
巻線からステータの円環化まで
分割ステータの品質は、巻線済みの個々の歯を検査するだけでは評価できません。
閉合または組立の後、ステータ全体が次の要件を満たす必要があります。
- 全体の直径
- 真円度
- セグメント位置
- コイル間の隙間
- 渡り線の配線経路
- 絶縁距離
- 端子位置
- 電気的性能
閉合方式が異なると、制御原理も異なります。例えば、加工精度に大きく依存するかご型治具で最終外径を管理する方式があります。一方、各セグメントを個別にクランプ・位置決めする方式では、ステータの各片の位置をより直接的に制御できます。
適切な方式は、必要な公差、工程能力、治具コスト、生産量によって異なります。真円度や工程能力の値は、製品構造、測定方法、治具方式、検証条件を定義した後にのみ確定する必要があります。
実用的な評価手順
分割ステータの巻線ソリューションを開発する前に、次の情報を確認する必要があります。
- ステータとセグメントの2D/3D図面
- 独立セグメント構造か展開型鉄心構造か
- 巻線図と相接続
- 線材仕様と同時巻線本数
- 巻数と巻線方向
- 独立巻線か複数セグメントの連続巻線か
- 必要な渡り線長とリード線位置
- コイル幅、高さ、コイルエンド寸法の最大値
- ステータの最終閉合・接合方式
- 目標サイクルタイムと年間生産量
- 検査、トレーサビリティ、自動化の要件
- 工程検証用のサンプルと試験用線材
これらの情報に基づき、巻線機構、治具構想、ステーション数、張力制御構成、下流工程の自動化を評価できます。
カスタム分割ステータ巻線ソリューション
JHYは、独立したステータセグメントと展開型ステータ向けに、カスタム巻線装置と自動化ソリューションを開発します。製品に応じて、次の機能を組み込めます。
- スピンドル、ニードル、フライヤ、積み重ね、ローリング巻線
- 単線または複数線の巻線
- 独立巻線か複数セグメントの連続巻線か
- 線材の自動クランプと切断
- 巻き始め線、巻き終わり線、渡り線の制御
- 専用治具と段取り替えプログラム
- 自動投入・排出
- 画像検査または寸法検査
- セグメント配列とステータの円環化
- 溶接、電気検査、トレーサビリティ
当社の目的は、巻線作業を完了させることだけではありません。次の工程間の関係を中心に、工程を開発します。
巻線 → 線材管理 → コイル形状制御 → ステータ組立 → 検査
すべての分割ステータに適した単一の巻線方式はありません。最適なソリューションは、ステータ構造、巻線機構、ワークの動作、電気的接続、最終組立の要件を組み合わせたものです。
工程評価を依頼する。新しい分割ステータの開発や自動巻線工程の検討を進めていますか?
ステータ図面、巻線図、線材仕様、コイル要件、生産目標をお送りください。当社のエンジニアリングチームが、用途に適した巻線軌道と自動化構成を評価します。