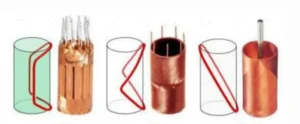
Сегментированные статоры обеспечивают открытый доступ к зоне намотки и большую гибкость при проектировании сосредоточенных обмоток. По сравнению с намоткой полностью замкнутого статора открытая конструкция может облегчить работу с толстым проводом, несколькими одновременно наматываемыми проводами и сложными формами катушек. При соответствующем проектировании статора и катушки она также позволяет повысить коэффициент заполнения паза и сократить лобовые части обмотки.
Однако намотка сегментированного статора не сводится к одному неизменному процессу.
Подходящий метод намотки зависит от конструкции статора, способа электрического соединения катушек, характеристик провода, доступного пространства для намотки, требуемых размеров катушек и последующей сборки статора. В зависимости от этих условий решение может предусматривать шпиндельную намотку, намотку сегментов в стопе, намотку с обкатыванием, игольчатую или флайерную намотку.
Выбор оборудования без понимания этих особенностей изделия может привести к неподходящей траектории намотки, избыточным межкатушечным переходам, нестабильным размерам катушек или трудностям при замыкании и сборке статора. Поэтому надёжное решение начинается с требований к изделию и процессу, а не со стандартной конфигурации станка.
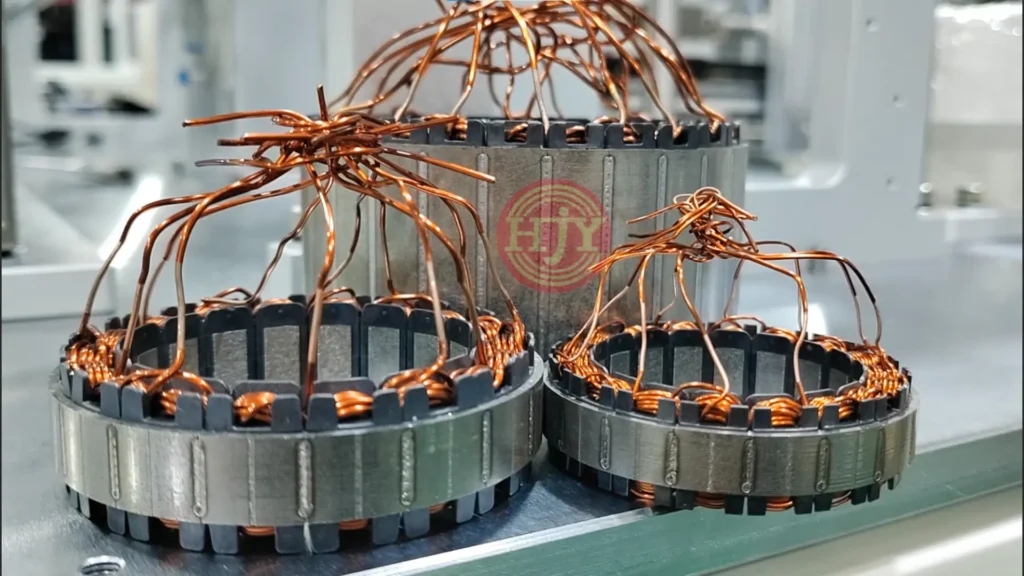
Для чего используются сегментированные статоры?
У сегментированного статора зона намотки открыта до сборки статора в окончательную кольцевую форму. Это даёт ряд потенциальных производственных преимуществ:
- Улучшенный доступ к зоне намотки
- Большая гибкость для сосредоточенных обмоток
- Более удобная работа с толстым проводом или несколькими одновременно наматываемыми проводами
- Больше возможностей для контроля ширины катушки и размеров лобовых частей обмотки
- Возможность намотки отдельных зубцов до окончательной сборки статора
- Больше вариантов интеграции намотки, контроля, замыкания, сварки и испытаний
Эти преимущества не возникают автоматически. Открытая конструкция также создаёт ряд технологических сложностей:
- Каждый сегмент или зубец необходимо точно позиционировать при намотке.
- Необходимо контролировать начальные и конечные выводы и переходные провода.
- Ширина и высота катушки должны укладываться в пространство, доступное после замыкания.
- Соседние катушки не должны мешать друг другу при сборке статора.
- Направление намотки и электрические соединения должны соответствовать схеме обмотки.
- Окончательная круглость и положение сегментов зависят от способа замыкания и сборки.
Поэтому намотку сегментированного статора следует оценивать вместе со всей последовательностью производства.
Две основные конструкции статора
Первое технологическое решение заключается в определении того, используются ли в изделии полностью независимые сегменты или раскрываемая конструкция статора.
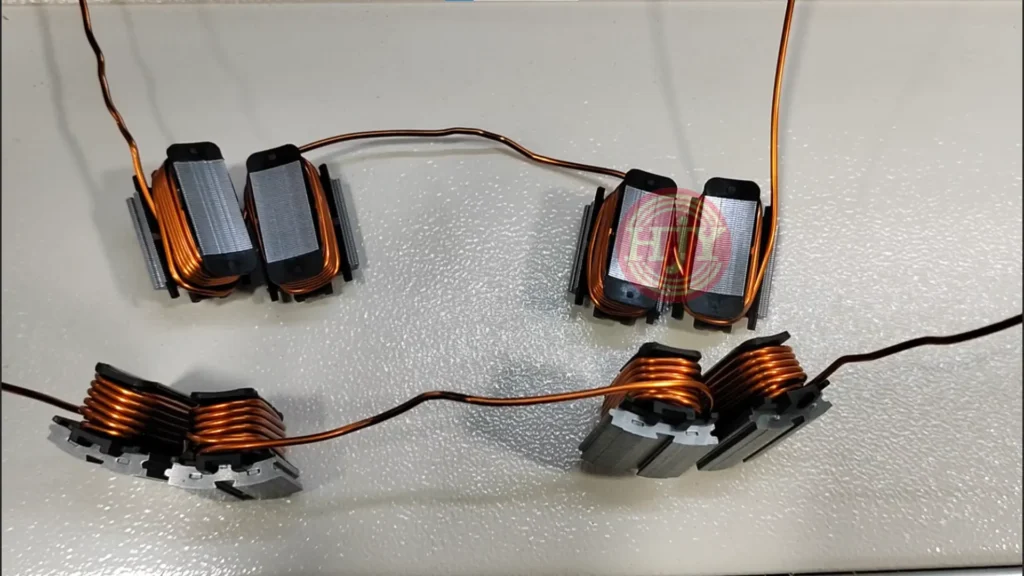
Отдельные сегменты статора
Каждый зубец статора представляет собой отдельный компонент. Сначала на сегменты наматывают обмотки, затем их располагают и собирают в кольцевой статор.
Стратегия намотки может следовать двум основным подходам:
- Независимая намотка: Каждый сегмент наматывается отдельно с обрезкой провода, образуя самостоятельную катушку со своими начальным и конечным выводами.
- Непрерывная намотка нескольких сегментов: Одним проводом непрерывно наматывают два, три, четыре или более отдельных сегментов с контролируемой длиной переходов между катушками.
Независимая намотка обеспечивает гибкость обращения с сегментами и выбора направления намотки, но обычно требует большего числа последующих электрических соединений. Непрерывная намотка может сократить количество выводов, сварочных операций или ручных соединений, однако переходные провода необходимо проектировать с учётом расположения сегментов и окончательной сборки статора.
Раскрытые статоры
В раскрытом статоре несколько зубцов остаются механически соединёнными во время намотки. Сердечник удерживается в линейной или открытой конфигурации, чтобы намоточный инструмент мог получить доступ к зубцам. После намотки статору придают кольцевую форму, а затем замыкают, соединяют или сваривают в соответствии с конструкцией изделия.
Связь между зубцами помогает сохранить их последовательность, однако при намотке по-прежнему необходимо контролировать:
- Переход провода от одного зубца к следующему
- Направление намотки каждой катушки
- Положение и длину переходных проводов
- Размеры катушек до замыкания статора
- Зазор между соседними катушками после замыкания
- Механическую нагрузку на провод при формовании
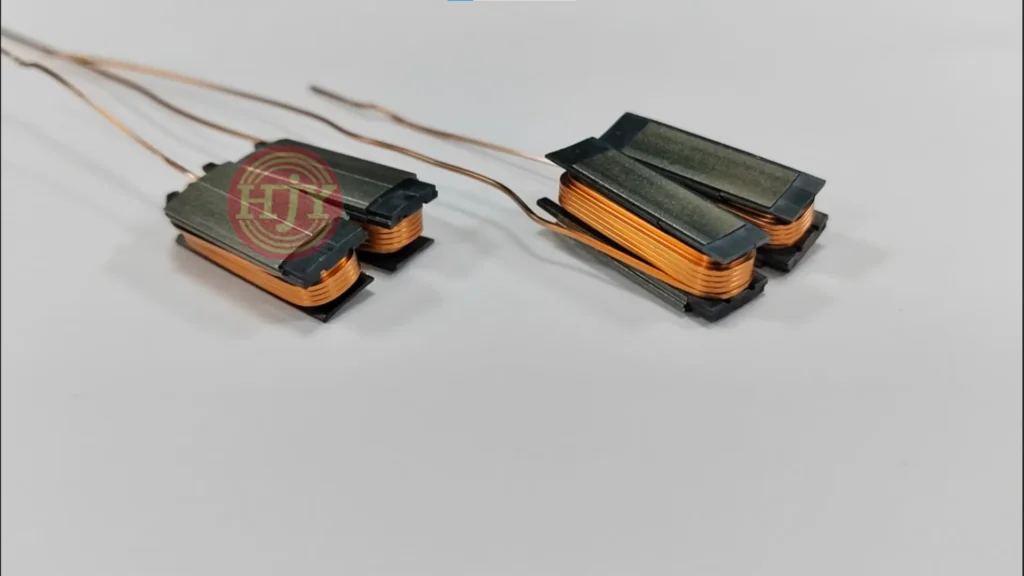
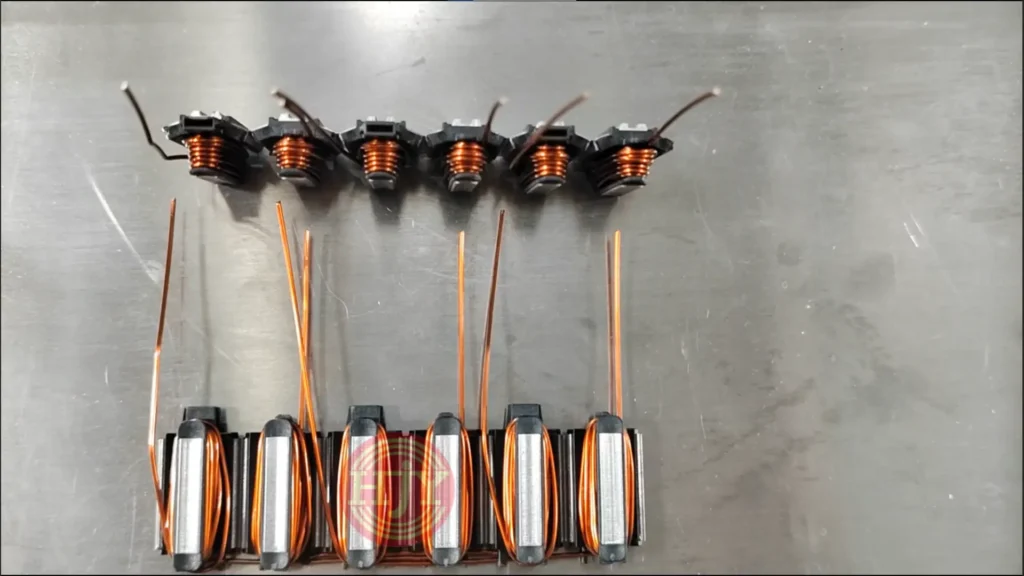
Методы намотки отдельных сегментов статора
Отдельные сегменты статора можно наматывать с использованием различных механизмов и траекторий движения заготовок. Следующие методы не означают взаимозаменяемость станков: каждый представляет своё сочетание расположения изделия, траектории провода и механического движения.
1. Шпиндельная намотка отдельного сегмента
При шпиндельной намотке один сегмент статора устанавливается на шпиндель. Шпиндель вращает заготовку, а проводоукладчик распределяет провод по зоне намотки.
Станок можно оснастить несколькими шпинделями для одновременной намотки нескольких сегментов. Например, четырёхшпиндельный станок может изготовить четыре отдельных намотанных сегмента за один цикл намотки.
Типовые особенности:
- Один независимый сегмент на каждом шпинделе
- Отдельные начальный и конечный выводы каждой катушки
- Многошпиндельное производство для повышения производительности
- Программируемые скорость шпинделя и положение проводоукладчика
- Переналадка с помощью специализированных приспособлений и программ намотки
Важно отличать многошпиндельное производство от непрерывной намотки нескольких сегментов. Одновременная намотка четырёх отдельных катушек на четырёх шпинделях не является непрерывной намоткой четырёх сегментов. Непрерывная намотка означает именно соединение нескольких катушек сегментов одним неразрезанным проводом.
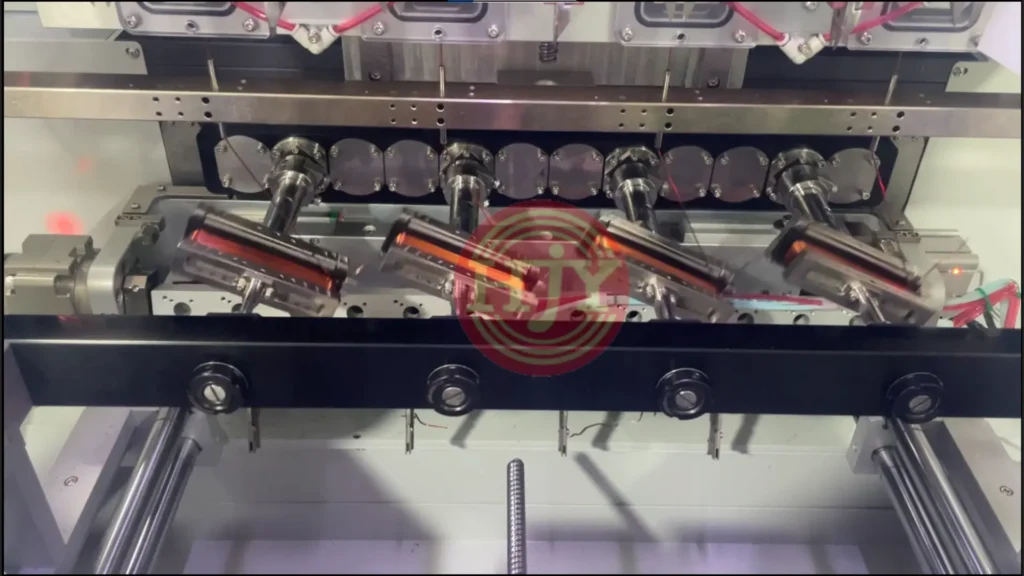
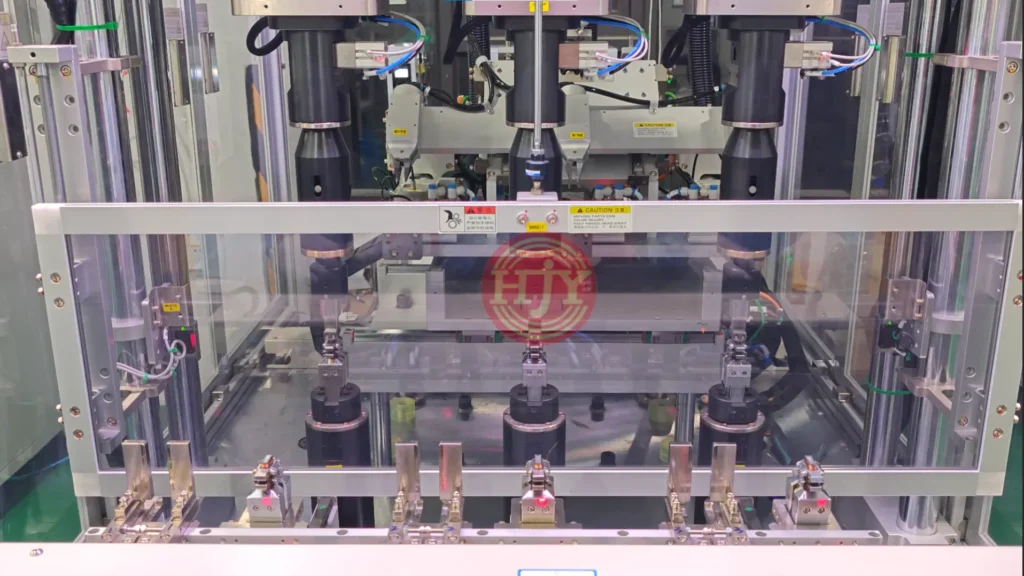
2.Намотка сегментов в стопе
При намотке сегментов в стопе несколько отдельных сегментов располагают вдоль одной оси намотки. Один провод можно направлять от одного сегмента к следующему, последовательно наматывая сегменты без обрезки провода между катушками.
Сегменты располагаются в стопе для обработки, но остаются отдельными компонентами. Таким образом, термин «намотка сегментов в стопе» описывает расположение заготовок, а не механическое соединение сегментов или укладку нескольких проводов друг на друга.
Возможные преимущества:
- Непрерывная намотка нескольких отдельных сегментов
- Меньше последующих точек электрического соединения
- Контролируемая длина перехода между катушками соседних сегментов
- Компактное расположение оснастки
- Заданная последовательность изготовления групп сегментов
Инженерная задача заключается в переводе провода между позициями в стопе без повреждения изоляции и потери контроля над траекторией перехода. Требуемая длина переходного провода также должна соответствовать окончательному расположению сегментов после сборки.
3.Намотка с обкатыванием
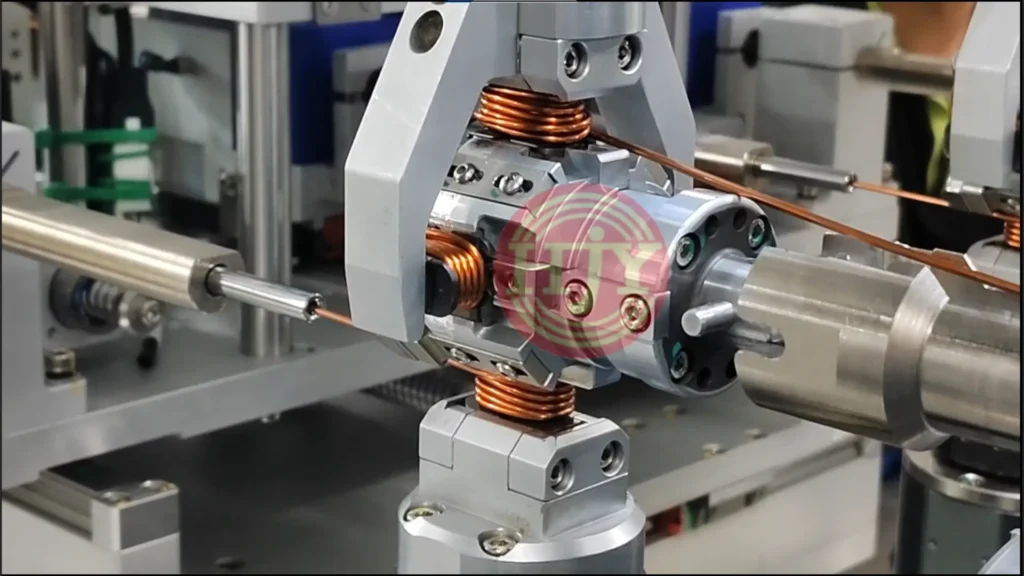
При намотке с обкатыванием отдельные сегменты располагаются на вращающемся, многогранном или обкатывающем приспособлении. Приспособление поворачивается, обкатывается или индексируется, проводя каждый сегмент через траекторию намотки.
Один провод может непрерывно наматывать несколько сегментов, а приспособление контролирует переход между ними. По сравнению с исключительно осевым расположением в стопе механизм обкатывания даёт ещё один способ управления ориентацией заготовки и переходом провода. Этот метод можно рассматривать, если изделию требуются:
- Непрерывная намотка нескольких независимых сегментов
- Контролируемая ориентация каждого сегмента при намотке
- Заданная траектория перехода между катушками сегментов
- Работа с относительно жёстким или толстым проводом
- Сокращение последующих ручных соединений
Реализуемость зависит от геометрии сегментов, пространства для изгиба, жёсткости провода, числа соединяемых сегментов и зазоров оснастки.
4.Игольчатая намотка отдельных сегментов
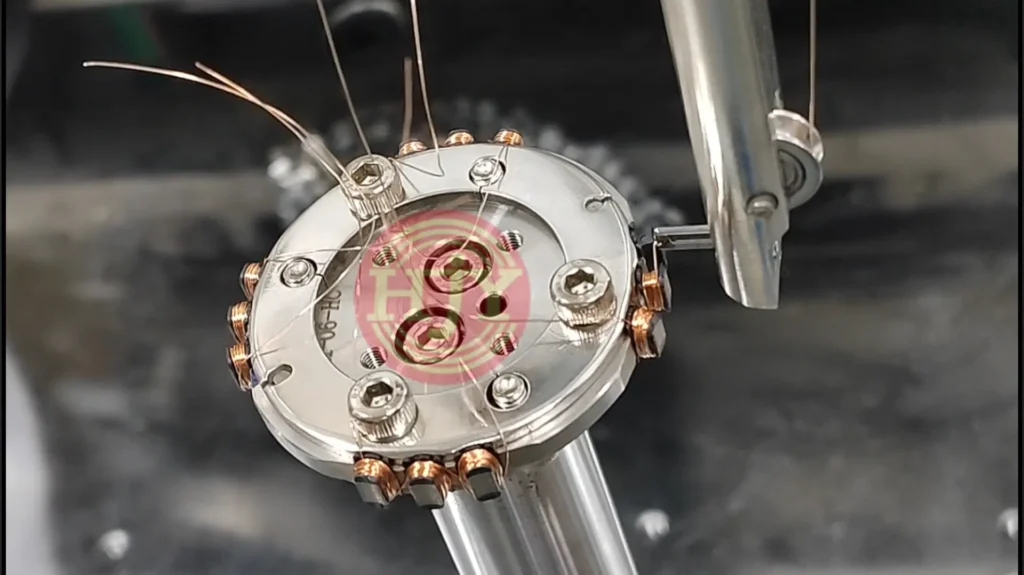
Игольчатую намотку можно использовать и для полностью независимых сегментов статора. Игла или сопло ведёт провод вокруг зоны намотки, а приспособление обеспечивает необходимое вращение, колебание или индексирование.
Сегменты можно по одному загружать на круговое индексирующее приспособление. После намотки одного сегмента приспособление переходит к следующему, и тот же провод продолжает формировать следующую катушку. Это позволяет изготовить непрерывно соединённую группу из двух, трёх или большего числа сегментов.
Игольчатая намотка обеспечивает гибкость направления провода, особенно когда требуется контролируемая внешняя траектория вокруг каждого зубца. Однако доступный зазор для иглы и провода необходимо тщательно проверять с учётом геометрии сегмента и нарастания катушки при намотке.
Методы намотки раскрытых статоров
Раскрытые статоры также можно наматывать с использованием различных механизмов. Два важных варианта: игольчатая и флайерная намотка. Даже при игольчатой намотке изделие можно располагать в разных ориентациях.
1. Вертикальная игольчатая намотка
При вертикальной игольчатой намотке раскрытый статор удерживается вертикально. Игла проходит через зону намотки и вокруг неё, а станок согласовывает необходимое поперечное движение на обоих концах зубца.
После завершения одного зубца намоточный механизм или приспособление переходит к следующему. В соответствии со схемой обмотки провод между зубцами может оставаться непрерывным.
В этом контексте «вертикальная намотка» описывает ориентацию статора и основное движение иглы. Она не означает намотку прямоугольного провода на ребро.
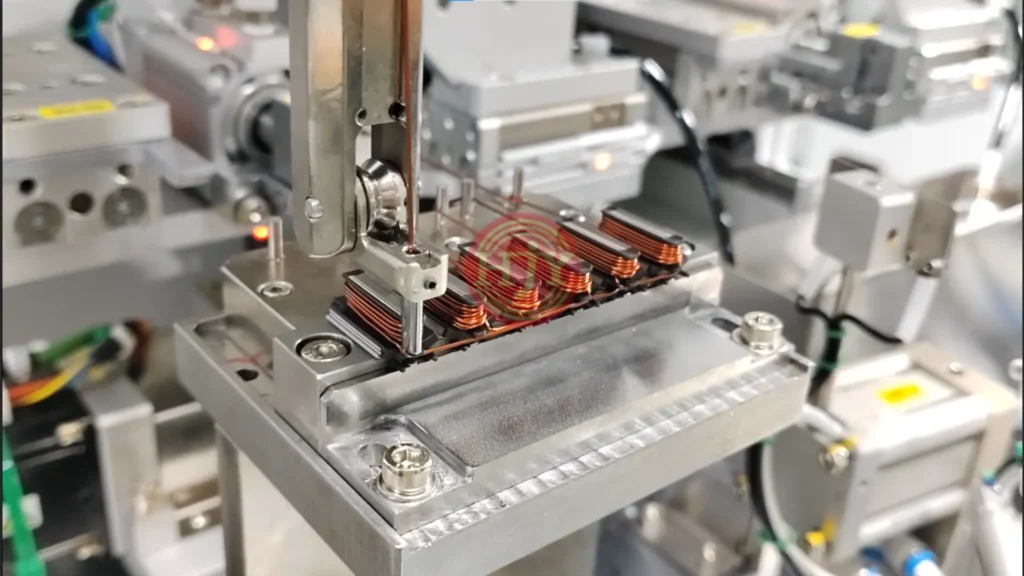
2. Горизонтальная игольчатая намотка
При горизонтальной игольчатой намотке раскрытый статор укладывается плашмя на приспособление. Игла движется возвратно-поступательно вокруг зубца, а механизм перемещается вдоль раскрытого сердечника для выполнения требуемой последовательности.
Вертикальная и горизонтальная игольчатая намотка имеют общий принцип: игла ведёт провод по контролируемой траектории вокруг каждого зубца. Их основные различия:
- Ориентация статора
- Опора приспособления
- Относительное движение иглы и зубца
- Доступное пространство для направления провода
- Траектория перехода между соседними зубцами
Выбор должен основываться на геометрии изделия и стабильности процесса; ни одну ориентацию нельзя считать универсально лучшей.
3.Флайерная намотка раскрытых статоров
При флайерной намотке зубец раскрытого статора доступен снаружи. Вращающийся флайер ведёт провод вокруг зубца, а заготовка в позиции намотки остаётся практически неподвижной.
Затем механизм переходит к следующему зубцу или приспособление индексирует изделие в соответствии с требуемой последовательностью намотки.
Флайерная намотка может обеспечить высокую скорость, если конструкция зубца предоставляет достаточно внешнего пространства для вращения флайера. Её реализуемость зависит от:
- Пространства вокруг зубца
- Диаметра и жёсткости провода
- Требуемой ширины и высоты катушки
- Зазора для флайера
- Перехода провода между зубцами
- Требований к начальному и конечному выводам
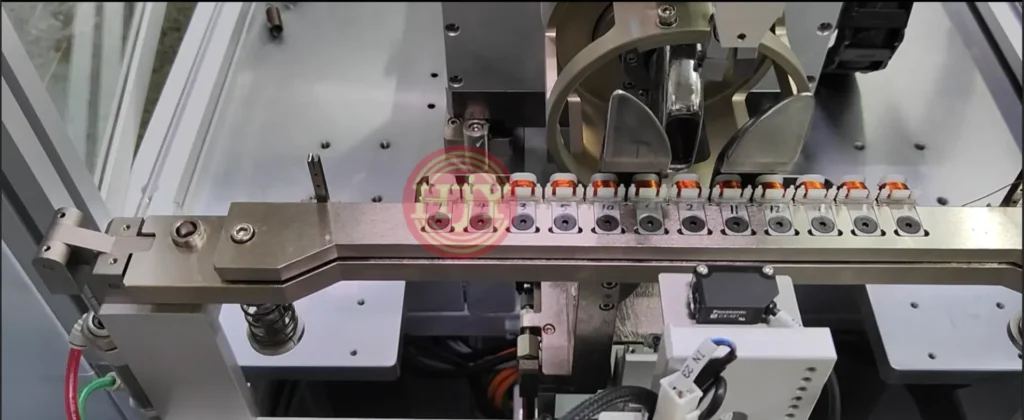
Сравнение основных методов намотки
| Метод намотки | Типовая конструкция статора | Связь между катушками | Основное движение заготовки/инструмента | Ключевая особенность |
|---|---|---|---|---|
| Шпиндельная намотка | Отдельный сегмент | Обычно независимые | Сегмент вращается на шпинделе | Возможно многошпиндельное производство |
| Намотка сегментов в стопе | Отдельные сегменты | Возможна непрерывная намотка | Сегменты расположены вдоль одной оси | Компактный переход провода между несколькими сегментами |
| Намотка с обкатыванием | Отдельные сегменты | Возможна непрерывная намотка | Приспособление обкатывается, поворачивается и индексируется | Гибкая ориентация сегментов при соединении |
| Игольчатая намотка | Отдельные сегменты или раскрытый статор | Независимые или непрерывно соединённые | Игла движется возвратно-поступательно; приспособление согласовывает движения | Контролируемая и гибкая траектория провода |
| Флайерная намотка | Обычно раскрытые/открытые зубцы | Возможна непрерывная намотка | Флайер вращается вокруг зубца | Высокоскоростная намотка при достаточном зазоре |
Эта таблица представляет общий обзор процессов, а не окончательное руководство по выбору. Чертёж изделия и спецификация обмотки всё равно необходимы, поскольку два внешне похожих статора могут требовать разных конфигураций оборудования.
Ключевые факторы выбора процесса намотки
Конструкция сердечника
В первую очередь станок необходимо проектировать под полностью независимые сегменты или соединённый раскрытый сердечник. Это решение влияет на зажим, индексирование, переход провода и выгрузку.
Независимая или непрерывная намотка
Схема обмотки должна определять, нужны ли каждому сегменту отдельные выводы или один провод должен непрерывно соединять несколько катушек. Также необходимо подтвердить число соединяемых сегментов, например намотку двух, трёх или четырёх сегментов.
Характеристики провода
Необходимая информация включает:
- Диаметр или площадь поперечного сечения проводника
- Толщину изоляции
- Количество одновременно наматываемых проводов
- Материал и тип изоляции
- Минимально допустимый радиус изгиба
- Требуемое натяжение при намотке
Толстый провод и несколько одновременно наматываемых проводов увеличивают усилие изгиба и упругое распрямление. Они также влияют на размеры направляющего механизма, доступную скорость намотки и окончательную форму катушки.
Число витков и направление намотки
Число витков, направление намотки и последовательность катушек должны соответствовать электрической схеме обмотки. При непрерывной намотке нескольких сегментов взаимосвязь направления намотки и соединения выводов необходимо оценивать совместно.
Размеры катушки
Ширина, высота катушки и размеры лобовых частей должны соответствовать окончательному кольцевому статору. Сразу после намотки сегмент может выглядеть приемлемым, но при установке рядом с соседними намотанными сегментами всё же создавать помехи.
Поэтому заполнение паза не следует использовать как единственную цель качества. Процесс также должен обеспечивать контроль окончательных габаритов катушки.
Начальные и конечные выводы и переходные провода
Положение выводных и переходных проводов влияет на:
- Выгрузку сегментов
- Обращение с сегментами
- Сборку статора
- Подключение выводов
- Сварку или пайку
- Электрическую изоляцию и зазоры
При непрерывной намотке длина переходного провода должна быть достаточной для сборки, но не настолько большой, чтобы создавать неконтролируемые петли или помехи.
Производственная мощность
Требуемое время цикла и годовой объём определяют, следует ли использовать в станке:
- Один или несколько шпинделей
- Одну намоточную позицию или несколько синхронизированных позиций
- Круговое индексирующее приспособление
- Автоматическую загрузку и выгрузку
- Интегрированный контроль и последующую сборку
Более высокий уровень автоматизации следует выбирать в соответствии с требованиями стабильного процесса, а не добавлять только ради внешнего впечатления.
Последующая сборка статора
Намотка и сборка статора непосредственно связаны. Решение для намотки должно учитывать, как изделие будет:
- Перемещаться после намотки
- Располагаться в правильной последовательности
- Замыкаться или собираться в кольцевую форму
- Зажиматься и позиционироваться
- Свариваться или соединяться механически
- Соединяться электрически
- Проходить контроль и испытания. Оптимальная траектория намотки может измениться при изменении способа последующей сборки.
Контроль формы катушки и процесса
Стабильный процесс намотки сегментированного статора должен контролировать не только число витков. К важным контролируемым параметрам относятся:
- Натяжение при намотке на разных этапах
- Положение и распределение провода
- Ширина и высота катушки
- Размеры лобовых частей обмотки
- Расположение переходных проводов
- Стабильность начальных и конечных выводов
- Защита изоляции
- Повторяемость между сегментами и позициями
Натяжение может требовать изменения между началом подачи провода, обычной намоткой, переходом между слоями или позициями и завершением намотки. Цель не заключается в простом применении максимально возможного натяжения. Избыточное натяжение может повредить изоляцию, деформировать провод или излишне нагружать сегмент и приспособление.
Достижимая форма катушки также зависит от диаметра провода, числа витков, системы изоляции, геометрии сегмента и заполнения паза. Управление оборудованием необходимо, но окончательные результаты следует подтверждать пробной намоткой и валидацией процесса.
От намотки к замыканию статора
Качество сегментированного статора нельзя оценивать только по контролю отдельного намотанного зубца.
После замыкания или сборки статор в целом должен соответствовать требованиям к:
- Общему диаметру
- Круглости
- Положению сегментов
- Зазорам между катушками
- Прокладке переходных проводов
- Изоляционным расстояниям
- Положению выводов
- Электрическим характеристикам
Разные способы замыкания используют разные принципы контроля. Например, один подход может задавать окончательный наружный диаметр с помощью приспособления клеточного типа, точность которого сильно зависит от точности его механической обработки. Другой подход может зажимать и позиционировать каждый сегмент отдельно, обеспечивая более непосредственный контроль положения каждой части статора.
Подходящий метод зависит от требуемого допуска, возможностей процесса, стоимости оснастки и объёма производства. Значения круглости или показателей воспроизводимости процесса следует подтверждать только после определения конструкции изделия, метода измерения, принципа оснастки и условий валидации.
Практический процесс оценки
Перед разработкой решения для намотки сегментированного статора следует рассмотреть следующую информацию:
- 2D/3D-чертежи статора и сегментов
- Конструкция с отдельными сегментами или раскрытым сердечником
- Схема обмотки и соединение фаз
- Характеристики провода и количество одновременно наматываемых проводов
- Число витков и направление намотки
- Независимая или непрерывная намотка нескольких сегментов
- Требуемые длины переходов и положения выводов
- Максимальная ширина и высота катушки и размеры лобовых частей
- Способ окончательного замыкания и соединения статора
- Целевое время цикла и годовой объём производства
- Требования к контролю, прослеживаемости и автоматизации
- Образцы и пробный провод для валидации процесса
На основе этой информации можно оценить намоточный механизм, концепцию приспособления, число позиций, конфигурацию контроля натяжения и автоматизацию последующих операций.
Индивидуальные решения для намотки сегментированных статоров
JHY разрабатывает индивидуальное намоточное оборудование и решения для автоматизации отдельных сегментов статора и раскрытых статоров. В зависимости от изделия решение может включать:
- Шпиндельную, игольчатую, флайерную намотку, намотку сегментов в стопе или с обкатыванием
- Намотку одним или несколькими проводами
- Независимая или непрерывная намотка нескольких сегментов
- Автоматический зажим и обрезку провода
- Контролируемую обработку начальных и конечных выводов и переходных проводов
- Специализированные приспособления и программы переналадки
- Автоматическую загрузку и выгрузку
- Контроль машинным зрением или размерный контроль
- Расположение сегментов и замыкание статора
- Сварку, электрические испытания и прослеживаемость
Наша цель не ограничивается выполнением намотки. Процесс разрабатывается с учётом взаимосвязи между:
Намотка → Организация проводов → Контроль формы катушки → Сборка статора → Контроль
Не существует единого метода намотки, подходящего для всех сегментированных статоров. Правильное решение сочетает конструкцию статора, намоточный механизм, движение заготовки, электрические соединения и требования к окончательной сборке.
Запросить оценку процесса. Вы разрабатываете новый сегментированный статор или оцениваете автоматизированный процесс намотки?
Пришлите чертёж статора, схему обмотки, характеристики провода, требования к катушке и производственную цель. Наша инженерная команда оценит подходящую траекторию намотки и конфигурацию автоматизации для вашей задачи.