Узнайте об особенностях конструкции, производственных сложностях и автоматизированных методах изготовления прямых, наклонных сотовых и ромбовидных обмоток двигателей без железного сердечника.
В двигателях без железного сердечника используются самонесущие чашеобразные обмотки без железа. Эти двигатели отличаются малым моментом инерции вращающихся частей, быстрым динамическим откликом, плавной работой и высокой удельной мощностью. Они широко применяются в прецизионных приводах, робототехнике, аэрокосмических системах, медицинских устройствах и передовых системах промышленной автоматизации.
В отличие от обычных двигателей с железным сердечником, в двигателях без железного сердечника обмотка не опирается на железные зубцы или пазы. Поэтому эмалированный провод необходимо непосредственно сформировать в механически устойчивую цилиндрическую конструкцию с точными размерами. Укладка провода, натяжение при намотке, траектория намотки, термосклеивание и точность формования могут напрямую влиять на характеристики двигателя и стабильность производства.
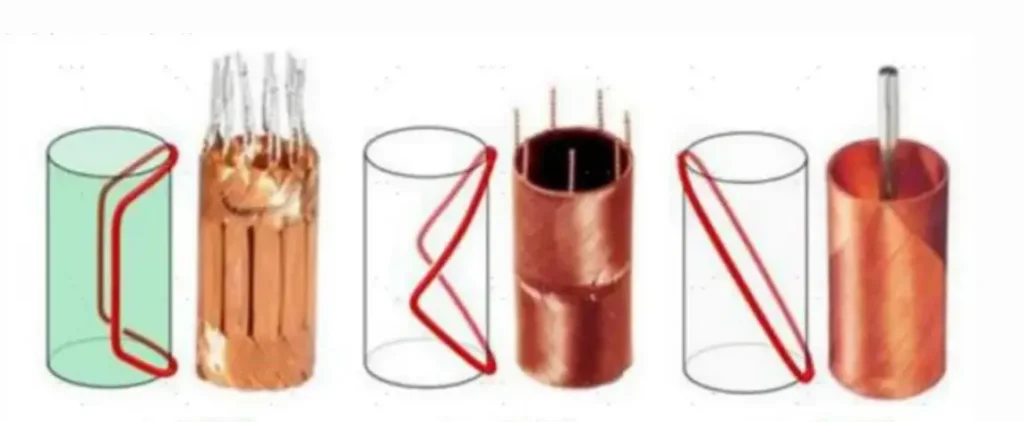
К распространённым типам обмоток двигателей без железного сердечника относятся прямые, наклонные, или сотовые, и ромбовидные обмотки. Они различаются по коэффициенту заполнения медью, размерам лобовых частей, однородности структуры, сложности изготовления и требованиям к автоматизации.
1. Три распространённые конструкции обмоток двигателей без железного сердечника
1.1 Прямая обмотка
В прямой обмотке основные активные участки проводников расположены приблизительно параллельно оси якоря.
При изготовлении самосклеивающийся эмалированный провод наматывают до заданного числа витков, затем укладывают, сворачивают и формуют в чашеобразную обмотку. Для обеспечения необходимой механической прочности могут применяться термосклеивание, отверждение клея или другой способ фиксации.
Основные особенности
- Длинные активные участки проводников и эффективное использование доступного пространства для обмотки
- Относительно простая геометрия намотки
- Возможное увеличение толщины стенки в центральной части
- Для предотвращения перекрытия проводов и неравномерной укладки необходим тщательный контроль
- Для выводных проводов и концевых соединений может потребоваться дополнительное пространство
- Последующее формование важно для контроля круглости, толщины стенки и общей однородности
Прямые обмотки подходят для изделий, которым требуется высокая доля активных проводников и конструкция которых допускает последующие операции формования и сборки.
1.2 Наклонная обмотка: сотовая обмотка
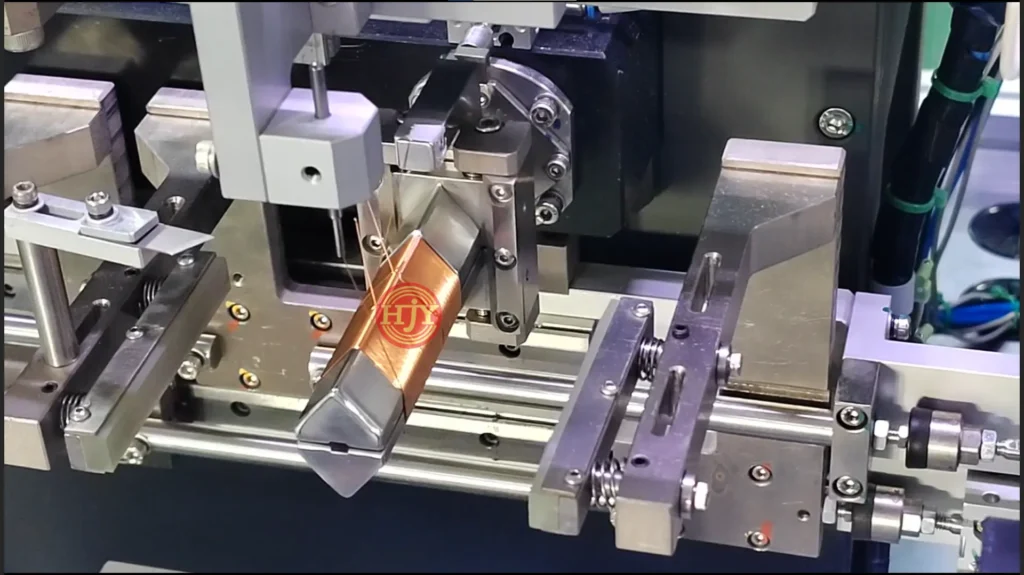
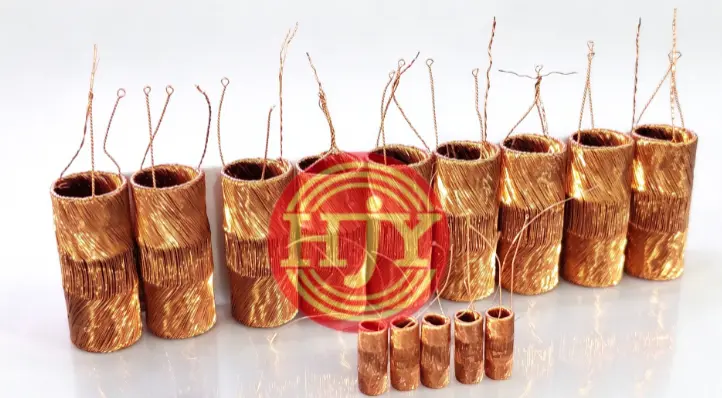
В наклонной, или сотовой, обмотке эмалированный провод располагается под заданным углом к оси якоря. Проводники пересекаются, образуя самонесущую сетчатую или сотовую структуру.
В типовом процессе используется специальная намоточная оправка с установочными штифтами или другими направляющими элементами для провода. Диаметр оправки в основном определяет внутренний диаметр обмотки, а осевое расстояние между установочными элементами и запрограммированная траектория намотки определяют длину обмотки и геометрию её лобовых частей.
Станок синхронизирует вращение оправки с возвратно-поступательным осевым движением проводоукладчика, обеспечивая непрерывную намотку провода под заданным углом.
Основные особенности
- Всю обмотку можно изготовить непрерывной намоткой
- Компактные лобовые части обмотки помогают уменьшить осевую длину двигателя
- Перекрёстная укладка проводников образует устойчивую самонесущую конструкцию
- В местах пересечения проводов возникает некоторое перекрытие слоёв
- Заполнение медью зависит от угла намотки, диаметра провода и укладки проводников
- Необходимы точные траектории намотки, контроль натяжения и позиционирование оправки
Сотовая обмотка сочетает непрерывную намотку с компактной геометрией лобовых частей. Однако при её проектировании необходимо согласовать угол намотки, эффективность использования меди и стабильность изготовления.
1.3 Ромбовидная обмотка
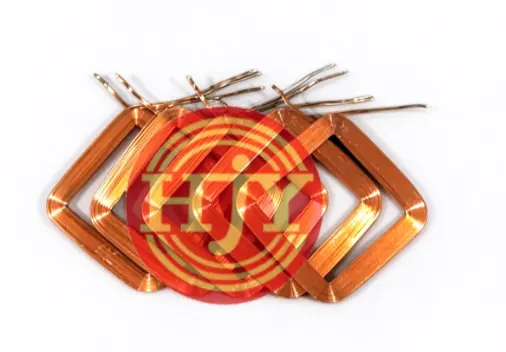
Ромбовидную обмотку обычно изготавливают из нескольких предварительно сформованных катушечных элементов, расположенных под заданными углами и в заданных фазовых положениях для получения цельной цилиндрической обмотки.
Сначала самосклеивающийся эмалированный провод наматывают на специальную оснастку, формируя отдельную катушку ромбовидной или близкой к ромбовидной формы. Затем катушечные элементы проходят предварительное формование, придание формы, позиционирование, первичное цилиндрическое формование, термосклеивание и окончательную калибровку.
Основные особенности
- Точный контроль геометрии отдельных катушек и угла намотки
- Упорядоченная укладка проводников и однородная структура обмотки
- Стабильные толщина стенки, круглость и размеры готового изделия
- Для производства можно использовать последовательную намотку отдельных катушек или многопозиционную автоматизированную систему
- При предварительном формовании, позиционировании и термосклеивании требуется высокая точность
- Оборудование и оснастку необходимо адаптировать к конкретной конструкции изделия
Ромбовидные обмотки подходят для применений, требующих высокой стабильности размеров и устойчивого серийного производства. Фактическая производительность зависит от числа катушечных элементов, времени цикла намотки, этапов формования, способа склеивания и конфигурации автоматизации.
2. Сравнение трёх конструкций обмотки
Сравнение конструкций обмоток двигателей без железного сердечника
| Параметр сравнения | Прямая обмотка | Наклонная/сотовая обмотка | Ромбовидная обмотка |
| Основная конструкция | Активные проводники расположены приблизительно параллельно оси | Проводники пересекаются под заданным углом | Собирается из нескольких предварительно сформованных катушек |
| Типовой способ формования | Намотка, укладка, сворачивание и формование | Непрерывная перекрёстная намотка на оправке | Намотка отдельных катушек, укладка и цилиндрическое формование |
| Эффективность использования меди | Относительно высокая | Зависит от угла пересечения | Высокая при упорядоченной укладке |
| Размер лобовых частей обмотки | Относительно большой | Компактный | Регулируется конструкцией катушки |
| Однородность структуры | Зависит от укладки и формования | Зависит от траектории и контроля натяжения | Как правило, высокая |
| Основная сложность автоматизации | Укладка, сворачивание и обработка выводов | Синхронизация движений и непрерывная намотка | Многопозиционное формование и сборка |
| Основной приоритет | Эффективность использования активных проводников | Компактность конструкции и непрерывная намотка | Стабильность размеров и серийного производства |
3. Основные производственные сложности
Поскольку у обмотки без железного сердечника нет обычных железных зубцов или пазов для опоры провода, задача производства не ограничивается намоткой заданного числа витков. После снятия с оснастки обмотка должна сохранять точную и механически устойчивую чашеобразную форму.
3.1 Контроль натяжения при намотке
На протяжении всей намотки необходимо поддерживать стабильное натяжение. Избыточное натяжение может растянуть провод, повредить эмалевую изоляцию или изменить размеры катушки. Недостаточное натяжение может вызвать ослабление проводов, их перекрытие и нестабильное положение проводников.
Параметры натяжения должны соответствовать диаметру провода, конструкции обмотки и рабочей скорости. Для начала подачи провода, обычной намотки, изменения направления и завершения намотки могут требоваться разные настройки.
3.2 Траектория намотки и укладка провода
Траектория намотки определяет угол намотки, число витков, ширину катушки, точки пересечения проводников и геометрию лобовых частей. Оборудование должно точно согласовывать вращение шпинделя, движение проводоукладчика и положение провода, чтобы минимизировать перескакивание провода, перекрытие проводников и локальное скопление материала.
3.3 Нагрев и склеивание самосклеивающегося провода
Для сохранения формы обмоток без железного сердечника обычно используют склеивающий слой самосклеивающегося эмалированного провода или дополнительный клей. Температура нагрева, время обработки, давление формования и условия охлаждения влияют на прочность склеивания и размеры готового изделия.
При недостаточном нагреве обмотка может ослабнуть после снятия с формы, а чрезмерный нагрев может повредить изоляционное покрытие, изменить свойства провода или деформировать обмотку.
3.4 Снятие с формы и автоматическая выгрузка
После намотки и склеивания катушку необходимо снять с оправки или формующей оснастки, не натягивая выводные провода, не повреждая изоляцию и не изменяя геометрию обмотки. Для тонкостенных обмоток малого диаметра особенно важны механизм снятия, конструкция оправки и направление выгрузки.
3.5 Стабильность размеров и процесса
К важным контролируемым параметрам обычно относятся:
- Внутренний и наружный диаметры
- Длина обмотки
- Толщина стенки и её равномерность
- Круглость и концентричность
- Положение и длина выводных проводов
- Угол катушки и взаимное расположение
- Сопротивление, число витков и характеристики изоляции
Для стабильного серийного производства необходим согласованный контроль намоточного оборудования, формующей оснастки, температурного режима и системы контроля качества.
4. Основные методы производства обмоток без железного сердечника
4.1 Ручная намотка
Операторы выполняют намотку, укладку и формование провода с помощью штифтов, намоточной оснастки или простых приспособлений. Ручная намотка требует сравнительно небольших вложений в оборудование и допускает гибкую настройку. Однако её производительность и стабильность во многом зависят от опыта оператора, поэтому она больше подходит для разработки, изготовления прототипов и очень малых партий.
4.2 Полуавтоматическое производство
Станок изготавливает катушку, а снятие с формы, прессование, цилиндрическое формование, склеивание и сборка выполняются вручную или на отдельном оборудовании. Полуавтоматическое производство повышает точность намотки и объём выпуска, но между операциями по-прежнему требуется ручное перемещение изделий.
4.3 Комплексное автоматизированное производство
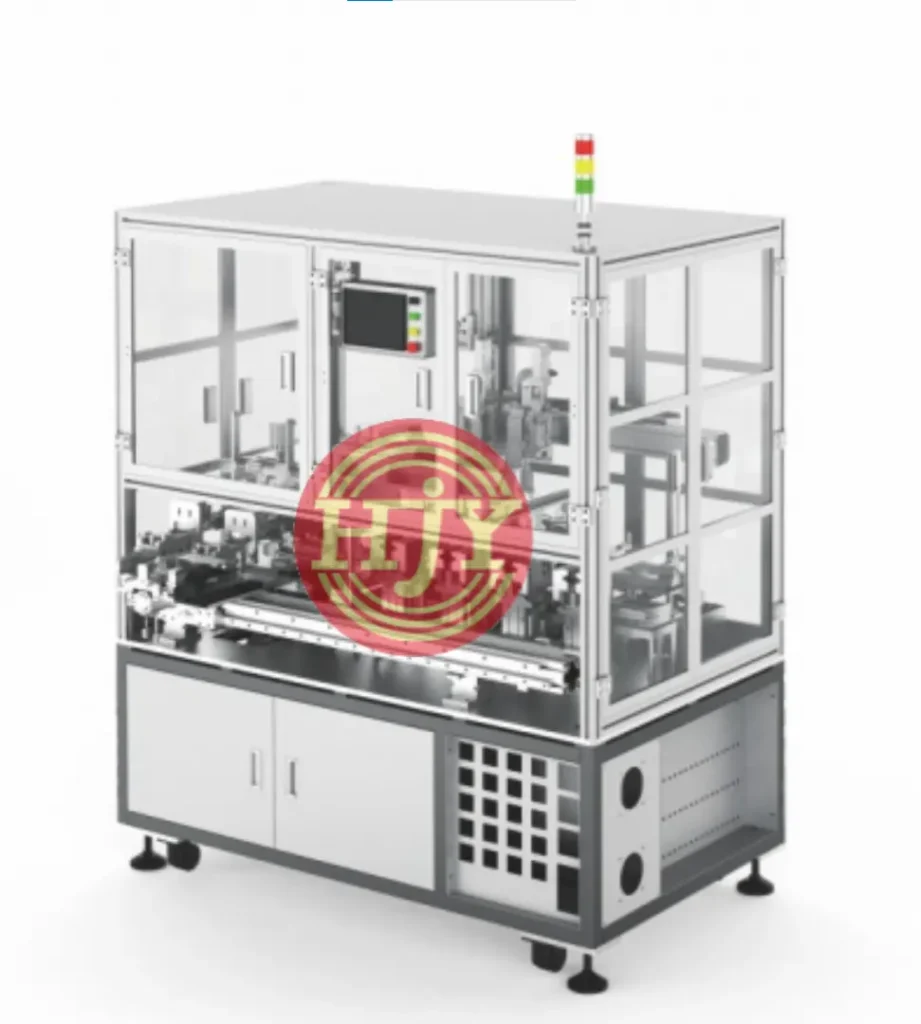
В зависимости от конструкции обмотки автоматическую загрузку, намотку, предварительное формование, термосклеивание, цилиндрическое формование, окончательную калибровку, контроль и выгрузку можно объединить в одном станке или в полной производственной линии.
Для конструкций обмоток, пригодных для непосредственного формования на оправке, чашеобразную обмотку можно сформировать в процессе намотки. Для ромбовидных и других конструкций из предварительно сформованных катушек можно использовать многопозиционную систему для намотки отдельных катушек, предварительного формования, позиционирования, первичного цилиндрического формования, термосклеивания и окончательной калибровки.
Основные преимущества автоматизированного производства
- Повышение стабильности траектории намотки и натяжения
- Повышение стабильности размеров и характеристик изделий
- Сокращение ручных операций и промежуточных перемещений
- Повышение производительности и использования оборудования
- Регистрация параметров процесса и прослеживаемость производства
- Повышение выхода годных изделий в серийном производстве
Максимально возможный уровень автоматизации не обязательно является наиболее подходящим решением. Конфигурацию оборудования следует оценивать с учётом конструкции обмотки, размеров изделия, диаметра провода, целевой производительности, требований к переналадке и инвестиционного бюджета.
Автоматическая загрузка → Прецизионная намотка → Предварительное формование → Цилиндрическое формование → Термосклеивание → Окончательная калибровка → Контроль → Автоматическая выгрузка
5. Применение и тенденции развития
Благодаря малому моменту инерции вращающихся частей, быстрому динамическому отклику, минимальному зубцовому моменту и плавной работе двигатели без железного сердечника особенно подходят для применений, требующих компактности, малого веса, быстрого отклика и точного движения.
Типовые области применения
- Приводы гуманоидных и биомиметических роботов
- Медицинские устройства и миниатюрные насосы
- Аэрокосмические и авиационные исполнительные системы
- Быстродействующие сервосистемы
- Прецизионные приборы и оптическое оборудование
- Потребительская электроника премиум-класса
- Автоматизированные системы захвата, позиционирования и миниатюрные приводы
По мере развития робототехники, медицинской автоматизации, беспилотных систем и прецизионного оборудования двигатели без железного сердечника становятся компактнее, приобретают более высокую удельную мощность и стабильность обмоток, а их производство переходит к более масштабной автоматизации.
6. Решения JHY для автоматизации производства двигателей без железного сердечника
JHY предлагает индивидуально разработанное оборудование для намотки двигателей без железного сердечника и решения для автоматизированных производственных линий с учётом конструкции двигателя заказчика, чертежа обмотки, диаметра провода, числа витков, конструкции обмотки и производственной цели.
Состав наших решений
- Намотка прямых, наклонных и ромбовидных катушек
- Прецизионный контроль натяжения самосклеивающегося эмалированного провода
- Однопозиционная и многопозиционная автоматическая намотка
- Предварительное формование, первичное формование и окончательная калибровка катушек
- Термосклеивание и цилиндрическое формование
- Автоматическое снятие с формы и выгрузка
- Контроль сопротивления, числа витков и визуальный контроль
- Сборка компонентов якоря и интеграция автоматизации последующих операций
От разработки прототипов и мелкосерийного изготовления до массового производства JHY может подобрать функции оборудования и уровень автоматизации в соответствии с фактическими технологическими требованиями заказчика.
Начните оценку проекта двигателя без железного сердечника
Для точной оценки процесса намотки, метода формования, производственного цикла и конфигурации автоматизации заказчикам рекомендуется предоставить следующую информацию:
- Чертежи изделия и обмотки
- Подробные чертежи траектории намотки
- Диаметр и материал эмалированного провода
- Число витков и полюсов двигателя
- Конструкция обмотки и размеры готового изделия
- Образцы изделий
- Целевая производительность и требования ко времени цикла
- Предшествующие и последующие процессы, подлежащие интеграции
Если вы разрабатываете двигатель без железного сердечника или планируете автоматизированную производственную линию, свяжитесь с JHY. Наша инженерная команда оценит подходящий процесс намотки и решение для автоматизации с учётом требований к вашему изделию и производству.