Scopri le caratteristiche strutturali, le difficoltà di fabbricazione e i metodi di produzione automatizzata degli avvolgimenti rettilinei, obliqui a nido d'ape e a rombo per motori senza nucleo in ferro.
I motori senza nucleo in ferro utilizzano avvolgimenti autoportanti a forma di coppa, privi di ferro, e si distinguono per la bassa inerzia rotazionale, la rapida risposta dinamica, il funzionamento regolare e l'elevata densità di potenza. Sono ampiamente impiegati negli azionamenti di precisione, nella robotica, nei sistemi aerospaziali, nei dispositivi medici e nell'automazione industriale avanzata.
A differenza dei motori convenzionali con nucleo in ferro, i motori senza nucleo in ferro non utilizzano denti o cave in ferro per sostenere l'avvolgimento. Il filo smaltato deve quindi essere formato direttamente in una struttura cilindrica meccanicamente stabile e dimensionalmente precisa. La disposizione del filo, la tensione di avvolgimento, il percorso di avvolgimento, l'incollaggio termico e la precisione di formatura possono influire direttamente sulle prestazioni del motore e sulla costanza della produzione.
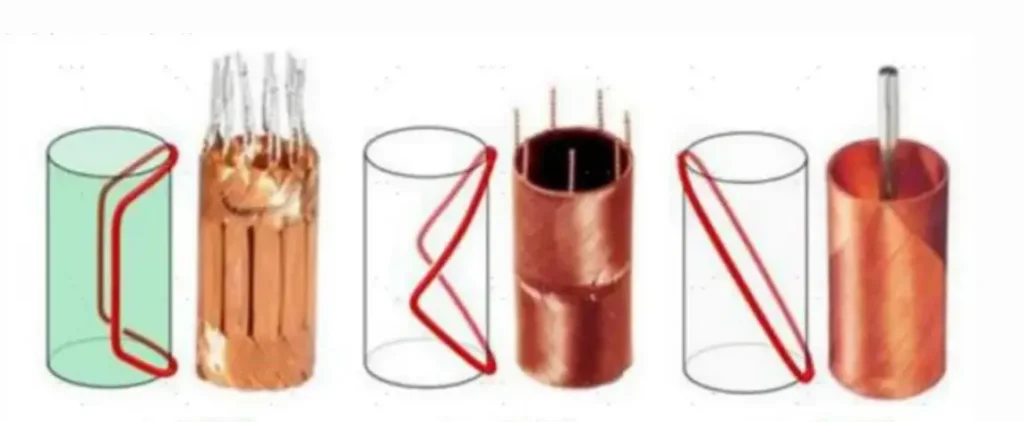
Gli avvolgimenti più comuni per motori senza nucleo in ferro comprendono configurazioni rettilinee, oblique o a nido d'ape e a rombo. Ogni struttura presenta caratteristiche diverse in termini di riempimento in rame, dimensioni delle testate dell'avvolgimento, uniformità strutturale, complessità di fabbricazione e requisiti di automazione.
1. Tre strutture comuni di avvolgimento per motori senza nucleo in ferro
1.1 Avvolgimento rettilineo
In un avvolgimento rettilineo, i principali tratti attivi dei conduttori sono disposti approssimativamente paralleli all'asse dell'indotto.
Durante la produzione, il filo smaltato autoagglomerante viene avvolto con il numero di spire specificato, quindi disposto, arrotolato e formato in un avvolgimento a coppa. Per ottenere la resistenza meccanica richiesta si possono utilizzare l'incollaggio termico, la polimerizzazione di un adesivo o un altro processo di fissaggio.
Caratteristiche principali
- Tratti attivi dei conduttori lunghi e buon utilizzo dello spazio disponibile per l'avvolgimento
- Geometria di avvolgimento relativamente semplice
- Spessore della parete potenzialmente maggiore nella sezione centrale
- È necessario un controllo accurato per evitare sovrapposizioni del filo e una disposizione irregolare
- Può essere necessario spazio aggiuntivo per i fili di uscita e i collegamenti terminali
- La successiva formatura è importante per controllare la rotondità, lo spessore della parete e l'uniformità complessiva
Gli avvolgimenti rettilinei sono adatti a prodotti che richiedono un'elevata proporzione di conduttori attivi e consentono successivi processi di formatura e assemblaggio.
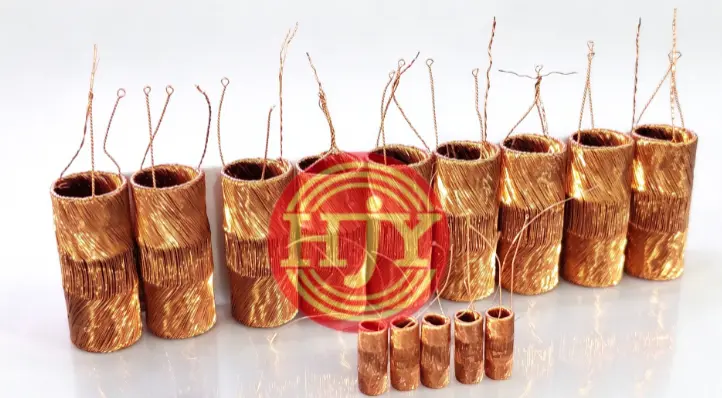
1.2 Avvolgimento obliquo – Avvolgimento a nido d'ape
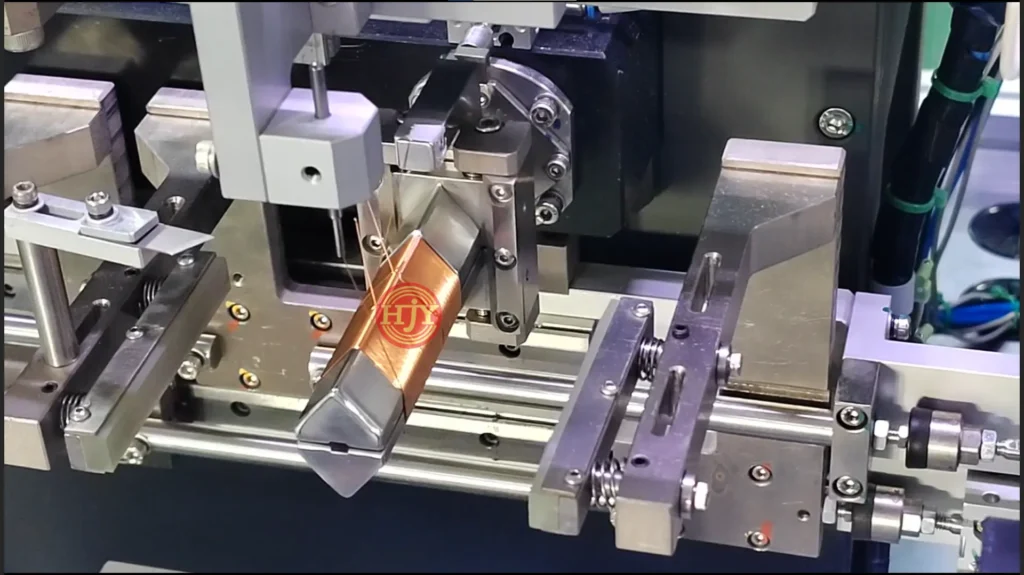
In un avvolgimento obliquo o a nido d'ape, il filo smaltato è disposto con un angolo definito rispetto all'asse dell'indotto. I conduttori si incrociano formando una struttura autoportante a maglia o a nido d'ape.
Un processo tipico utilizza un mandrino di avvolgimento dedicato, dotato di perni di posizionamento o di altri elementi di guida del filo. Il diametro del mandrino definisce principalmente il diametro interno dell'avvolgimento, mentre la distanza assiale tra gli elementi di posizionamento e il percorso di avvolgimento programmato determinano la lunghezza dell'avvolgimento e la geometria delle testate.
La macchina coordina la rotazione del mandrino con il movimento assiale alternato del guidafilo, consentendo l'avvolgimento continuo del filo con un angolo definito.
Caratteristiche principali
- L'intero avvolgimento può essere realizzato mediante un processo di avvolgimento continuo
- Le testate compatte dell'avvolgimento contribuiscono a ridurre la lunghezza assiale del motore
- La disposizione incrociata dei conduttori forma una struttura autoportante stabile
- Nelle zone di incrocio dei fili si verifica una certa sovrapposizione degli strati
- Il riempimento in rame dipende dall'angolo di avvolgimento, dal diametro del filo e dalla disposizione dei conduttori
- Sono essenziali percorsi di avvolgimento precisi, controllo della tensione e posizionamento del mandrino
Un avvolgimento a nido d'ape combina l'avvolgimento continuo con una geometria compatta delle testate. La sua progettazione deve tuttavia bilanciare l'angolo di avvolgimento, l'utilizzo del rame e la stabilità della fabbricazione.
1.3 Avvolgimento a rombo
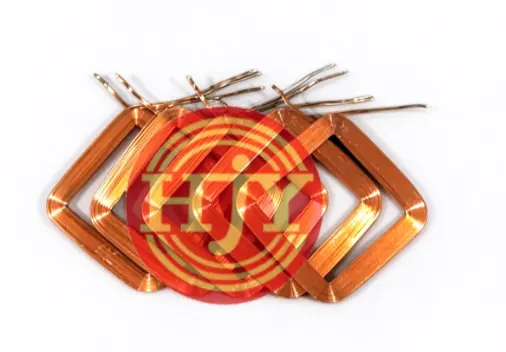
Un avvolgimento a rombo viene normalmente realizzato con più elementi di bobina preformati, disposti secondo angoli e posizioni di fase specificati per creare un avvolgimento cilindrico completo.
Il filo smaltato autoagglomerante viene dapprima avvolto su un'attrezzatura dedicata per formare una singola bobina a rombo o di forma simile. Gli elementi della bobina vengono poi sottoposti a preformatura, sagomatura, posizionamento, formatura cilindrica iniziale, incollaggio termico e calibratura finale.
Caratteristiche principali
- Buon controllo della geometria delle singole bobine e dell'angolo di avvolgimento
- Disposizione ordinata dei conduttori e struttura uniforme dell'avvolgimento
- Spessore della parete, rotondità e dimensioni finali costanti
- La produzione può utilizzare l'avvolgimento sequenziale di singole bobine o un sistema automatizzato multistazione
- È richiesta un'elevata precisione durante la preformatura, il posizionamento e l'incollaggio termico
- Macchine e attrezzature devono essere personalizzate in base al progetto specifico del prodotto
Gli avvolgimenti a rombo sono adatti ad applicazioni che richiedono elevata uniformità dimensionale e produzione stabile in serie. L'efficienza produttiva effettiva dipende dal numero di elementi della bobina, dal tempo ciclo di avvolgimento, dalle fasi di formatura, dal metodo di incollaggio e dalla configurazione dell'automazione.
2. Confronto tra le tre strutture di avvolgimento
Confronto delle strutture di avvolgimento per motori senza nucleo in ferro
| Confronto | Avvolgimento rettilineo | Avvolgimento obliquo/a nido d'ape | Avvolgimento a rombo |
| Struttura principale | I conduttori attivi sono approssimativamente paralleli all'asse | I conduttori si incrociano con un angolo definito | Vengono assemblate più bobine preformate |
| Metodo di formatura tipico | Avvolgimento, disposizione, arrotolamento e formatura | Avvolgimento incrociato continuo su un mandrino | Avvolgimento delle singole bobine, disposizione e formatura cilindrica |
| Utilizzo del rame | Relativamente elevato | Influenzato dall'angolo di incrocio | Elevato con una disposizione ordinata |
| Dimensioni delle testate dell'avvolgimento | Relativamente grandi | Compatte | Controllabili mediante la progettazione della bobina |
| Uniformità strutturale | Dipende dalla disposizione e dalla formatura | Dipende dal controllo del percorso e della tensione | Generalmente elevata |
| Principale difficoltà di automazione | Disposizione, arrotolamento e gestione dei fili di uscita | Sincronizzazione dei movimenti e avvolgimento continuo | Formatura e assemblaggio multistazione |
| Aspetto tipico prioritario | Utilizzo dei conduttori attivi | Struttura compatta e avvolgimento continuo | Uniformità dimensionale e stabilità della produzione in serie |
3. Principali difficoltà di fabbricazione
Poiché un avvolgimento senza nucleo in ferro non dispone dei tradizionali denti o cave in ferro per sostenere il filo, la difficoltà di fabbricazione va oltre la realizzazione del numero di spire richiesto. L'avvolgimento deve mantenere una struttura a coppa precisa e meccanicamente stabile dopo la rimozione dall'attrezzatura.
3.1 Controllo della tensione di avvolgimento
La tensione deve rimanere stabile durante tutto il processo di avvolgimento. Una tensione eccessiva può allungare il filo, danneggiare l'isolamento smaltato o modificare le dimensioni della bobina. Una tensione insufficiente può causare fili allentati, sovrapposizioni e un posizionamento instabile dei conduttori.
I parametri di tensione devono essere adeguati al diametro del filo, alla struttura dell'avvolgimento e alla velocità operativa. Possono essere necessarie impostazioni diverse durante l'avvio del filo, l'avvolgimento normale, i cambi di direzione e la terminazione del filo.
3.2 Percorso di avvolgimento e disposizione del filo
Il percorso di avvolgimento determina l'angolo di avvolgimento, il numero di spire, la larghezza della bobina, i punti di incrocio dei conduttori e la geometria delle testate. La macchina deve coordinare con precisione la rotazione del mandrino, il movimento del guidafilo e la posizione del filo per ridurre al minimo salti del filo, sovrapposizioni dei conduttori e accumuli locali di materiale.
3.3 Riscaldamento e incollaggio del filo autoagglomerante
Gli avvolgimenti senza nucleo in ferro utilizzano comunemente lo strato adesivo del filo smaltato autoagglomerante o un adesivo aggiuntivo per mantenere la propria struttura. La temperatura di riscaldamento, il tempo di trattamento, la pressione di formatura e le condizioni di raffreddamento influiscono tutti sulla resistenza dell'incollaggio e sulle dimensioni finali.
Un riscaldamento insufficiente può consentire all'avvolgimento di allentarsi dopo l'estrazione dallo stampo, mentre un calore eccessivo può danneggiare il rivestimento isolante, alterare le proprietà del filo o deformare l'avvolgimento.
3.4 Estrazione dallo stampo e scarico automatico
Dopo l'avvolgimento e l'incollaggio, la bobina deve essere rimossa dal mandrino o dall'attrezzatura di formatura senza tirare i fili di uscita, danneggiare l'isolamento o modificare la geometria dell'avvolgimento. Il meccanismo di estrazione, la struttura del mandrino e la direzione di scarico sono particolarmente importanti per avvolgimenti di piccolo diametro e a parete sottile.
3.5 Uniformità dimensionale e di processo
I principali elementi di controllo comprendono normalmente:
- Diametri interno ed esterno
- Lunghezza dell'avvolgimento
- Spessore della parete e uniformità dello spessore
- Rotondità e concentricità
- Posizione e lunghezza dei fili di uscita
- Angolo e posizione relativa della bobina
- Resistenza, numero di spire e prestazioni dell'isolamento
Una produzione stabile in serie richiede il controllo coordinato della macchina di avvolgimento, delle attrezzature di formatura, del processo termico e del sistema di controllo.
4. Principali metodi di produzione degli avvolgimenti senza nucleo in ferro
4.1 Avvolgimento manuale
Gli operatori utilizzano perni, attrezzi di avvolgimento o semplici dispositivi di fissaggio per eseguire l'avvolgimento, la disposizione e la formatura del filo. L'avvolgimento manuale richiede un investimento relativamente ridotto in macchine e consente regolazioni flessibili. Tuttavia, la sua efficienza e uniformità dipendono fortemente dall'esperienza dell'operatore, rendendolo più adatto allo sviluppo, alla prototipazione e a lotti di produzione molto piccoli.
4.2 Produzione semiautomatica
La macchina produce la bobina, mentre l'estrazione dallo stampo, la pressatura, la formatura cilindrica, l'incollaggio e l'assemblaggio vengono eseguiti manualmente o con macchine separate. La produzione semiautomatica migliora la precisione di avvolgimento e la produttività, ma richiede ancora il trasferimento manuale tra i processi.
4.3 Produzione automatizzata integrata
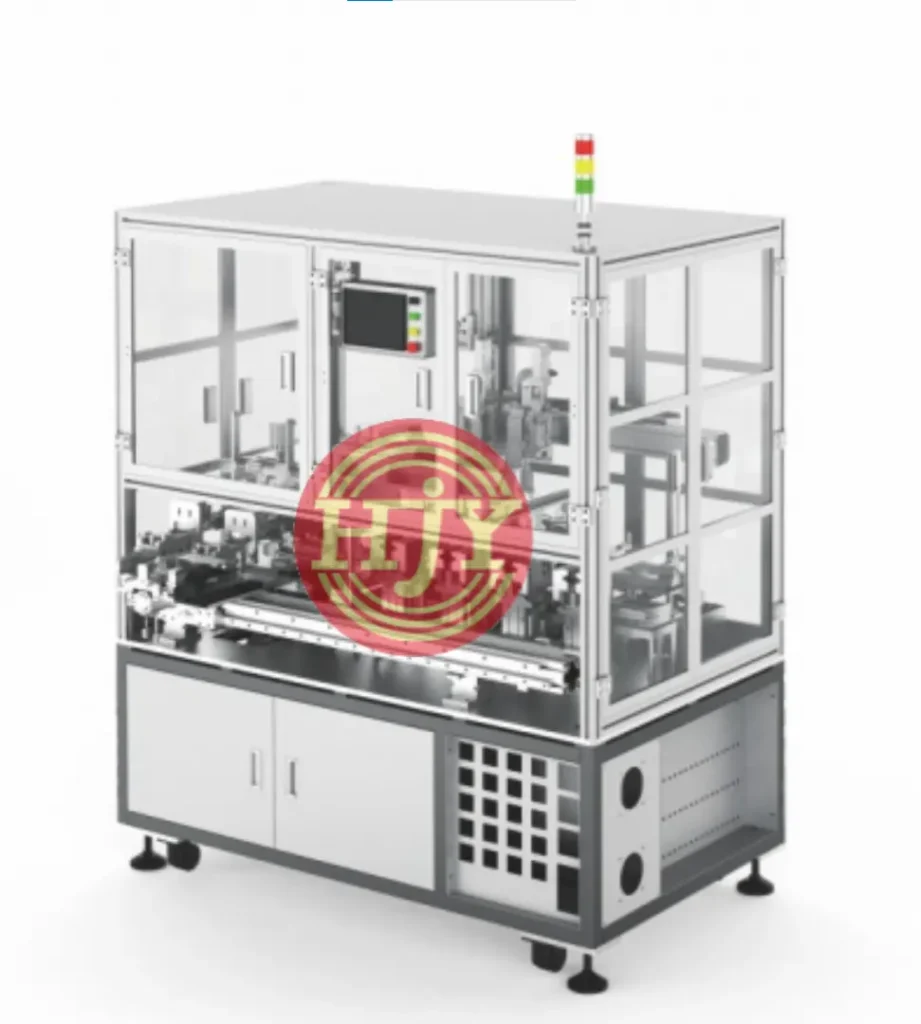
A seconda della struttura dell'avvolgimento, il carico automatico, l'avvolgimento, la preformatura, l'incollaggio termico, la formatura cilindrica, la calibratura finale, il controllo e lo scarico possono essere integrati in un'unica macchina o in una linea di produzione completa.
Per le strutture di avvolgimento adatte alla formatura diretta su mandrino, l'avvolgimento a coppa può essere formato durante il processo di avvolgimento. I progetti a rombo e con altre bobine preformate possono utilizzare un sistema multistazione per l'avvolgimento delle singole bobine, la preformatura, il posizionamento, la formatura cilindrica iniziale, l'incollaggio termico e la calibratura finale.
Principali vantaggi della produzione automatizzata
- Maggiore stabilità del percorso di avvolgimento e della tensione
- Migliore uniformità dimensionale e del prodotto
- Riduzione della movimentazione manuale e dei trasferimenti intermedi
- Maggiore efficienza produttiva e utilizzo delle macchine
- Registrazione dei parametri di processo e tracciabilità della produzione
- Migliore resa nella produzione in serie
Il massimo livello possibile di automazione non è necessariamente la soluzione più adatta. La configurazione delle macchine deve essere valutata in funzione della struttura dell'avvolgimento, delle dimensioni del prodotto, del diametro del filo, della capacità produttiva desiderata, dei requisiti di cambio formato e del budget di investimento.
Carico automatico → Avvolgimento di precisione → Preformatura → Formatura cilindrica → Incollaggio termico → Calibratura finale → Controllo → Scarico automatico
5. Applicazioni e tendenze di sviluppo
Grazie alla bassa inerzia rotazionale, alla rapida risposta dinamica, alla coppia di cogging minima e al funzionamento regolare, i motori senza nucleo in ferro sono particolarmente adatti ad applicazioni che richiedono dimensioni compatte, peso ridotto, risposta rapida e movimento preciso.
Applicazioni tipiche
- Attuatori per robot umanoidi e biomimetici
- Dispositivi medici e pompe miniaturizzate
- Sistemi di attuazione aerospaziali e aeronautici
- Servosistemi a risposta rapida
- Strumenti di precisione e apparecchiature ottiche
- Elettronica di consumo di fascia alta
- Sistemi automatizzati di presa, posizionamento e azionamento miniaturizzato
Con il continuo sviluppo della robotica, dell'automazione medicale, dei sistemi senza pilota e delle apparecchiature di precisione, i motori senza nucleo in ferro evolvono verso dimensioni più ridotte, maggiore densità di potenza, migliore uniformità degli avvolgimenti e produzione automatizzata su più larga scala.
6. Soluzioni di automazione JHY per motori senza nucleo in ferro
JHY fornisce macchine di avvolgimento personalizzate per motori senza nucleo in ferro e soluzioni per linee di produzione automatizzate, in base al progetto del motore, al disegno dell'avvolgimento, al diametro del filo, al numero di spire, alla struttura dell'avvolgimento e all'obiettivo produttivo del cliente.
Ambito delle nostre soluzioni
- Avvolgimento di bobine rettilinee, oblique e a rombo
- Controllo di precisione della tensione per filo smaltato autoagglomerante
- Avvolgimento automatico a singola stazione e multistazione
- Preformatura delle bobine, formatura iniziale e calibratura finale
- Incollaggio termico e formatura cilindrica
- Estrazione dallo stampo e scarico automatici
- Controllo della resistenza, del numero di spire e controllo visivo
- Assemblaggio dei componenti dell'indotto e integrazione dell'automazione a valle
Dallo sviluppo di prototipi e dalla fabbricazione in piccoli lotti alla produzione di massa, JHY può configurare le funzioni delle macchine e il livello di automazione adeguati alle effettive esigenze di processo del cliente.
Avvia la valutazione del tuo progetto di motore senza nucleo in ferro
Per una valutazione accurata del processo di avvolgimento, del metodo di formatura, del ciclo produttivo e della configurazione dell'automazione, si invitano i clienti a fornire le seguenti informazioni:
- Disegni del prodotto e dell'avvolgimento
- Disegni dettagliati del percorso di avvolgimento
- Diametro e materiale del filo smaltato
- Numero di spire e poli del motore
- Struttura dell'avvolgimento e dimensioni finali
- Campioni del prodotto
- Capacità produttiva desiderata e requisiti di tempo ciclo
- Processi a monte e a valle da integrare
Se stai sviluppando un motore senza nucleo in ferro o pianificando una linea di produzione automatizzata, contatta JHY. Il nostro team tecnico valuterà un processo di avvolgimento e una soluzione di automazione adeguati in base ai requisiti del prodotto e della produzione.