Entdecken Sie die konstruktiven Merkmale, fertigungstechnischen Herausforderungen und automatisierten Produktionsverfahren für gerade Wicklungen, schräge Wabenwicklungen und Rautenwicklungen eisenloser Motoren.
Eisenlose Motoren verwenden selbsttragende, eisenlose, becherförmige Wicklungen und zeichnen sich durch ein geringes Massenträgheitsmoment, schnelles dynamisches Ansprechverhalten, ruhigen Lauf und hohe Leistungsdichte aus. Sie werden häufig in Präzisionsantrieben, der Robotik, Luft- und Raumfahrtsystemen, medizinischen Geräten und der anspruchsvollen industriellen Automatisierung eingesetzt.
Anders als herkömmliche Motoren mit Eisenkern nutzen eisenlose Motoren keine Eisenzähne oder Nuten zur Abstützung der Wicklung. Der Lackdraht muss daher direkt zu einer mechanisch stabilen und maßgenauen zylindrischen Struktur geformt werden. Drahtanordnung, Wickelspannung, Wickelbahn, thermische Verklebung und Formgenauigkeit können die Motorleistung und die Fertigungskonstanz unmittelbar beeinflussen.
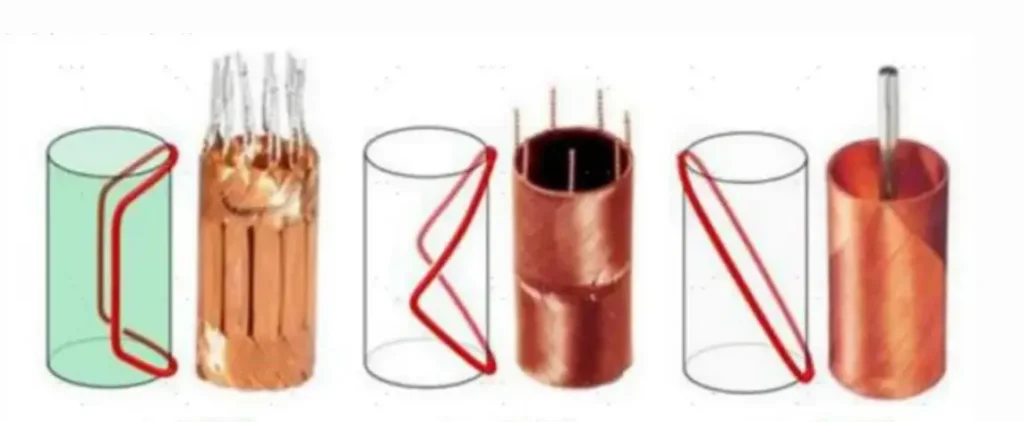
Zu den gängigen Wicklungsarten eisenloser Motoren gehören gerade Wicklungen, schräge bzw. Wabenwicklungen und Rautenwicklungen. Jede Struktur besitzt unterschiedliche Eigenschaften hinsichtlich Kupferfüllung, Wickelkopfabmessungen, struktureller Gleichmäßigkeit, Fertigungskomplexität und Automatisierungsanforderungen.
1. Drei gängige Wicklungsstrukturen eisenloser Motoren
1.1 Gerade Wicklung
Bei einer geraden Wicklung verlaufen die wesentlichen aktiven Leiterabschnitte annähernd parallel zur Ankerachse.
Bei der Fertigung wird Backlackdraht mit der vorgegebenen Windungszahl gewickelt und anschließend angeordnet, aufgerollt und zu einer becherförmigen Wicklung geformt. Thermische Verklebung, Klebstoffaushärtung oder andere Fixierverfahren können die erforderliche mechanische Festigkeit herstellen.
Wesentliche Merkmale
- Lange aktive Leiterabschnitte und gute Nutzung des verfügbaren Wickelraums
- Relativ einfache Wicklungsgeometrie
- Möglicherweise größere Wanddicke im mittleren Bereich
- Sorgfältige Kontrolle erforderlich, um Drahtüberlappungen und eine ungleichmäßige Anordnung zu vermeiden
- Zusätzlicher Platz für Anschlussdrähte und Endverbindungen kann erforderlich sein
- Die nachgelagerte Formgebung ist wichtig für die Kontrolle von Rundheit, Wanddicke und Gesamtgleichmäßigkeit
Gerade Wicklungen eignen sich für Produkte, die einen hohen Anteil aktiver Leiter benötigen und nachgelagerte Formgebungs- und Montageprozesse zulassen.
1.2 Schräge Wicklung – Wabenwicklung
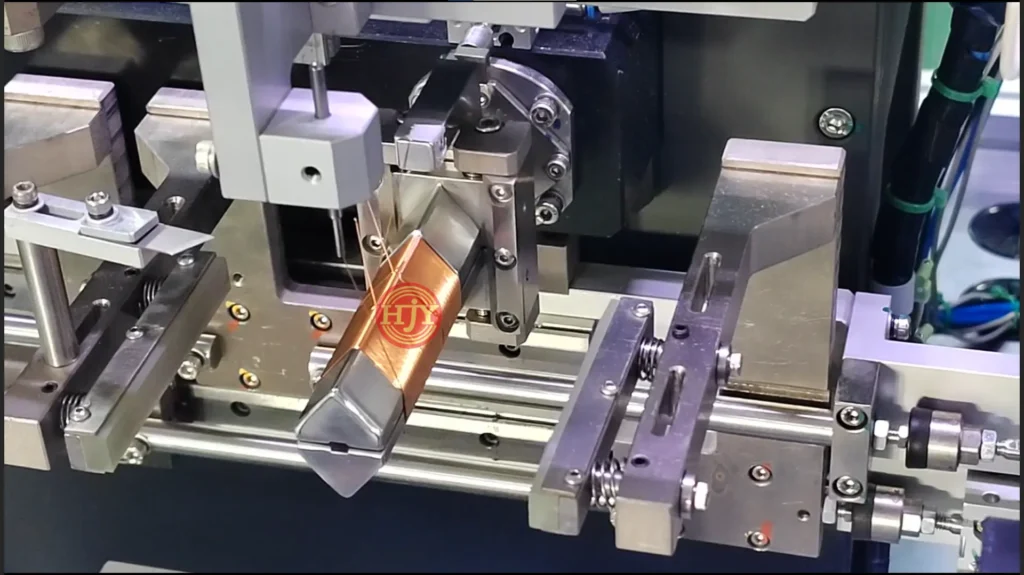
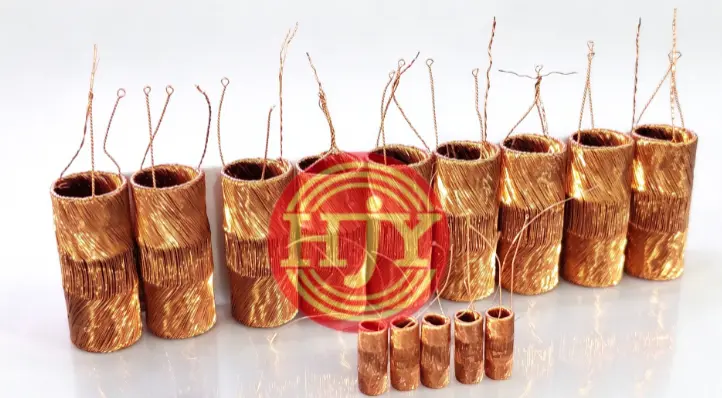
Bei einer schrägen Wicklung bzw. Wabenwicklung wird der Lackdraht in einem definierten Winkel zur Ankerachse angeordnet. Die Leiter kreuzen sich und bilden eine selbsttragende Netz- oder Wabenstruktur.
Ein typischer Prozess verwendet einen speziellen Wickeldorn mit Positionierstiften oder anderen Drahtführungselementen. Der Dorndurchmesser bestimmt im Wesentlichen den Wicklungsinnendurchmesser, während der axiale Abstand zwischen den Positionierelementen und die programmierte Wickelbahn die Wicklungslänge und Endgeometrie festlegen.
Die Maschine koordiniert die Dorndrehung mit der axialen Hin- und Herbewegung der Drahtführung, sodass der Draht kontinuierlich in einem definierten Winkel gewickelt wird.
Wesentliche Merkmale
- Die gesamte Wicklung kann in einem kontinuierlichen Wickelprozess hergestellt werden
- Kompakte Wickelköpfe tragen zur Verringerung der axialen Motorlänge bei
- Die gekreuzte Leiteranordnung bildet eine stabile, selbsttragende Struktur
- An den Drahtkreuzungen treten gewisse Lagenüberlappungen auf
- Die Kupferfüllung hängt von Wickelwinkel, Drahtdurchmesser und Leiteranordnung ab
- Präzise Wickelbahnen, Spannungsregelung und Dornpositionierung sind entscheidend
Eine Wabenwicklung verbindet kontinuierliches Wickeln mit einer kompakten Endgeometrie. Bei ihrer Auslegung müssen jedoch Wickelwinkel, Kupfernutzung und Fertigungsstabilität aufeinander abgestimmt werden.
1.3 Rautenwicklung
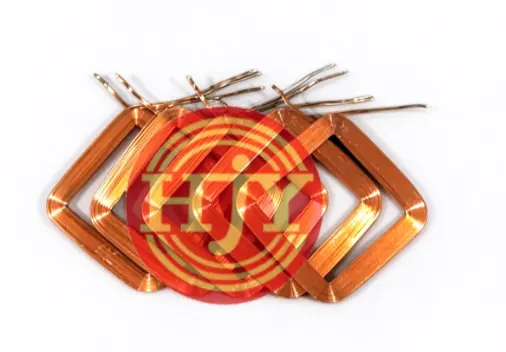
Eine Rautenwicklung wird üblicherweise aus mehreren vorgeformten Spulenelementen hergestellt, die in vorgegebenen Winkeln und Phasenlagen angeordnet werden und eine vollständige zylindrische Wicklung bilden.
Backlackdraht wird zunächst auf einem speziellen Werkzeug zu einer einzelnen rautenförmigen oder annähernd rautenförmigen Spule gewickelt. Anschließend durchlaufen die Spulenelemente Vorformung, Formgebung, Positionierung, erste zylindrische Formung, thermische Verklebung und abschließende Kalibrierung.
Wesentliche Merkmale
- Gute Kontrolle der einzelnen Spulengeometrie und des Wickelwinkels
- Geordnete Leiteranordnung und gleichmäßige Wicklungsstruktur
- Konstante Wanddicke, Rundheit und Fertigmaße
- Fertigung durch aufeinanderfolgendes Wickeln einzelner Spulen oder mit einem automatisierten Mehrstationensystem
- Hohe Genauigkeit bei Vorformung, Positionierung und thermischer Verklebung erforderlich
- Anlagen und Werkzeuge müssen an die jeweilige Produktkonstruktion angepasst werden
Rautenwicklungen eignen sich für Anwendungen, die eine hohe Maßkonstanz und stabile Serienfertigung erfordern. Die tatsächliche Fertigungseffizienz hängt von der Anzahl der Spulenelemente, der Wickeltaktzeit, den Formstufen, dem Verklebungsverfahren und der Automatisierungskonfiguration ab.
2. Vergleich der drei Wicklungsstrukturen
Vergleich der Wicklungsstrukturen eisenloser Motoren
| Vergleich | Gerade Wicklung | Schräge Wicklung/Wabenwicklung | Rautenwicklung |
| Grundstruktur | Aktive Leiter verlaufen annähernd parallel zur Achse | Leiter kreuzen sich in einem definierten Winkel | Mehrere vorgeformte Spulen werden zusammengesetzt |
| Typisches Formgebungsverfahren | Wickeln, Anordnen, Aufrollen und Formen | Kontinuierliches Kreuzwickeln auf einem Dorn | Wickeln einzelner Spulen, Anordnen und zylindrisches Formen |
| Kupfernutzung | Relativ hoch | Vom Kreuzungswinkel abhängig | Hoch bei geordneter Anordnung |
| Wickelkopfgröße | Relativ groß | Kompakt | Durch Spulenauslegung steuerbar |
| Strukturelle Gleichmäßigkeit | Abhängig von Anordnung und Formgebung | Abhängig von Bahn- und Spannungsregelung | Im Allgemeinen hoch |
| Wesentliche Automatisierungsherausforderung | Anordnen, Aufrollen und Handhabung der Anschlussdrähte | Bewegungssynchronisation und kontinuierliches Wickeln | Formgebung und Montage an mehreren Stationen |
| Typischer Schwerpunkt | Nutzung der aktiven Leiter | Kompakte Struktur und kontinuierliches Wickeln | Maßkonstanz und stabile Serienfertigung |
3. Wesentliche Herausforderungen bei der Fertigung
Da eine eisenlose Wicklung keine herkömmlichen Eisenzähne oder Nuten zur Abstützung des Drahts besitzt, besteht die fertigungstechnische Herausforderung nicht allein darin, die erforderliche Windungszahl zu wickeln. Die Wicklung muss nach der Entnahme aus dem Werkzeug ihre präzise und mechanisch stabile Becherform behalten.
3.1 Regelung der Wickelspannung
Während des gesamten Wickelprozesses muss eine stabile Zugspannung gewährleistet sein. Eine zu hohe Spannung kann den Draht dehnen, die Lackisolierung beschädigen oder die Spulenabmessungen verändern. Eine zu geringe Spannung kann zu losen Drähten, Überlappungen und instabiler Leiterpositionierung führen.
Die Spannungsparameter sollten auf Drahtdurchmesser, Wicklungsstruktur und Betriebsgeschwindigkeit abgestimmt sein. Für Wickelbeginn, reguläres Wickeln, Richtungswechsel und Wickelabschluss können unterschiedliche Einstellungen erforderlich sein.
3.2 Wickelbahn und Drahtanordnung
Die Wickelbahn bestimmt Wickelwinkel, Windungszahl, Spulenbreite, Leiterkreuzungspunkte und Wickelkopfgeometrie. Die Anlage muss Spindeldrehung, Drahtführungsbewegung und Drahtposition präzise koordinieren, um herausspringende Drähte, Leiterüberlappungen und lokale Materialanhäufungen zu minimieren.
3.3 Erwärmung und Verklebung von Backlackdraht
Eisenlose Wicklungen nutzen üblicherweise die Klebeschicht von Backlackdraht oder einen zusätzlichen Klebstoff, um ihre Struktur zu erhalten. Erwärmungstemperatur, Prozesszeit, Formdruck und Kühlbedingungen beeinflussen die Klebefestigkeit und die Fertigmaße.
Unzureichende Erwärmung kann dazu führen, dass sich die Wicklung nach dem Entformen lockert. Übermäßige Wärme kann dagegen die Isolierbeschichtung beschädigen, die Drahteigenschaften verändern oder die Wicklung verformen.
3.4 Entformen und automatische Entnahme
Nach dem Wickeln und Verkleben muss die Spule vom Dorn oder Formwerkzeug abgenommen werden, ohne an den Anschlussdrähten zu ziehen, die Isolierung zu beschädigen oder die Wicklungsgeometrie zu verändern. Entformmechanismus, Dornaufbau und Entnahmerichtung sind besonders bei dünnwandigen Wicklungen mit kleinem Durchmesser wichtig.
3.5 Maß- und Prozesskonstanz
Wichtige Prüfmerkmale umfassen üblicherweise:
- Innen- und Außendurchmesser
- Wicklungslänge
- Wanddicke und Dickenverteilung
- Rundheit und Konzentrizität
- Position und Länge der Anschlussdrähte
- Spulenwinkel und relative Lage
- Widerstand, Windungszahl und Isoliereigenschaften
Eine stabile Serienfertigung erfordert die abgestimmte Steuerung der Wickelanlage, Formwerkzeuge, Temperaturführung und des Prüfsystems.
4. Wesentliche Fertigungsverfahren für eisenlose Wicklungen
4.1 Manuelles Wickeln
Bediener verwenden Stifte, Wickelwerkzeuge oder einfache Vorrichtungen zum Wickeln, Anordnen und Formen des Drahts. Manuelles Wickeln erfordert relativ geringe Anlageninvestitionen und ermöglicht flexible Anpassungen. Effizienz und Konstanz hängen jedoch stark von der Erfahrung des Bedieners ab, weshalb dieses Verfahren eher für Entwicklung, Prototypen und sehr kleine Fertigungslose geeignet ist.
4.2 Halbautomatische Fertigung
Die Maschine fertigt die Spule, während Entformen, Pressen, zylindrisches Formen, Verkleben und Montage manuell oder mit separaten Anlagen erfolgen. Halbautomatische Fertigung verbessert Wickelgenauigkeit und Ausstoß, erfordert jedoch weiterhin manuelle Übergaben zwischen den Prozessen.
4.3 Integrierte automatisierte Fertigung
Je nach Wicklungsstruktur können automatisches Beladen, Wickeln, Vorformen, thermische Verklebung, zylindrisches Formen, abschließende Kalibrierung, Prüfung und Entnahme in einer Maschine oder einer vollständigen Fertigungslinie integriert werden.
Bei Wicklungsstrukturen, die sich für die direkte Formgebung auf dem Dorn eignen, kann die becherförmige Wicklung bereits während des Wickelprozesses entstehen. Rautenwicklungen und andere Konstruktionen aus vorgeformten Spulen können ein Mehrstationensystem zum Wickeln einzelner Spulen, Vorformen, Positionieren, ersten zylindrischen Formen, thermischen Verkleben und abschließenden Kalibrieren nutzen.
Wesentliche Vorteile der automatisierten Fertigung
- Verbesserte Stabilität von Wickelbahn und Zugspannung
- Höhere Maß- und Produktkonstanz
- Weniger manuelle Handhabung und Zwischenübergaben
- Höhere Fertigungseffizienz und Anlagenauslastung
- Aufzeichnung von Prozessparametern und Rückverfolgbarkeit der Produktion
- Verbesserte Gutteilausbeute in der Serienfertigung
Der höchstmögliche Automatisierungsgrad ist nicht zwangsläufig die geeignetste Lösung. Die Anlagenkonfiguration sollte anhand von Wicklungsstruktur, Produktabmessungen, Drahtdurchmesser, Zielkapazität, Umrüstanforderungen und Investitionsbudget bewertet werden.
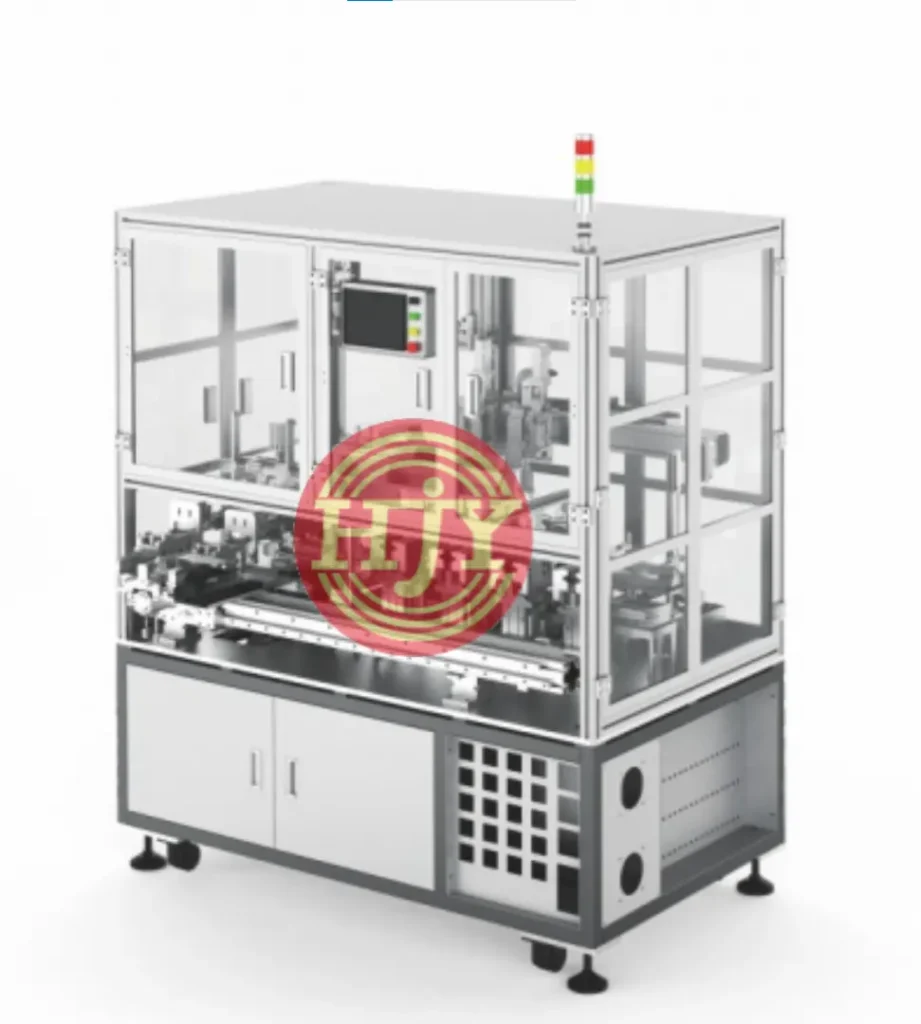
Automatisches Beladen → Präzisionswickeln → Vorformen → Zylindrisches Formen → Thermische Verklebung → Abschließende Kalibrierung → Prüfung → Automatische Entnahme
5. Anwendungen und Entwicklungstrends
Dank ihres geringen Massenträgheitsmoments, schnellen dynamischen Ansprechverhaltens, minimalen Rastmoments und ruhigen Laufs eignen sich eisenlose Motoren besonders für Anwendungen, die kompakte Abmessungen, geringes Gewicht, schnelle Reaktion und präzise Bewegung erfordern.
Typische Anwendungen
- Aktuatoren für humanoide und biomimetische Roboter
- Medizinische Geräte und Miniaturpumpen
- Betätigungssysteme für Luft- und Raumfahrt
- Hochdynamische Servosysteme
- Präzisionsinstrumente und optische Geräte
- Hochwertige Unterhaltungselektronik
- Automatisierte Greif-, Positionier- und Miniaturantriebssysteme
Mit der Weiterentwicklung von Robotik, medizinischer Automatisierung, unbemannten Systemen und Präzisionsanlagen geht der Trend bei eisenlosen Motoren zu kleineren Abmessungen, höherer Leistungsdichte, verbesserter Wicklungskonstanz und automatisierter Großserienfertigung.
6. JHY-Automatisierungslösungen für eisenlose Motoren
JHY bietet kundenspezifische Wickelanlagen für eisenlose Motoren und Lösungen für automatisierte Fertigungslinien auf Basis der Motorkonstruktion, Wicklungszeichnung, des Drahtdurchmessers, der Windungszahl, Wicklungsstruktur und des Produktionsziels des Kunden.
Umfang unserer Lösungen
- Wickeln gerader, schräger und rautenförmiger Spulen
- Präzise Zugspannungsregelung für Backlackdraht
- Automatisches Wickeln mit einer oder mehreren Stationen
- Vorformen, Erstformen und abschließendes Kalibrieren von Spulen
- Thermische Verklebung und zylindrisches Formen
- Automatisches Entformen und Entnehmen
- Prüfung von Widerstand und Windungszahl sowie Sichtprüfung
- Montage von Ankerkomponenten und Integration nachgelagerter Automatisierung
Von der Prototypenentwicklung und Kleinserienfertigung bis zur Massenproduktion kann JHY die passenden Anlagenfunktionen und den Automatisierungsgrad auf die tatsächlichen Prozessanforderungen des Kunden abstimmen.
Starten Sie die Bewertung Ihres Projekts für eisenlose Motoren
Für eine präzise Bewertung von Wickelprozess, Formgebungsverfahren, Fertigungstakt und Automatisierungskonfiguration bitten wir Kunden um folgende Informationen:
- Produkt- und Wicklungszeichnungen
- Detaillierte Zeichnungen der Wickelbahn
- Durchmesser und Material des Lackdrahts
- Windungszahl und Anzahl der Motorpole
- Wicklungsstruktur und Fertigmaße
- Produktmuster
- Zielkapazität und Anforderungen an die Taktzeit
- Zu integrierende vor- und nachgelagerte Prozesse
Sie entwickeln einen eisenlosen Motor oder planen eine automatisierte Fertigungslinie? Kontaktieren Sie JHY. Unser Ingenieurteam bewertet einen geeigneten Wickelprozess und eine Automatisierungslösung anhand Ihrer Produkt- und Fertigungsanforderungen.