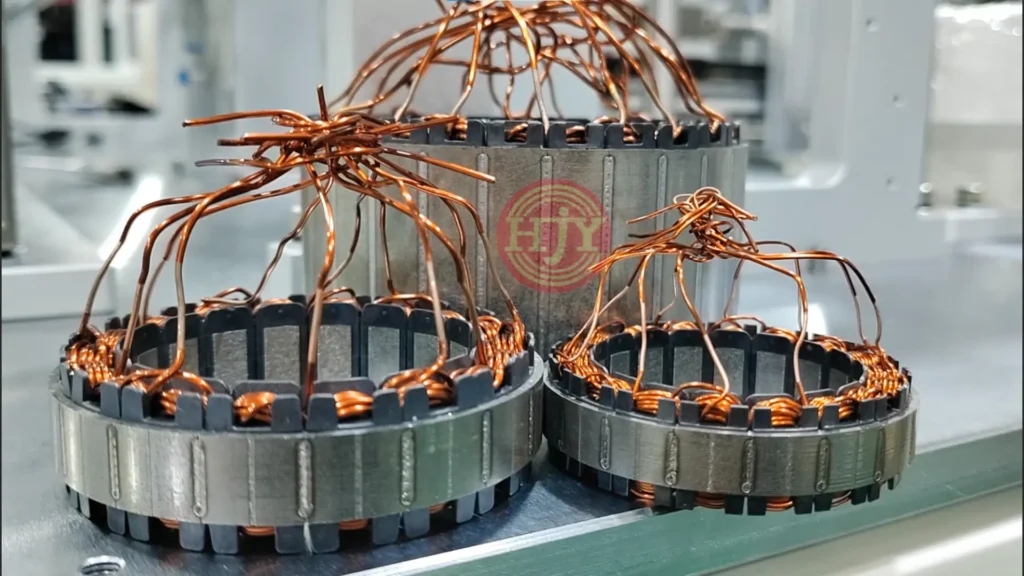
Gli statori segmentati offrono accesso aperto alla zona di avvolgimento e maggiore flessibilità nella progettazione degli avvolgimenti concentrati. Rispetto all'avvolgimento di uno statore completamente chiuso, la struttura aperta può facilitare la gestione di fili di grande diametro, più fili avvolti insieme e bobine di forma complessa. Può inoltre consentire un maggiore fattore di riempimento della cava e testate più corte, quando statore e bobina sono progettati adeguatamente.
Tuttavia, l'avvolgimento degli statori segmentati non è un unico processo fisso.
Il metodo di avvolgimento adatto dipende dalla struttura dello statore, dal tipo di collegamento elettrico delle bobine, dalle specifiche del filo, dallo spazio disponibile per l'avvolgimento, dalle dimensioni richieste della bobina e dal successivo processo di assemblaggio dello statore. A seconda di queste condizioni, la soluzione può utilizzare avvolgimento a mandrino, avvolgimento a segmenti impilati, avvolgimento con rotolamento, avvolgimento ad ago o avvolgimento con flyer.
Scegliere la macchina prima di comprendere queste condizioni del prodotto può comportare un percorso di avvolgimento inadeguato, eccessivi collegamenti tra bobine, dimensioni instabili delle bobine o difficoltà durante la chiusura e l'assemblaggio dello statore. Una soluzione affidabile parte quindi dai requisiti del prodotto e del processo, non da una configurazione standard della macchina.
Perché si utilizzano gli statori segmentati?
In uno statore segmentato, la zona di avvolgimento viene aperta prima che lo statore sia assemblato nella forma circolare finale. Ciò offre diversi potenziali vantaggi di fabbricazione:
- Migliore accesso alla zona di avvolgimento
- Maggiore flessibilità per gli avvolgimenti concentrati
- Gestione più agevole di fili di grande diametro o di più fili avvolti insieme
- Maggiori possibilità di controllo della larghezza della bobina e delle dimensioni delle testate
- Possibilità di avvolgere i singoli denti prima dell'assemblaggio finale dello statore
- Più opzioni per integrare avvolgimento, controllo, chiusura, saldatura e collaudo
Questi vantaggi non si ottengono automaticamente. La struttura aperta introduce anche diverse difficoltà di processo:
- Ogni segmento o dente deve essere posizionato con precisione durante l'avvolgimento.
- I fili di inizio, fine e collegamento tra bobine devono essere controllati.
- La larghezza e l'altezza delle bobine devono rimanere entro lo spazio disponibile dopo la chiusura.
- Le bobine adiacenti non devono interferire durante l'assemblaggio dello statore.
- La direzione di avvolgimento e il collegamento elettrico devono rispettare lo schema di avvolgimento.
- La rotondità finale e la posizione dei segmenti dipendono dal metodo di chiusura e assemblaggio.
Per questo motivo, l'avvolgimento degli statori segmentati deve essere valutato insieme all'intera sequenza di fabbricazione.
Due strutture fondamentali dello statore
La prima decisione di processo consiste nell'identificare se il prodotto utilizza segmenti completamente separati o una struttura di statore aperta.
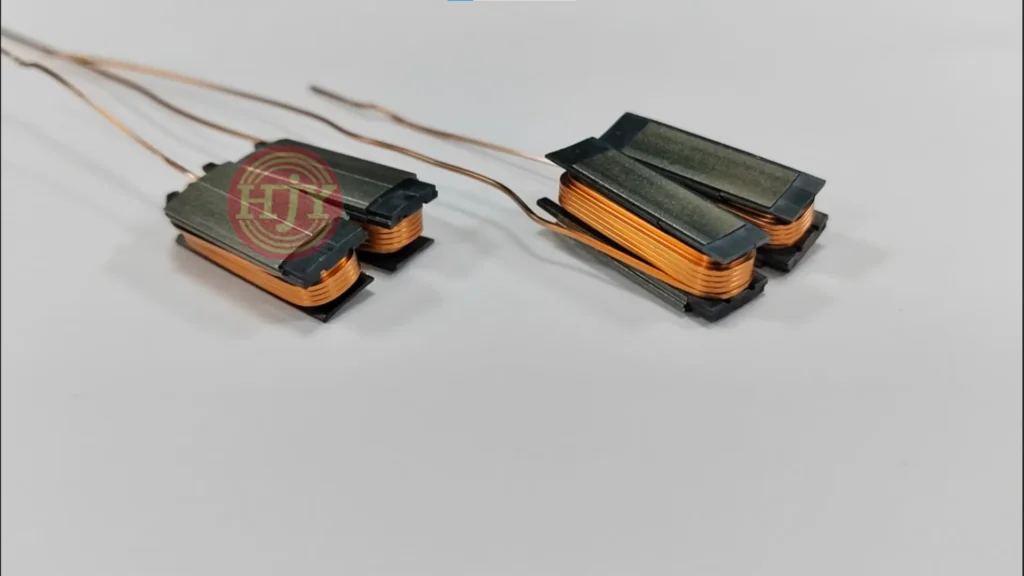
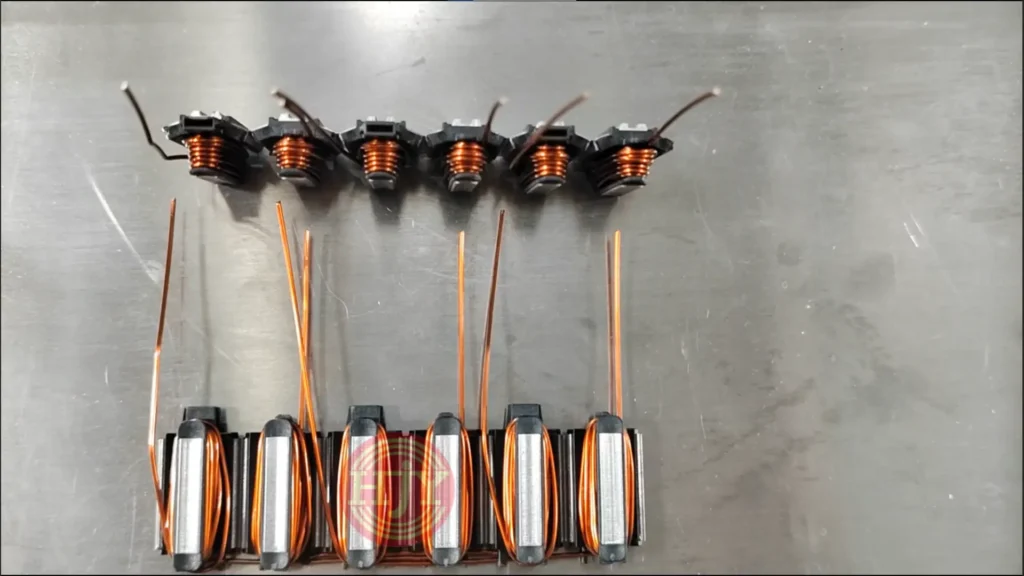
Singoli segmenti di statore
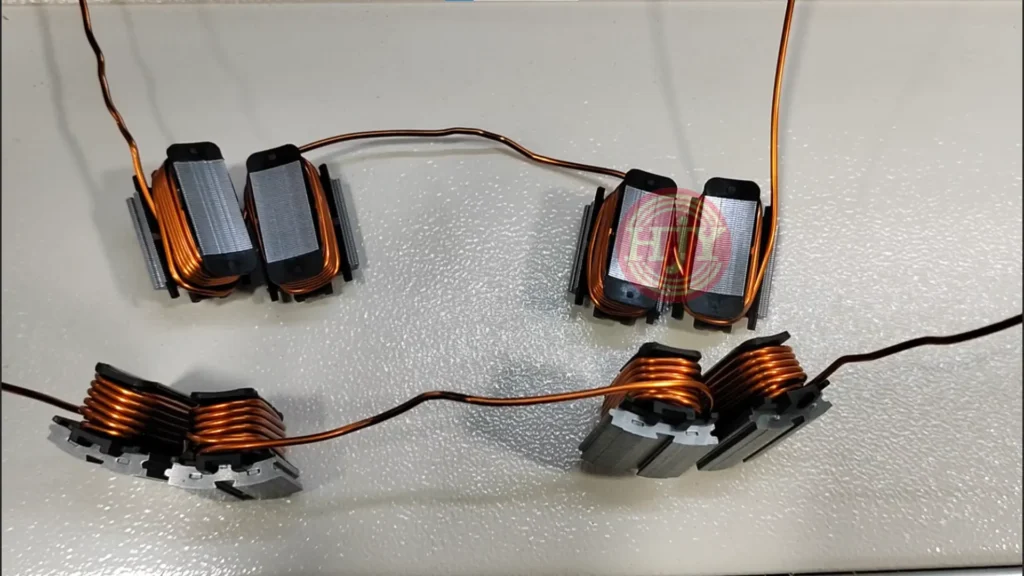
Ogni dente dello statore è un componente separato. I segmenti vengono dapprima avvolti, quindi disposti e assemblati in uno statore circolare.
La strategia di avvolgimento può seguire due approcci principali:
- Avvolgimento indipendente: Ogni segmento viene avvolto e il filo tagliato separatamente, creando una bobina singola con i propri fili di inizio e fine.
- Avvolgimento continuo di più segmenti: Un unico filo avvolge in modo continuo due, tre, quattro o più segmenti separati, con lunghezze controllate dei collegamenti tra le bobine.
L'avvolgimento indipendente offre flessibilità nella movimentazione dei segmenti e nella direzione di avvolgimento, ma normalmente richiede più collegamenti elettrici successivi. L'avvolgimento continuo può ridurre il numero di terminali, le saldature o il lavoro di collegamento manuale, ma i fili di collegamento tra bobine devono essere progettati in funzione della disposizione dei segmenti e dell'assemblaggio finale dello statore.
Statori aperti
In uno statore aperto, più denti dello statore rimangono collegati meccanicamente durante l'avvolgimento. Il nucleo viene mantenuto in una configurazione lineare o aperta, così che l'utensile di avvolgimento possa accedere ai denti. Dopo l'avvolgimento, lo statore viene formato in una forma circolare e quindi chiuso, giuntato o saldato secondo il progetto del prodotto.
Il collegamento tra i denti contribuisce a mantenerne la sequenza, ma il processo di avvolgimento deve comunque controllare:
- Il trasferimento del filo da un dente al successivo
- La direzione di avvolgimento di ogni bobina
- La posizione e la lunghezza dei fili di collegamento tra bobine
- Le dimensioni delle bobine prima della chiusura dello statore
- Il gioco tra bobine adiacenti dopo la chiusura
- La sollecitazione meccanica sul filo durante la formatura
Metodi di avvolgimento per singoli segmenti di statore
I singoli segmenti di statore possono essere avvolti utilizzando meccanismi e percorsi di movimento del pezzo differenti. I metodi seguenti non descrivono macchine intercambiabili: ciascuno rappresenta una combinazione diversa di disposizione del prodotto, percorso del filo e movimento meccanico.
1. Avvolgimento a mandrino di singoli segmenti
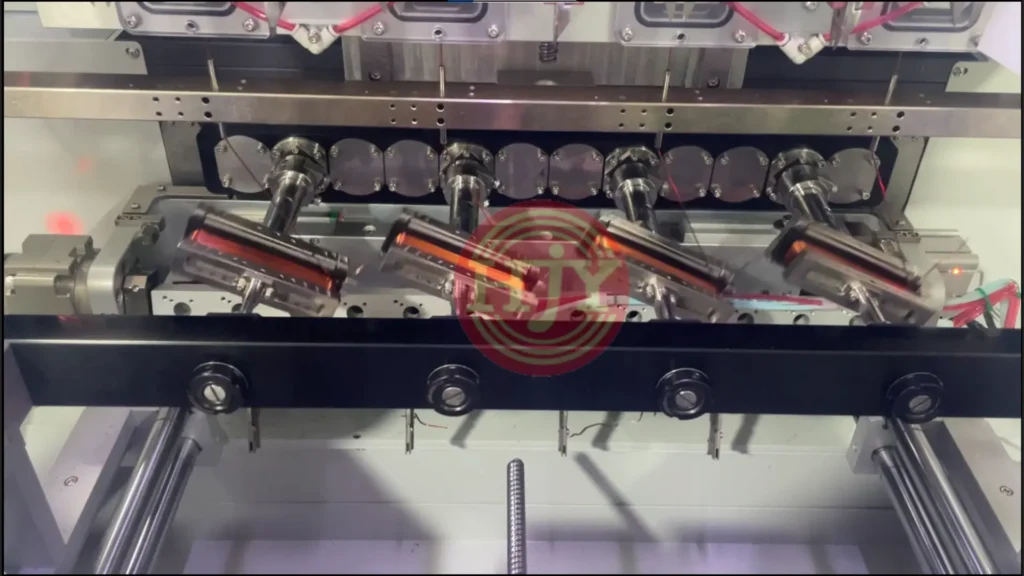
Nell'avvolgimento a mandrino, un segmento di statore viene montato su un mandrino. Il mandrino fa ruotare il pezzo mentre un guidafilo posiziona il filo nella zona di avvolgimento.
Una macchina può essere configurata con più mandrini per avvolgere simultaneamente più segmenti. Ad esempio, una macchina a quattro mandrini può produrre quattro segmenti avvolti separati durante un ciclo di avvolgimento.
Le caratteristiche tipiche comprendono:
- Un segmento indipendente per ogni mandrino
- Fili di inizio e fine indipendenti per ogni bobina
- Produzione a più mandrini per una maggiore capacità
- Velocità del mandrino e posizione del guidafilo programmate
- Cambio formato mediante dispositivi di fissaggio personalizzati e programmi di avvolgimento
È importante distinguere la produzione a più mandrini dall' avvolgimento continuo di più segmenti. Quattro mandrini che avvolgono contemporaneamente quattro bobine separate non costituiscono un avvolgimento continuo di quattro segmenti. Per avvolgimento continuo si intende specificamente un unico filo ininterrotto che collega più bobine di segmento.
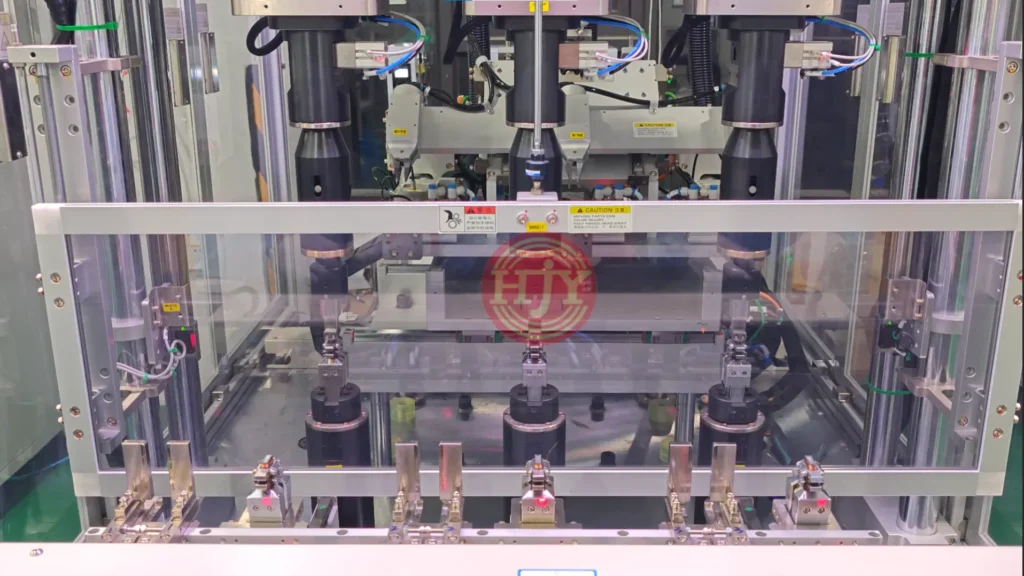
2.Avvolgimento a segmenti impilati
Nell'avvolgimento a segmenti impilati, più segmenti singoli vengono posizionati lungo lo stesso asse di avvolgimento. Un unico filo può essere guidato da un segmento al successivo, così che i segmenti vengano avvolti in sequenza senza tagliare il filo tra le bobine.
I segmenti vengono impilati per la lavorazione, ma rimangono componenti separati. Il termine «avvolgimento a segmenti impilati» descrive quindi la disposizione dei pezzi; non significa che i segmenti siano collegati meccanicamente o che più fili siano impilati insieme.
I potenziali vantaggi comprendono:
- Avvolgimento continuo di più segmenti separati
- Meno punti di collegamento elettrico successivi
- Lunghezza controllata dei collegamenti tra bobine di segmenti adiacenti
- Disposizione compatta dell'attrezzatura
- Sequenza definita per la produzione di gruppi di segmenti
La difficoltà tecnica consiste nel trasferire il filo tra le posizioni impilate senza danneggiare l'isolamento o perdere il controllo del percorso di collegamento. Anche la lunghezza di collegamento richiesta deve corrispondere alle posizioni finali dei segmenti dopo l'assemblaggio.
3.Avvolgimento con rotolamento
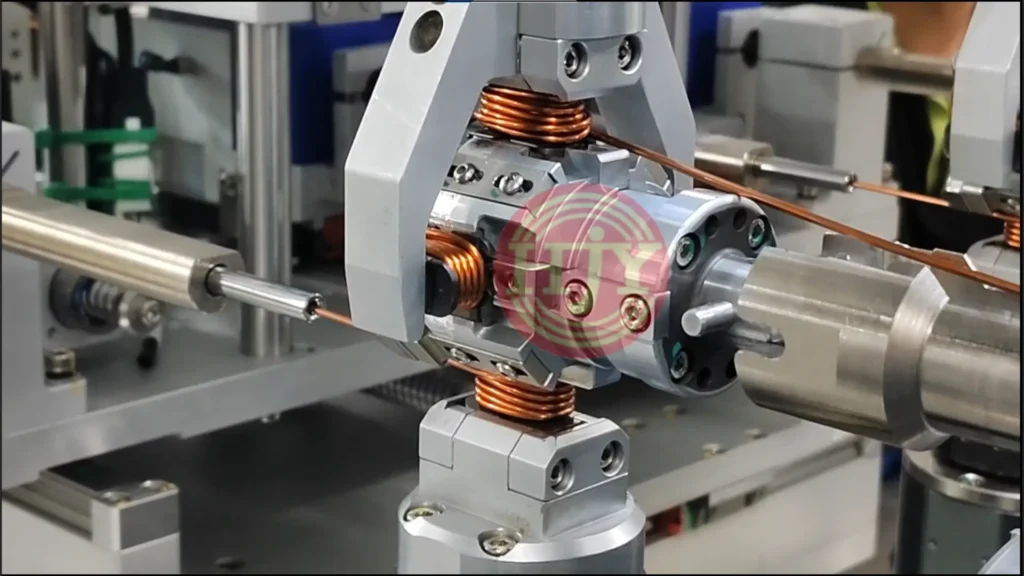
Nell'avvolgimento con rotolamento, i singoli segmenti vengono disposti su un'attrezzatura rotante, a più facce o con movimento di rotolamento. L'attrezzatura ruota, rotola o si sposta a passi per portare ogni segmento lungo il percorso di avvolgimento.
Un unico filo può avvolgere in modo continuo più segmenti, mentre l'attrezzatura controlla il passaggio tra di essi. Rispetto a una disposizione impilata puramente assiale, il meccanismo di rotolamento offre un altro modo per gestire l'orientamento del pezzo e il trasferimento del filo. Questo metodo può essere preso in considerazione quando il prodotto richiede:
- Avvolgimento continuo di più segmenti indipendenti
- Orientamento controllato di ogni segmento durante l'avvolgimento
- Percorso di collegamento definito tra le bobine dei segmenti
- Gestione di fili relativamente rigidi o di grande diametro
- Riduzione del successivo lavoro di collegamento manuale
La fattibilità dipende dalla geometria del segmento, dallo spazio di piegatura, dalla rigidità del filo, dal numero di segmenti collegati e dal gioco dell'attrezzatura.
4.Avvolgimento ad ago per singoli segmenti
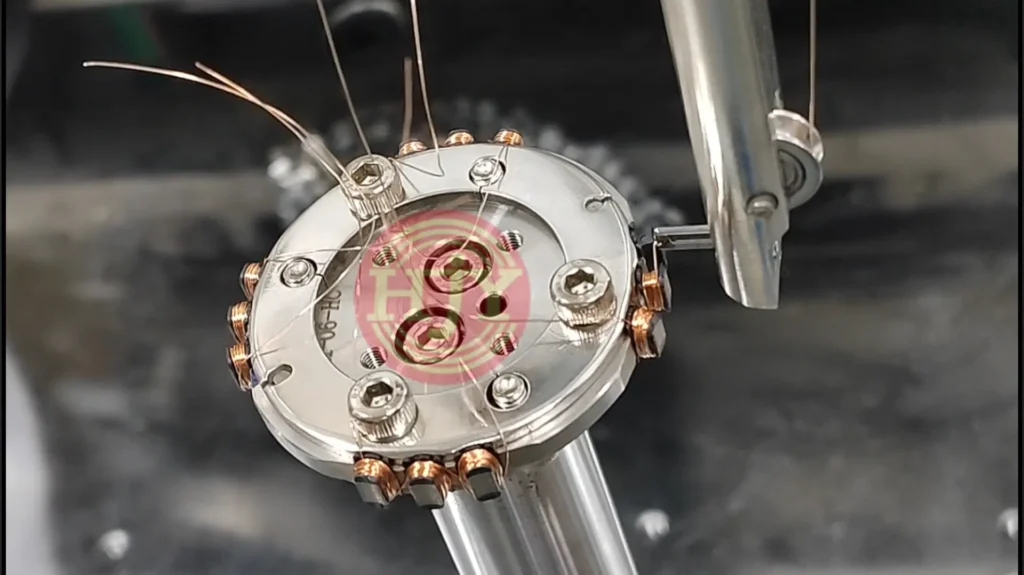
L'avvolgimento ad ago può essere utilizzato anche per segmenti di statore completamente indipendenti. Un ago o un ugello porta il filo attorno alla zona di avvolgimento, mentre il dispositivo di fissaggio fornisce il movimento di rotazione, oscillazione o indicizzazione richiesto.
I segmenti possono essere caricati singolarmente su un'attrezzatura circolare indicizzata. Dopo l'avvolgimento di un segmento, l'attrezzatura avanza al segmento successivo e lo stesso filo continua a formare la bobina seguente. Ciò permette di produrre un gruppo di due, tre o più segmenti collegati in modo continuo.
L'avvolgimento ad ago offre flessibilità nella guida del filo, in particolare quando il processo richiede un percorso esterno controllato attorno a ogni dente. Il gioco disponibile per l'ago e il filo deve tuttavia essere verificato attentamente rispetto alla geometria del segmento e all'ingombro della bobina.
Metodi di avvolgimento per statori aperti
Anche gli statori aperti possono essere avvolti con meccanismi differenti. L'avvolgimento ad ago e quello con flyer sono due opzioni importanti; anche nell'avvolgimento ad ago il prodotto può essere disposto con orientamenti diversi.
1. Avvolgimento ad ago verticale
Nell'avvolgimento ad ago verticale, lo statore aperto viene mantenuto in posizione verticale. L'ago si muove attraverso e attorno alla zona di avvolgimento, mentre la macchina coordina il movimento trasversale necessario alle due estremità del dente.
Una volta completato un dente, il meccanismo di avvolgimento o l'attrezzatura si sposta al dente successivo. Il filo può rimanere continuo tra i denti secondo lo schema di avvolgimento.
In questo contesto, «avvolgimento verticale» descrive l'orientamento dello statore e il movimento principale dell'ago. Non si riferisce all'avvolgimento di costa di filo rettangolare.
2. Avvolgimento ad ago orizzontale
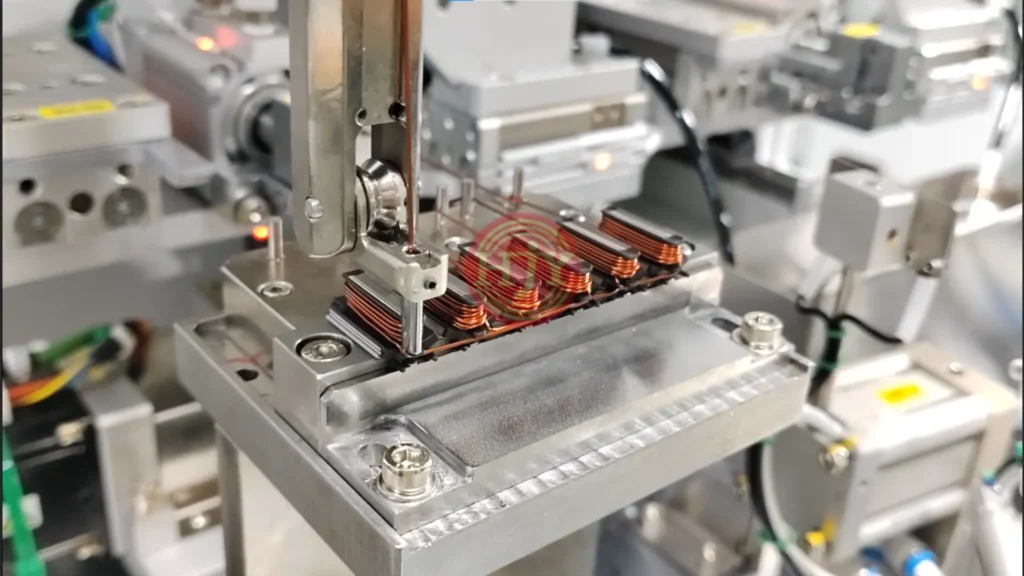
Nell'avvolgimento ad ago orizzontale, lo statore aperto viene posizionato in piano su un'attrezzatura. L'ago segue un percorso alternato attorno al dente, mentre il meccanismo si sposta lungo il nucleo aperto per completare la sequenza richiesta.
L'avvolgimento ad ago verticale e quello orizzontale condividono lo stesso principio di base: l'ago porta il filo lungo un percorso controllato attorno a ogni dente. Le principali differenze riguardano:
- Orientamento dello statore
- Supporto dell'attrezzatura
- Movimento relativo tra ago e dente
- Spazio disponibile per la guida del filo
- Percorso di trasferimento tra denti adiacenti
La scelta deve basarsi sulla geometria del prodotto e sulla stabilità del processo, senza considerare un orientamento universalmente migliore.
3.Avvolgimento con flyer per statori aperti
Nell'avvolgimento con flyer, il dente dello statore aperto è accessibile dall'esterno. Un flyer rotante porta il filo attorno al dente, mentre il pezzo rimane sostanzialmente fermo nella posizione di avvolgimento.
Il meccanismo si sposta poi al dente successivo oppure l'attrezzatura indicizza il prodotto secondo la sequenza di avvolgimento richiesta.
L'avvolgimento con flyer può offrire un'elevata velocità di avvolgimento quando la struttura del dente lascia spazio esterno sufficiente per il flyer rotante. La sua fattibilità dipende da:
- Spazio attorno al dente
- Diametro e rigidità del filo
- Larghezza e altezza richieste della bobina
- Gioco per il flyer
- Trasferimento del filo tra i denti
- Requisiti dei fili di inizio e fine
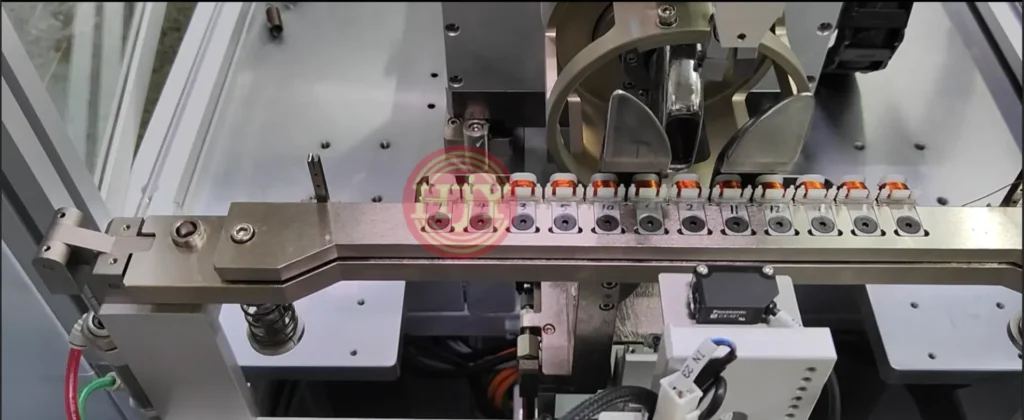
Confronto dei principali metodi di avvolgimento
| Metodo di avvolgimento | Struttura tipica dello statore | Relazione tra le bobine | Movimento principale del pezzo/utensile | Caratteristica principale |
|---|---|---|---|---|
| Avvolgimento a mandrino | Singolo segmento | Normalmente indipendenti | Il segmento ruota sul mandrino | Possibilità di produzione a più mandrini |
| Avvolgimento a segmenti impilati | Singoli segmenti | Possibilità di avvolgimento continuo | Segmenti disposti lungo un asse | Trasferimento compatto del filo tra più segmenti |
| Avvolgimento con rotolamento | Singoli segmenti | Possibilità di avvolgimento continuo | L'attrezzatura rotola, ruota e si sposta a passi | Orientamento flessibile dei segmenti durante il collegamento |
| Avvolgimento ad ago | Singoli segmenti o statore aperto | Indipendenti o continue | L'ago si muove alternativamente; l'attrezzatura coordina il movimento | Percorso del filo controllato e flessibile |
| Avvolgimento con flyer | Tipicamente denti aperti/statore aperto | Possibilità di avvolgimento continuo | Il flyer ruota attorno al dente | Avvolgimento ad alta velocità con gioco sufficiente |
Questa tabella è una panoramica generale dei processi, non una guida definitiva alla scelta. Rimangono necessari un disegno del prodotto e le specifiche di avvolgimento, poiché due statori visivamente simili possono richiedere configurazioni diverse delle macchine.
Fattori principali nella scelta del processo di avvolgimento
Struttura del nucleo
La macchina deve innanzitutto essere progettata in funzione di segmenti completamente separati o di un nucleo aperto collegato. Questa scelta influisce sul serraggio, sull'indicizzazione, sul trasferimento del filo e sullo scarico.
Avvolgimento indipendente o continuo
Lo schema di avvolgimento deve indicare se ogni segmento richiede fili di uscita separati o se un unico filo deve collegare continuamente più bobine. Deve essere confermato anche il numero di segmenti collegati, ad esempio avvolgimento di due, tre o quattro segmenti.
Specifiche del filo
Le informazioni richieste comprendono:
- Diametro o sezione del conduttore
- Spessore dell'isolamento
- Numero di fili avvolti insieme
- Materiale e tipo di isolamento
- Raggio minimo di curvatura consentito
- Tensione di avvolgimento richiesta
I fili di grande diametro e più fili avvolti insieme aumentano la forza di piegatura e il ritorno elastico. Influiscono anche sulle dimensioni del meccanismo di guida, sulla velocità di avvolgimento ottenibile e sulla forma finale della bobina.
Numero di spire e direzione di avvolgimento
Il numero di spire, la direzione di avvolgimento e la sequenza delle bobine devono rispettare lo schema elettrico di avvolgimento. Per l'avvolgimento continuo di più segmenti, la relazione tra direzione di avvolgimento e collegamento dei fili di uscita deve essere valutata congiuntamente.
Dimensioni delle bobine
La larghezza e l'altezza delle bobine e le dimensioni delle testate devono rimanere compatibili con lo statore circolare finale. Un segmento può apparire accettabile subito dopo l'avvolgimento, ma creare comunque interferenze quando viene posizionato accanto ai segmenti avvolti adiacenti.
Il solo fattore di riempimento della cava non deve quindi essere utilizzato come unico obiettivo qualitativo. Il processo deve controllare anche l'ingombro finale della bobina.
Fili di inizio, fine e collegamento tra bobine
Le posizioni dei fili di uscita e di collegamento tra bobine influiscono su:
- Scarico dei segmenti
- Movimentazione dei segmenti
- Assemblaggio dello statore
- Collegamento ai terminali
- Saldatura o brasatura
- Isolamento elettrico e distanze di sicurezza
Per l'avvolgimento continuo, la lunghezza di collegamento deve essere sufficiente per l'assemblaggio, ma non tale da creare anelli incontrollati o interferenze.
Capacità produttiva
Il tempo ciclo e il volume annuo richiesti determinano se la macchina debba utilizzare:
- Un singolo mandrino o più mandrini
- Una stazione di avvolgimento o più stazioni sincronizzate
- Un'attrezzatura circolare indicizzata
- Carico e scarico automatici
- Controllo integrato e assemblaggio a valle
Un livello superiore di automazione deve essere scelto in base a requisiti di processo stabili, non aggiunto soltanto per l'immagine.
Successivo assemblaggio dello statore
L'avvolgimento e l'assemblaggio dello statore sono direttamente collegati. La soluzione di avvolgimento deve considerare come il prodotto verrà:
- Trasferito dopo l'avvolgimento
- Disposto nella sequenza corretta
- Chiuso o assemblato in forma circolare
- Serrato e posizionato
- Saldato o giuntato meccanicamente
- Collegato elettricamente
- Controllato e collaudato. Il percorso di avvolgimento ottimale può cambiare quando cambia il metodo di assemblaggio a valle.
Controllo della forma della bobina e del processo
Un processo stabile di avvolgimento di statori segmentati deve controllare più del numero di spire. Tra i principali obiettivi di controllo rientrano:
- Tensione di avvolgimento nelle diverse fasi
- Posizione e distribuzione del filo
- Larghezza e altezza della bobina
- Dimensioni delle testate dell'avvolgimento
- Posizione dei fili di collegamento tra bobine
- Uniformità dei fili di inizio e fine
- Protezione dell'isolamento
- Ripetibilità tra segmenti e stazioni
La tensione può dover cambiare tra l'avvio del filo, l'avvolgimento normale, il passaggio di strato o posizione e la terminazione del filo. L'obiettivo non è semplicemente applicare la tensione più alta possibile. Una tensione eccessiva può danneggiare l'isolamento, deformare il filo o caricare inutilmente il segmento e l'attrezzatura.
La forma ottenibile della bobina è influenzata anche dal diametro del filo, dal numero di spire, dal sistema di isolamento, dalla geometria del segmento e dal fattore di riempimento della cava. Il controllo della macchina è essenziale, ma i risultati finali devono essere confermati mediante avvolgimento di campioni e validazione del processo.
Dall'avvolgimento alla chiusura dello statore
La qualità dello statore segmentato non può essere valutata soltanto controllando un singolo dente avvolto.
Dopo la chiusura o l'assemblaggio, lo statore completo deve soddisfare i requisiti relativi a:
- Diametro complessivo
- Rotondità
- Posizione dei segmenti
- Gioco tra le bobine
- Instradamento dei fili di collegamento tra bobine
- Distanza di isolamento
- Posizione dei terminali
- Prestazioni elettriche
Le diverse strategie di chiusura utilizzano principi di controllo differenti. Ad esempio, un approccio può controllare il diametro esterno finale mediante un'attrezzatura a gabbia, la cui precisione dipende fortemente dalla lavorazione dell'attrezzatura. Un altro approccio può serrare e posizionare ogni segmento singolarmente, consentendo un controllo più diretto della posizione di ciascun elemento dello statore.
Il metodo appropriato dipende dalla tolleranza richiesta, dalla capacità del processo, dal costo dell'attrezzatura e dal volume produttivo. I valori di rotondità o capacità del processo devono essere confermati soltanto dopo aver definito la struttura del prodotto, il metodo di misura, la strategia dell'attrezzatura e le condizioni di validazione.
Un processo di valutazione pratico
Prima di sviluppare una soluzione di avvolgimento per statori segmentati, occorre esaminare le seguenti informazioni:
- Disegni 2D/3D dello statore e dei segmenti
- Struttura a segmenti singoli o a nucleo aperto
- Schema di avvolgimento e collegamento delle fasi
- Specifiche del filo e numero di fili avvolti insieme
- Numero di spire e direzione di avvolgimento
- Avvolgimento indipendente o continuo di più segmenti
- Lunghezze richieste dei collegamenti e posizioni dei fili di uscita
- Larghezza e altezza massime delle bobine e dimensioni massime delle testate
- Metodo finale di chiusura e giunzione dello statore
- Tempo ciclo desiderato e volume produttivo annuo
- Requisiti di controllo, tracciabilità e automazione
- Campioni e filo di prova per la validazione del processo
In base a queste informazioni è possibile valutare il meccanismo di avvolgimento, il concetto dell'attrezzatura, il numero di stazioni, la configurazione del controllo della tensione e l'automazione a valle.
Soluzioni personalizzate per l'avvolgimento di statori segmentati
JHY sviluppa macchine di avvolgimento e soluzioni di automazione personalizzate per singoli segmenti di statore e statori aperti. A seconda del prodotto, la soluzione può comprendere:
- Avvolgimento a mandrino, ad ago, con flyer, a segmenti impilati o con rotolamento
- Avvolgimento a filo singolo o multifilo
- Avvolgimento indipendente o continuo di più segmenti
- Serraggio e taglio automatici del filo
- Gestione controllata dei fili di inizio, fine e collegamento tra bobine
- Attrezzature personalizzate e programmi di cambio formato
- Carico e scarico automatici
- Controllo con visione artificiale o dimensionale
- Disposizione dei segmenti e chiusura dello statore
- Saldatura, collaudo elettrico e tracciabilità
Il nostro obiettivo non è semplicemente completare l'operazione di avvolgimento. Il processo viene sviluppato attorno alla relazione tra:
Avvolgimento → Gestione del filo → Controllo della forma della bobina → Assemblaggio dello statore → Controllo
Non esiste un unico metodo di avvolgimento adatto a ogni statore segmentato. La soluzione corretta è una combinazione di struttura dello statore, meccanismo di avvolgimento, movimento del pezzo, collegamento elettrico e requisiti di assemblaggio finale.
Richiedi una valutazione del processo. Stai sviluppando un nuovo statore segmentato o valutando un processo di avvolgimento automatizzato?
Inviaci il disegno dello statore, lo schema di avvolgimento, le specifiche del filo, i requisiti delle bobine e l'obiettivo produttivo. Il nostro team tecnico può valutare il percorso di avvolgimento e la configurazione dell'automazione adatti alla tua applicazione.