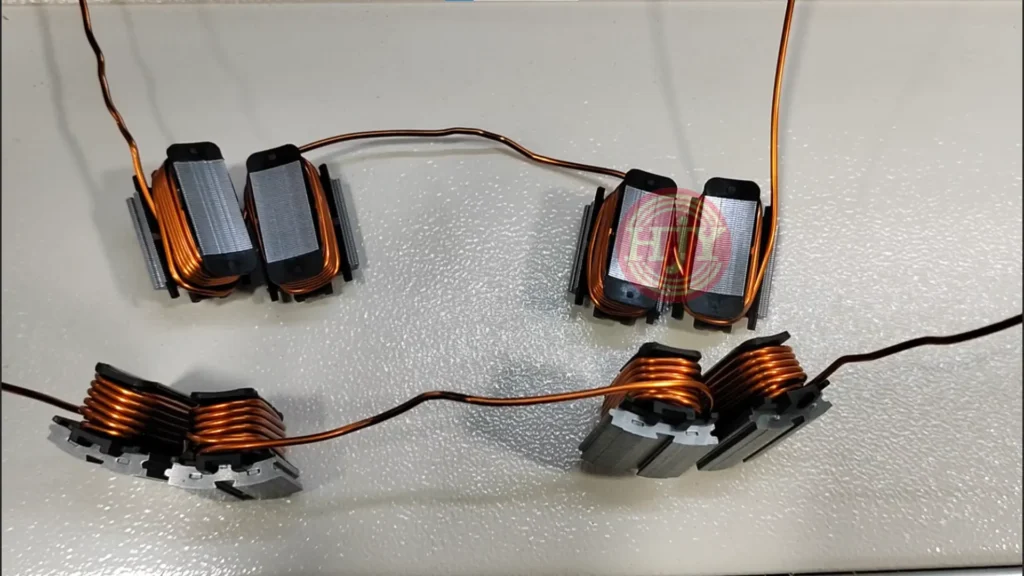
Los estatores segmentados ofrecen acceso abierto a la zona de bobinado y mayor flexibilidad para los diseños de bobinado concentrado. En comparación con el bobinado de un estator completamente cerrado, la estructura abierta puede facilitar la manipulación de hilo grueso, varios hilos en paralelo y formas de bobina exigentes. También puede permitir un mayor factor de llenado de ranura y cabezas de bobina más cortas cuando el estator y la bobina se diseñan adecuadamente.
Sin embargo, el bobinado de estatores segmentados no es un único proceso fijo.
El método de bobinado adecuado depende de la estructura del estator, la forma de conexión eléctrica de las bobinas, la especificación del hilo, el espacio de bobinado disponible, las dimensiones requeridas de la bobina y el posterior proceso de montaje del estator. Según estas condiciones, la solución puede utilizar bobinado por husillo, bobinado de segmentos apilados, bobinado mediante giro del útil, bobinado por aguja o bobinado con flyer.
Seleccionar el equipo antes de comprender estas condiciones del producto puede dar lugar a una trayectoria de bobinado inadecuada, un exceso de hilos de interconexión, dimensiones inestables de la bobina o dificultades durante el cierre y montaje del estator. Por ello, una solución fiable parte de los requisitos del producto y del proceso, no de una configuración de máquina estándar.
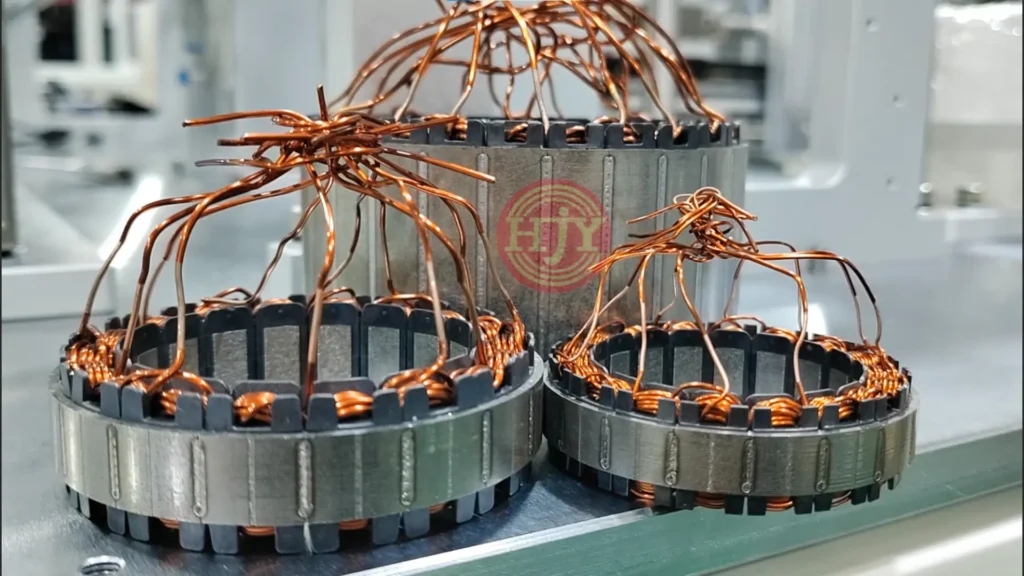
¿Por qué se utilizan estatores segmentados?
En un estator segmentado, la zona de bobinado está abierta antes de montar el estator en su forma circular definitiva. Esto ofrece varias ventajas potenciales de fabricación:
- Mejor acceso a la zona de bobinado
- Mayor flexibilidad para bobinados concentrados
- Manipulación más sencilla de hilo grueso o de varios hilos en paralelo
- Más posibilidades para controlar la anchura de la bobina y las dimensiones de las cabezas de bobina
- Posibilidad de bobinar dientes individuales antes del montaje final del estator
- Más opciones para integrar bobinado, inspección, cierre, soldadura y pruebas
Estas ventajas no se obtienen automáticamente. La estructura abierta también plantea varios retos de proceso:
- Cada segmento o diente debe posicionarse con precisión durante el bobinado.
- Deben controlarse los hilos de inicio, de final y de interconexión.
- La anchura y la altura de la bobina deben mantenerse dentro del espacio disponible después del cierre.
- Las bobinas adyacentes no deben interferir entre sí al montar el estator.
- El sentido de bobinado y la conexión eléctrica deben seguir el esquema de bobinado.
- La redondez final y la posición de los segmentos dependen del método de cierre y montaje.
Por este motivo, el bobinado de estatores segmentados debe evaluarse junto con la secuencia completa de fabricación.
Dos estructuras fundamentales de estator
La primera decisión de proceso consiste en identificar si el producto utiliza segmentos completamente individuales o una estructura de estator desplegado.
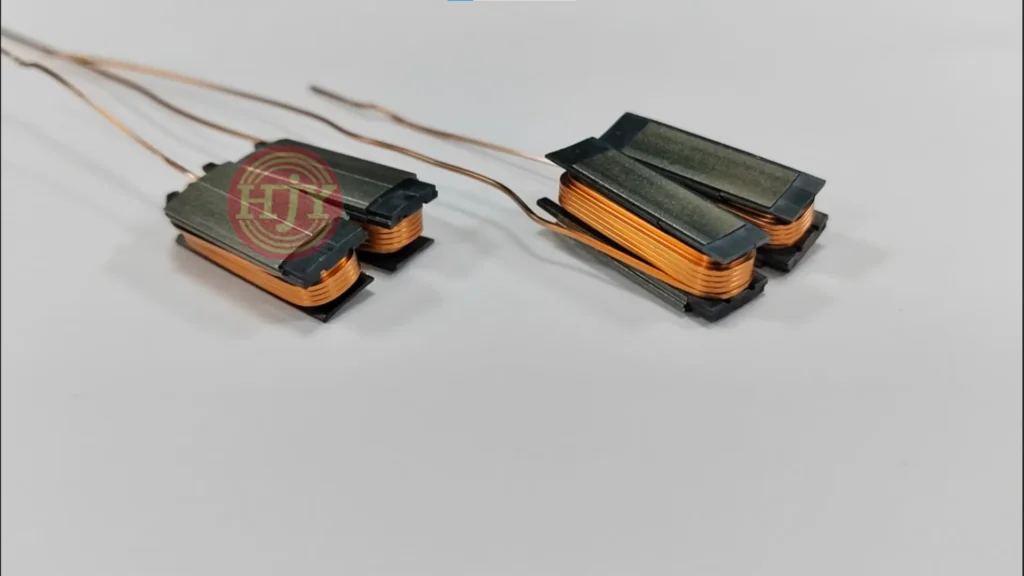
Segmentos individuales de estator
Cada diente del estator es un componente independiente. Primero se bobinan los segmentos y después se disponen y ensamblan para formar un estator circular.
La estrategia de bobinado puede seguir dos enfoques principales:
- Bobinado independiente: Cada segmento se bobina y el hilo se corta por separado, creando una bobina individual con sus propios hilos de inicio y final.
- Bobinado continuo de varios segmentos: Un único hilo bobina de forma continua dos, tres, cuatro o más segmentos independientes, con longitudes de interconexión controladas entre las bobinas.
El bobinado independiente ofrece flexibilidad en la manipulación de los segmentos y en el sentido de bobinado, pero normalmente requiere más conexiones eléctricas posteriores. El bobinado continuo puede reducir los terminales, la soldadura o el trabajo de conexión manual, pero los hilos de interconexión deben diseñarse según la disposición de los segmentos y el montaje final del estator.
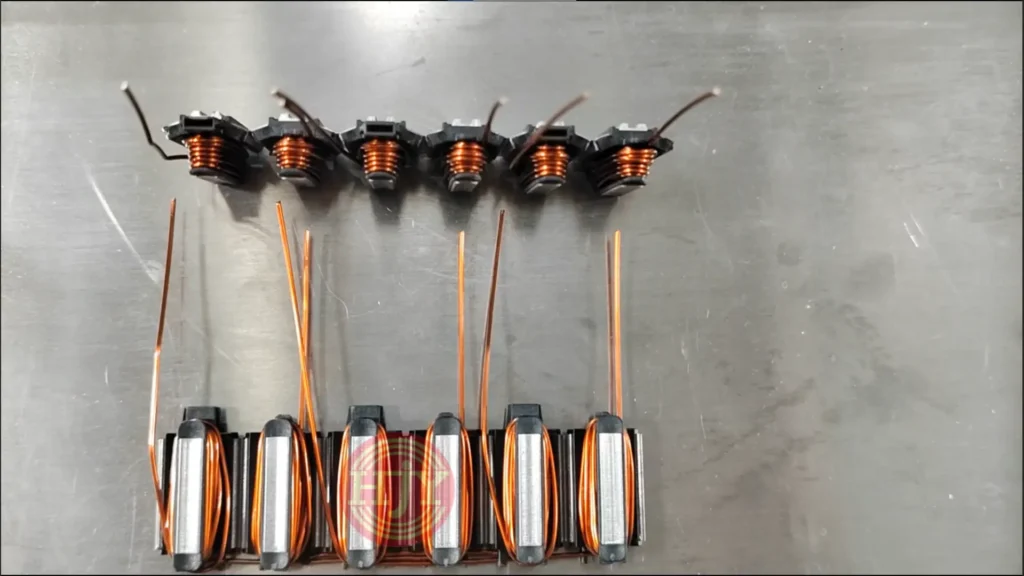
Estatores desplegados
En un estator desplegado, varios dientes del estator permanecen conectados mecánicamente durante el bobinado. El núcleo se mantiene en una configuración lineal o abierta para que el útil de bobinado pueda acceder a los dientes. Tras el bobinado, el estator se conforma en forma circular y después se cierra, une o suelda según el diseño del producto.
La conexión entre los dientes ayuda a conservar su secuencia, pero el proceso de bobinado debe seguir controlando:
- El paso del hilo de un diente al siguiente
- El sentido de bobinado de cada bobina
- La posición y longitud del hilo de interconexión
- Las dimensiones de la bobina antes del cierre del estator
- La holgura entre bobinas adyacentes después del cierre
- El esfuerzo mecánico sobre el hilo durante el conformado
Métodos de bobinado para segmentos individuales de estator
Los segmentos individuales de estator pueden bobinarse utilizando diferentes mecanismos y trayectorias de movimiento de la pieza. Los siguientes métodos no describen máquinas intercambiables; cada uno representa una combinación diferente de disposición del producto, trayectoria del hilo y movimiento mecánico.
1. Bobinado por husillo de segmentos individuales
En el bobinado por husillo, un segmento de estator se monta sobre un husillo. El husillo hace girar la pieza mientras un guíahilos posiciona el hilo a lo ancho de la zona de bobinado.
Una máquina puede configurarse con varios husillos para bobinar simultáneamente varios segmentos. Por ejemplo, una máquina de cuatro husillos puede producir cuatro segmentos bobinados independientes durante un ciclo de bobinado.
Las características habituales incluyen:
- Un segmento independiente por husillo
- Hilos de inicio y final independientes para cada bobina
- Producción con varios husillos para aumentar la capacidad
- Velocidad del husillo y posición del guíahilos programadas
- Cambio de formato mediante útiles de sujeción personalizados y programas de bobinado
Es importante distinguir la producción con varios husillos del bobinado continuo de varios segmentos. Cuatro husillos que bobinan cuatro bobinas independientes al mismo tiempo no constituyen un bobinado continuo de cuatro segmentos. El bobinado continuo significa específicamente que un único hilo sin interrupciones conecta varias bobinas de segmentos.
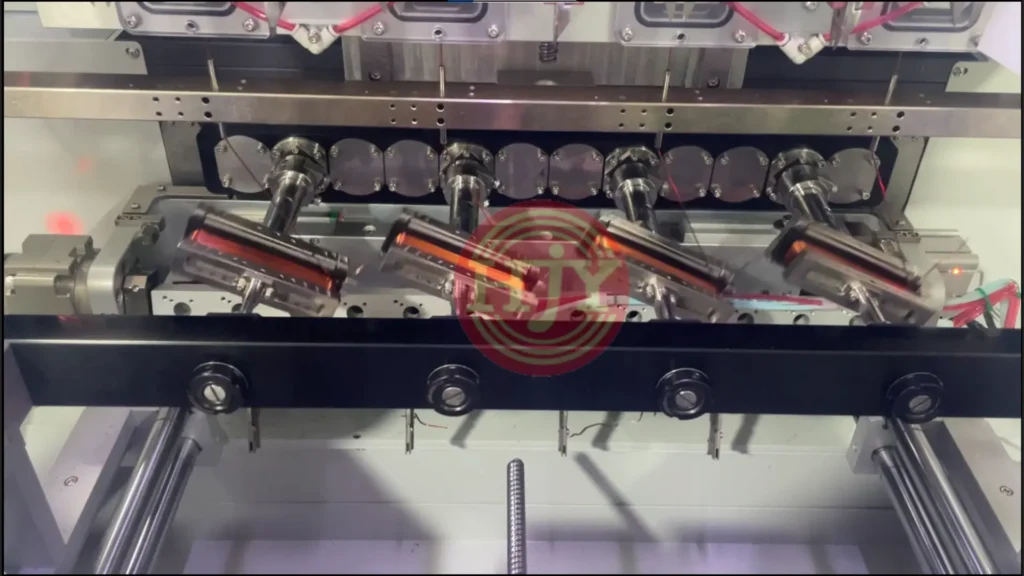
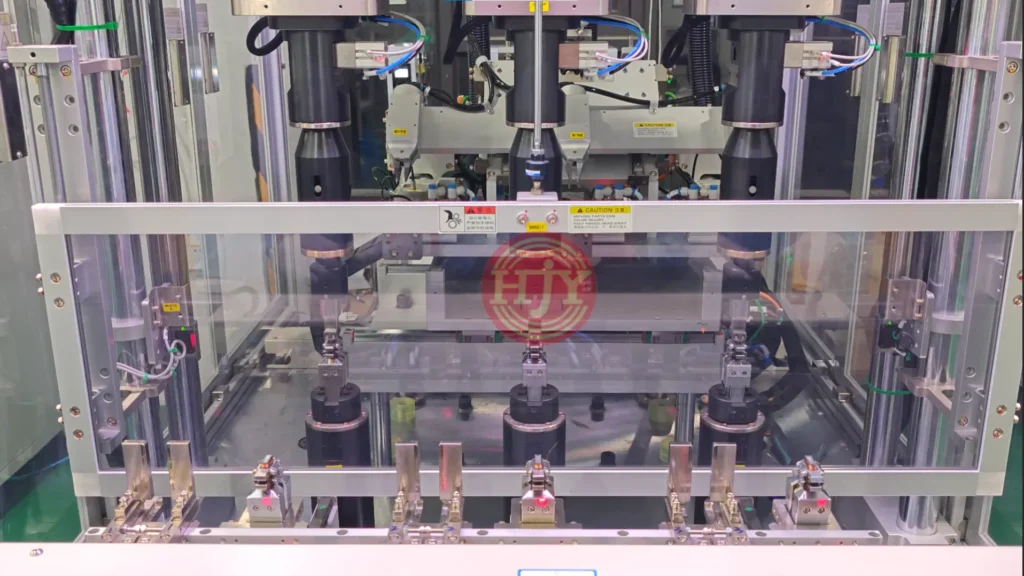
2.Bobinado de segmentos apilados
En el bobinado de segmentos apilados, varios segmentos individuales se posicionan a lo largo del mismo eje de bobinado. Un único hilo puede guiarse de un segmento al siguiente para bobinarlos secuencialmente sin cortar el hilo entre bobinas.
Los segmentos se apilan para su procesamiento, pero siguen siendo componentes independientes. Por tanto, el término «bobinado de segmentos apilados» describe la disposición de las piezas; no significa que los segmentos estén conectados mecánicamente ni que varios hilos se apilen juntos.
Las ventajas potenciales incluyen:
- Bobinado continuo de varios segmentos independientes
- Menos puntos de conexión eléctrica posteriores
- Longitud de interconexión controlada entre bobinas de segmentos adyacentes
- Disposición compacta del utillaje
- Una secuencia definida para la producción de grupos de segmentos
El reto de ingeniería consiste en transferir el hilo entre las posiciones apiladas sin dañar el aislamiento ni perder el control de la trayectoria de interconexión. La longitud de interconexión requerida también debe corresponder a las posiciones finales de los segmentos después del montaje.
3.Bobinado mediante giro del útil
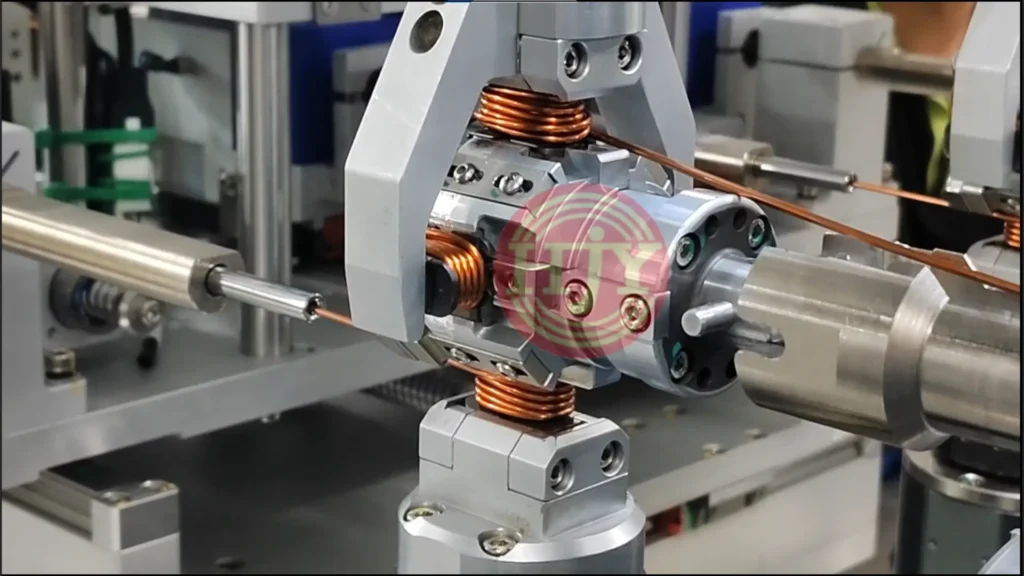
En el bobinado mediante giro del útil, los segmentos individuales se disponen sobre un útil rotativo, de varias caras o basculante. El útil gira, bascula o indexa para llevar cada segmento a través de la trayectoria de bobinado.
Un único hilo puede bobinar de forma continua varios segmentos mientras el útil controla la transición entre ellos. Frente a una disposición apilada puramente axial, el mecanismo de giro ofrece otra forma de gestionar la orientación de la pieza y la transferencia del hilo. Este método puede considerarse cuando el producto requiere:
- Bobinado continuo de varios segmentos independientes
- Orientación controlada de cada segmento durante el bobinado
- Una trayectoria de interconexión definida entre las bobinas de los segmentos
- Manipulación de hilo relativamente rígido o grueso
- Menos trabajo de conexión manual posterior
La viabilidad depende de la geometría del segmento, el espacio de curvado, la rigidez del hilo, el número de segmentos conectados y la holgura del utillaje.
4.Bobinado por aguja para segmentos individuales
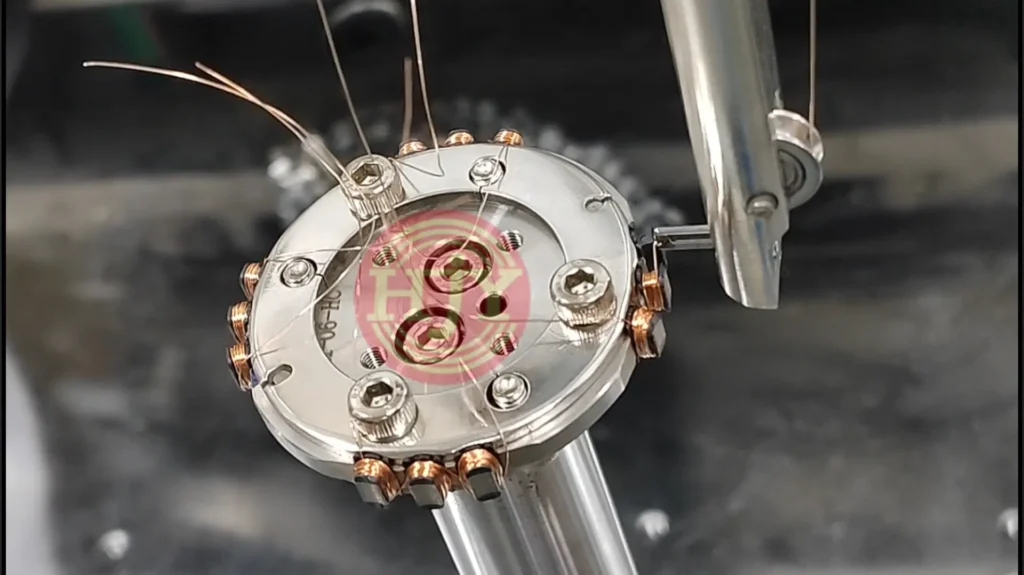
El bobinado por aguja también puede utilizarse para segmentos de estator completamente independientes. Una aguja o boquilla lleva el hilo alrededor de la zona de bobinado mientras el útil proporciona el movimiento necesario de rotación, oscilación o indexado.
Los segmentos pueden cargarse individualmente sobre un útil de indexado circular. Una vez bobinado un segmento, el útil indexa al siguiente y el mismo hilo continúa formando la siguiente bobina. Esto permite producir un grupo de dos, tres o varios segmentos conectados de forma continua.
El bobinado por aguja ofrece flexibilidad en el guiado del hilo, especialmente cuando el proceso requiere una trayectoria exterior controlada alrededor de cada diente. Sin embargo, debe comprobarse cuidadosamente la holgura disponible para la aguja y el hilo en relación con la geometría del segmento y el volumen del bobinado.
Métodos de bobinado para estatores desplegados
Los estatores desplegados también pueden bobinarse utilizando diferentes mecanismos. El bobinado por aguja y el bobinado con flyer son dos opciones importantes, e incluso dentro del bobinado por aguja el producto puede disponerse con distintas orientaciones.
1. Bobinado por aguja vertical
En el bobinado por aguja vertical, el estator desplegado se mantiene en orientación vertical. La aguja se desplaza a través de la zona de bobinado y a su alrededor mientras la máquina coordina el movimiento transversal requerido en ambos extremos del diente.
Una vez completado un diente, el mecanismo de bobinado o el útil se desplaza al siguiente. El hilo puede mantenerse continuo entre los dientes según el esquema de bobinado.
En este contexto, «bobinado vertical» describe la orientación del estator y el movimiento principal de la aguja. No se refiere al bobinado de canto de hilo rectangular.
2. Bobinado por aguja horizontal
En el bobinado por aguja horizontal, el estator desplegado se coloca plano sobre un útil. La aguja sigue una trayectoria alternativa alrededor del diente mientras el mecanismo se desplaza a lo largo del núcleo desplegado para completar la secuencia requerida.
El bobinado por aguja vertical y horizontal comparten el mismo principio básico: la aguja lleva el hilo por una trayectoria controlada alrededor de cada diente. Sus principales diferencias son:
- Orientación del estator
- Apoyo del útil
- Movimiento relativo entre la aguja y el diente
- Espacio disponible para el guiado del hilo
- Trayectoria de transferencia entre dientes adyacentes
La selección debe basarse en la geometría del producto y la estabilidad del proceso, sin considerar que una orientación sea universalmente mejor.
3.Bobinado con flyer para estatores desplegados
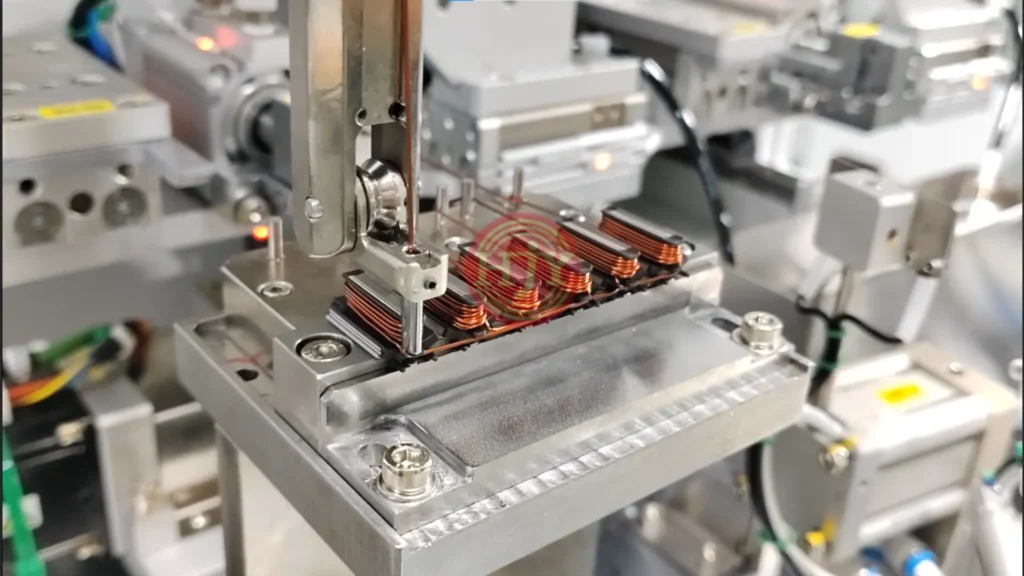
En el bobinado con flyer, el diente del estator desplegado es accesible desde el exterior. Un flyer giratorio lleva el hilo alrededor del diente mientras la pieza permanece prácticamente inmóvil en la posición de bobinado.
A continuación, el mecanismo se desplaza al siguiente diente o el útil indexa el producto según la secuencia de bobinado requerida.
El bobinado con flyer puede ofrecer una alta velocidad de bobinado cuando la estructura del diente proporciona suficiente espacio exterior para el flyer giratorio. Su viabilidad depende de:
- Espacio alrededor del diente
- Diámetro y rigidez del hilo
- Anchura y altura requeridas de la bobina
- Holgura del flyer
- Transferencia del hilo entre dientes
- Requisitos de los hilos de inicio y final
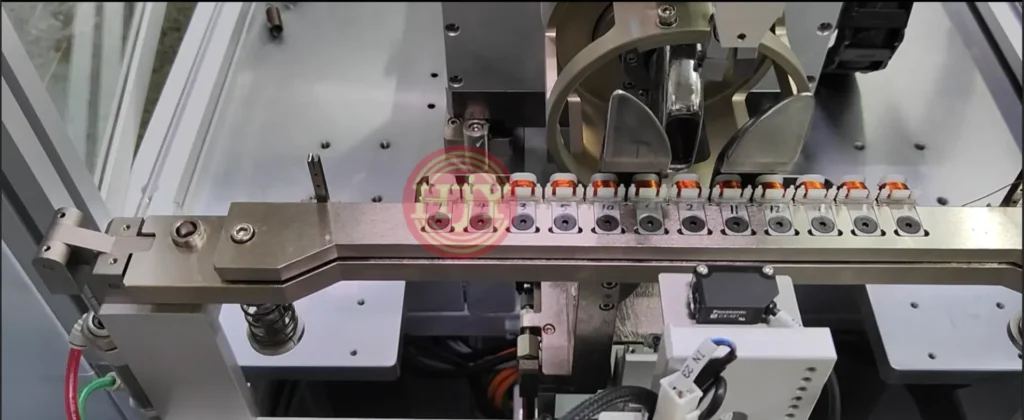
Comparación de los principales métodos de bobinado
| Método de bobinado | Estructura habitual del estator | Relación entre bobinas | Movimiento principal de la pieza/del útil | Característica principal |
|---|---|---|---|---|
| Bobinado por husillo | Segmento individual | Normalmente independiente | El segmento gira sobre el husillo | Posibilidad de producción con varios husillos |
| Bobinado de segmentos apilados | Segmentos individuales | Posibilidad de bobinado continuo | Segmentos dispuestos a lo largo de un eje | Transferencia compacta del hilo entre varios segmentos |
| Bobinado mediante giro del útil | Segmentos individuales | Posibilidad de bobinado continuo | El útil bascula, gira e indexa | Orientación flexible de los segmentos durante la interconexión |
| Bobinado por aguja | Individual o desplegado | Independiente o continuo | La aguja realiza un movimiento alternativo; el útil coordina el movimiento | Trayectoria del hilo controlada y flexible |
| Bobinado con flyer | Normalmente dientes desplegados/abiertos | Posibilidad de bobinado continuo | El flyer gira alrededor del diente | Bobinado de alta velocidad con suficiente holgura |
Esta tabla ofrece una visión general del proceso, no una guía definitiva de selección. Sigue siendo necesario disponer de un plano del producto y una especificación de bobinado, ya que dos estatores visualmente similares pueden requerir configuraciones de equipo diferentes.
Factores clave para seleccionar el proceso de bobinado
Estructura del núcleo
La máquina debe diseñarse primero en función de segmentos completamente individuales o de un núcleo desplegado conectado. Esta decisión afecta a la sujeción, el indexado, la transferencia del hilo y la descarga.
Bobinado independiente o continuo
El esquema de bobinado debe identificar si cada segmento requiere hilos de conexión independientes o si un único hilo debe conectar de forma continua varias bobinas. También debe confirmarse el número de segmentos conectados, por ejemplo, bobinado de dos, tres o cuatro segmentos.
Especificación del hilo
La información requerida incluye:
- Diámetro o sección del conductor
- Espesor del aislamiento
- Número de hilos en paralelo
- Material y tipo de aislamiento
- Radio mínimo de curvatura admisible
- Tensión de bobinado requerida
El hilo grueso y los múltiples hilos en paralelo aumentan la fuerza de curvado y la recuperación elástica. También afectan al tamaño del mecanismo de guiado, a la velocidad de bobinado disponible y a la forma final de la bobina.
Número de espiras y sentido de bobinado
El número de espiras, el sentido de bobinado y la secuencia de las bobinas deben seguir el esquema eléctrico de bobinado. En el bobinado continuo de varios segmentos, la relación entre el sentido de bobinado y la conexión de los hilos debe evaluarse conjuntamente.
Dimensiones de la bobina
La anchura de la bobina, su altura y las dimensiones de las cabezas de bobina deben seguir siendo compatibles con el estator circular final. Un segmento puede parecer aceptable inmediatamente después del bobinado y, aun así, provocar interferencias al colocarlo junto a segmentos bobinados adyacentes.
Por tanto, el factor de llenado de ranura no debe utilizarse como único objetivo de calidad. El proceso también debe controlar la envolvente final de la bobina.
Hilos de inicio, final e interconexión
Las posiciones de los hilos de conexión y de interconexión influyen en:
- Descarga de los segmentos
- Manipulación de los segmentos
- Montaje del estator
- Conexión de terminales
- Soldadura por fusión o soldadura blanda
- Aislamiento eléctrico y holgura
En el bobinado continuo, la longitud de interconexión debe ser suficiente para el montaje, pero no tan grande que genere bucles descontrolados o interferencias.
Capacidad de producción
El tiempo de ciclo requerido y el volumen anual determinan si la máquina debe utilizar:
- Un solo husillo o varios husillos
- Una estación de bobinado o varias estaciones sincronizadas
- Un útil de indexado circular
- Carga y descarga automáticas
- Inspección integrada y montaje posterior
Un mayor nivel de automatización debe seleccionarse según requisitos de proceso estables, no añadirse únicamente por su apariencia.
Montaje posterior del estator
El bobinado y el montaje del estator están directamente relacionados. La solución de bobinado debe considerar cómo se realizará:
- El traslado después del bobinado
- La disposición en la secuencia correcta
- El cierre o montaje en forma circular
- La sujeción y el posicionamiento
- La soldadura o unión mecánica
- La conexión eléctrica
- La inspección y las pruebas. La trayectoria de bobinado óptima puede cambiar si cambia el método de montaje posterior.
Control de la forma de la bobina y del proceso
Un proceso estable de bobinado de estatores segmentados debe controlar más que el número de espiras. Los objetivos de control importantes incluyen:
- Tensión de bobinado durante las diferentes etapas
- Posición y distribución del hilo
- Anchura y altura de la bobina
- Dimensiones de las cabezas de bobina
- Ubicación del hilo de interconexión
- Uniformidad de los hilos de inicio y final
- Protección del aislamiento
- Repetibilidad entre segmentos y estaciones
Puede ser necesario variar la tensión entre el inicio del hilo, el bobinado normal, la transición de capa o posición y el final del hilo. El objetivo no consiste simplemente en aplicar la máxima tensión posible. Una tensión excesiva puede dañar el aislamiento, deformar el hilo o cargar innecesariamente el segmento y el útil.
La forma de bobina alcanzable también depende del diámetro del hilo, el número de espiras, el sistema de aislamiento, la geometría del segmento y el factor de llenado de ranura. El control del equipo es esencial, pero los resultados finales deben confirmarse mediante bobinado de muestras y validación del proceso.
Del bobinado al cierre del estator
La calidad del estator segmentado no puede evaluarse únicamente mediante la inspección de un diente bobinado individual.
Tras el cierre o montaje, el estator completo debe cumplir los requisitos de:
- Diámetro total
- Redondez
- Posición de los segmentos
- Holgura entre bobinas
- Recorrido de los hilos de interconexión
- Distancia de aislamiento
- Posición de los terminales
- Prestaciones eléctricas
Las distintas estrategias de cierre utilizan principios de control diferentes. Por ejemplo, un enfoque puede controlar el diámetro exterior final mediante un útil de tipo jaula cuya precisión depende en gran medida del mecanizado del útil. Otro enfoque puede sujetar y posicionar cada segmento individualmente, proporcionando un control más directo de la posición de cada pieza del estator.
El método adecuado depende de la tolerancia requerida, la capacidad del proceso, el coste del utillaje y el volumen de producción. Los valores de redondez o capacidad del proceso solo deben confirmarse después de definir la estructura del producto, el método de medición, la estrategia de utillaje y las condiciones de validación.
Un proceso práctico de evaluación
Antes de desarrollar una solución de bobinado de estatores segmentados, debe revisarse la siguiente información:
- Planos 2D/3D del estator y de los segmentos
- Estructura de segmentos individuales o de núcleo desplegado
- Esquema de bobinado y conexión de fases
- Especificación del hilo y número de hilos en paralelo
- Número de espiras y sentido de bobinado
- Bobinado independiente o continuo de varios segmentos
- Longitudes de interconexión requeridas y posiciones de los hilos de conexión
- Anchura y altura máximas de la bobina y dimensiones máximas de las cabezas de bobina
- Método final de cierre y unión del estator
- Tiempo de ciclo objetivo y volumen anual de producción
- Requisitos de inspección, trazabilidad y automatización
- Muestras e hilo de prueba para la validación del proceso
A partir de esta información, pueden evaluarse el mecanismo de bobinado, el concepto del útil, el número de estaciones, la configuración del control de tensión y la automatización de los procesos posteriores.
Soluciones personalizadas de bobinado de estatores segmentados
JHY desarrolla equipos de bobinado y soluciones de automatización personalizados para segmentos individuales de estator y estatores desplegados. Según el producto, la solución puede incluir:
- Bobinado por husillo, por aguja, con flyer, de segmentos apilados o mediante giro del útil
- Bobinado con un hilo o varios hilos
- Bobinado independiente o continuo de varios segmentos
- Sujeción y corte automáticos del hilo
- Manipulación controlada de los hilos de inicio, final e interconexión
- Útiles personalizados y programas de cambio de formato
- Carga y descarga automáticas
- Inspección por visión o dimensional
- Disposición de los segmentos y cierre del estator
- Soldadura, pruebas eléctricas y trazabilidad
Nuestro objetivo no es simplemente completar la operación de bobinado. El proceso se desarrolla en torno a la relación entre:
Bobinado → Gestión del hilo → Control de la forma de la bobina → Montaje del estator → Inspección
No existe un único método de bobinado adecuado para todos los estatores segmentados. La solución correcta combina la estructura del estator, el mecanismo de bobinado, el movimiento de la pieza, la conexión eléctrica y los requisitos del montaje final.
Solicite una evaluación del proceso. ¿Está desarrollando un nuevo estator segmentado o evaluando un proceso de bobinado automatizado?
Envíenos el plano del estator, el esquema de bobinado, la especificación del hilo, los requisitos de la bobina y el objetivo de producción. Nuestro equipo de ingeniería puede evaluar la trayectoria de bobinado y la configuración de automatización adecuadas para su aplicación.