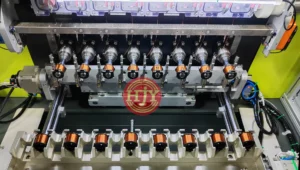
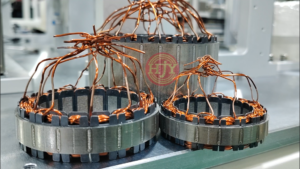
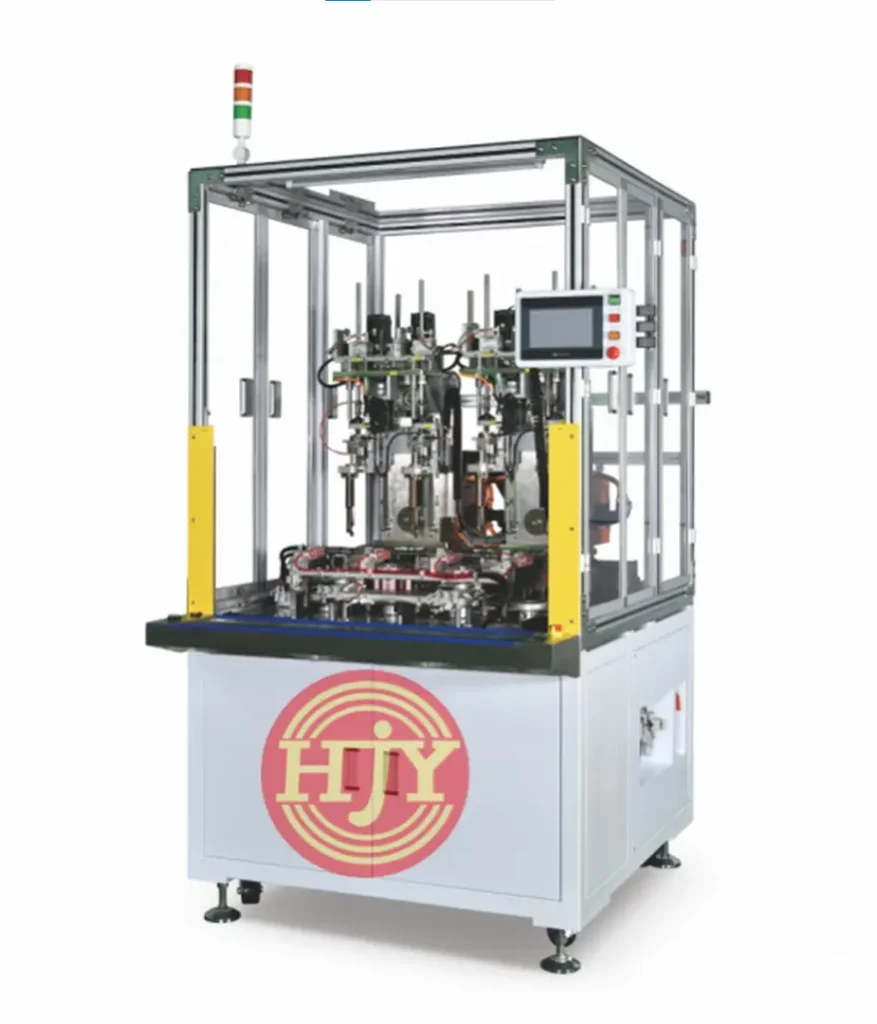
在无刷电机定子的批量生产中,针式内绕机能够在定子槽内完成绕线、换向和跨槽走线,适用于多种内绕式定子产品。
但在实际生产中,提高运行速度往往会增加排线不齐、槽位偏移、漆膜损伤和断线等风险;如果为了保证精度而降低速度,又可能影响设备节拍和整体产能。
因此,针式内绕机的量产能力不能只看最高绕线速度,而应综合评估绕线精度、张力稳定性、运动轨迹、辅助时间、换型效率、产品良率和设备长期运行状态。
要同时实现高精度与高效率,需要从硬件配置、工艺控制、自动化设计和生产运维四个方面进行系统优化。
一、硬件配置是高速稳定绕线的基础
针式内绕机的硬件配置决定了设备的速度上限、定位能力和长期运行稳定性,也是后续工艺优化的基础。
1.高响应伺服与精密传动系统
针式内绕涉及绕线针运动、定子分度、排线路径控制及多轴联动。各运动轴需要在频繁启停、换向和加减速过程中保持稳定响应。
根据产品结构和设备要求,可采用总线式运动控制架构,并配合伺服电机、高精度丝杠、同步带、导轨及轴承等传动部件,实现:
- 绕线针运动轨迹控制
- 定子分度定位
- 入槽和出槽位置控制
- 跨槽走线路径控制
- 多轴同步运行
伺服和传动系统的选型需要结合定子尺寸、槽型、线径、绕线速度及设备节拍综合评估。合理的机械刚性和传动精度,有助于减少高速运行时的振动、偏移及长期精度变化。
2.分阶段张力控制
高速绕线过程中,漆包线会经历送线、入槽、绕制、换向、跨槽和收线等不同状态,各阶段对张力的要求并不完全相同。
张力过大可能造成线材拉伸、线径变化或漆膜损伤;张力过小则可能出现松线、排线不稳定和绕组尺寸波动。
通过张力传感器、主动送线机构或伺服张力系统,可根据不同绕线阶段设置相应的张力参数,使线材在加速、正常绕制、换向及收线过程中保持稳定。
具体张力方案应根据线径、线材硬度、漆膜特性、绕组结构和目标速度确定。
二、通过工艺和运动控制优化生产节拍
硬件提供设备能力,工艺路径和运动程序则决定这些能力能否真正转化为稳定产能。
1.优化绕线路径,减少无效动作
针式内绕机的单件生产时间不仅包括绕线时间,还包括入槽、出槽、跨槽、分度、换向及复位等辅助动作。
在确保针嘴不会碰撞定子槽口、绝缘件和绕组的前提下,可以通过运动轨迹优化:
- 缩短跨槽移动距离
- 减少不必要的等待动作
- 优化入槽和出槽路径
- 合理设置各阶段的加减速曲线
- 优化绕线完成后的复位顺序
路径优化不能只追求最短距离,还需要为线材弯曲、针嘴避让和机构稳定保留必要的安全空间。
2.提高多轴联动的一致性
高速绕线对绕线针、定子分度轴和其他运动轴之间的同步性提出了更高要求。
采用总线式运动控制,并结合电子凸轮、电子齿轮或多轴插补功能,可以对运动位置、速度和时序进行统一管理,使绕线针运动与定子分度保持协调。
多轴控制需要重点关注:
- 定子分度位置
- 针嘴入槽角度
- 换向位置
- 跨槽路径
- 各轴启停时序
- 高速状态下的跟随误差
实际运行速度应通过样品测试逐步确定,并根据绕线效果和设备状态持续优化。
3.根据线材和产品结构设置速度曲线
针式内绕并不是速度越高越好。线径、线材硬度、漆膜耐刮性、定子槽型、槽口尺寸、匝数和绕组结构都会影响可实现的运行速度。
例如:
- 粗线或较硬线材通常需要更平缓的加减速过程
- 细线绕制需要重点控制张力波动和瞬间冲击
- 槽口较窄的产品需要为针嘴入槽和出槽保留足够的定位余量
- 高槽满率绕组需要重点控制后段绕线的排布和线材受力
设备调试时,应根据不同绕线阶段分别设置速度、加速度和张力参数,在保证漆膜、排线和绕组尺寸符合要求的前提下确定合理节拍。
三、减少辅助时间,提高设备有效产能
评估针式内绕机效率时,不能只关注纯绕线时间,还需要考虑上下料、分度、引线处理、复位、检测和换型等辅助时间。
1.集成必要的自动化功能
根据产品结构和生产要求,针式内绕机可配置:
- 自动上下料
- 自动定子分度
- 自动起线与收线
- 自动挂线或引线处理
- 断线或缺线检测
- 匝数监控
- 张力异常检测
- 多组产品配方存储
- 与前后工序的自动化对接
自动化功能的配置应结合目标产能、产品一致性和投资预算确定。并非功能越多越好,关键是减少高频人工操作和生产过程中的等待时间。
2.优化复位和工序衔接
绕线完成后的复位、产品下料和下一件产品上料,都会影响设备的完整循环时间。
通过优化各轴复位顺序、机械手动作及工位衔接,可以减少非加工时间。同时,不同动作在安全条件允许时可进行合理的并行规划,从而进一步压缩生产节拍。
3.提高换型效率
对于需要生产多种定子型号的客户,换型时间也是影响设备利用率的重要因素。
通过可更换治具、标准化针嘴组件、配方管理及参数调用,可以减少重复调试工作。换型后仍需要对针嘴位置、绕线路径、张力和首件质量进行确认,避免直接调用程序后未经验证即投入批量生产。
四、在线监控与规范运维保障长期稳定生产
高速、高精度运行不仅取决于设备初始调试结果,还取决于设备在长期生产中的状态保持能力。
1.监控关键运行参数
根据设备配置和项目要求,可对以下参数进行监控:
- 伺服运行状态
- 张力变化
- 断线或缺线状态
- 设备报警记录
- 生产数量
- 产品型号及配方版本
- 关键工位运行时间
- 电气或视觉检测结果
出现异常时,设备可根据预设逻辑进行报警、暂停或保护性停机,防止异常状态持续生产。
对于需要质量追溯的项目,还可以将绕线参数、检测结果与产品批次或条码关联,并与MES系统进行数据交互。
2.根据产品特点定制设备方案
不同定子的槽数、槽型、内径、叠厚、线径和绕组结构差异较大,对针嘴结构、运动行程、分度方式及张力范围的要求也不同。
因此,在设备选型阶段需要提供:
- 定子2D和3D图纸
- 槽口及绝缘结构
- 漆包线规格
- 匝数及绕线方向
- 起线、收线和跨槽路径
- 绕组外观及尺寸要求
- 目标节拍和产能
- 检测及追溯要求
在确认产品结构和工艺条件后,再确定设备轴数、治具结构、张力方案和自动化配置,更有利于兼顾生产效率与工艺稳定性。
3.建立标准化操作与维护流程
操作人员需要掌握产品换型、参数调用、首件确认、异常处理及日常点检方法。
通过建立标准化操作流程,并定期检查针嘴、治具、导线机构、传动部件和张力系统,可以减少因磨损、松动或参数误调造成的精度变化和停机问题。
五、评价针式内绕机不能只看最高速度
针式内绕机能否实现稳定量产,应综合评估以下指标:
- 单件完整循环时间
- 连续生产良率
- 绕组排布一致性
- 漆膜损伤和断线情况
- 定子分度及槽位精度
- 换型时间
- 设备故障率及停机时间
- 长时间运行后的精度稳定性
只有在满足绕组质量要求的前提下保持稳定节拍,才能真正形成有效产能。
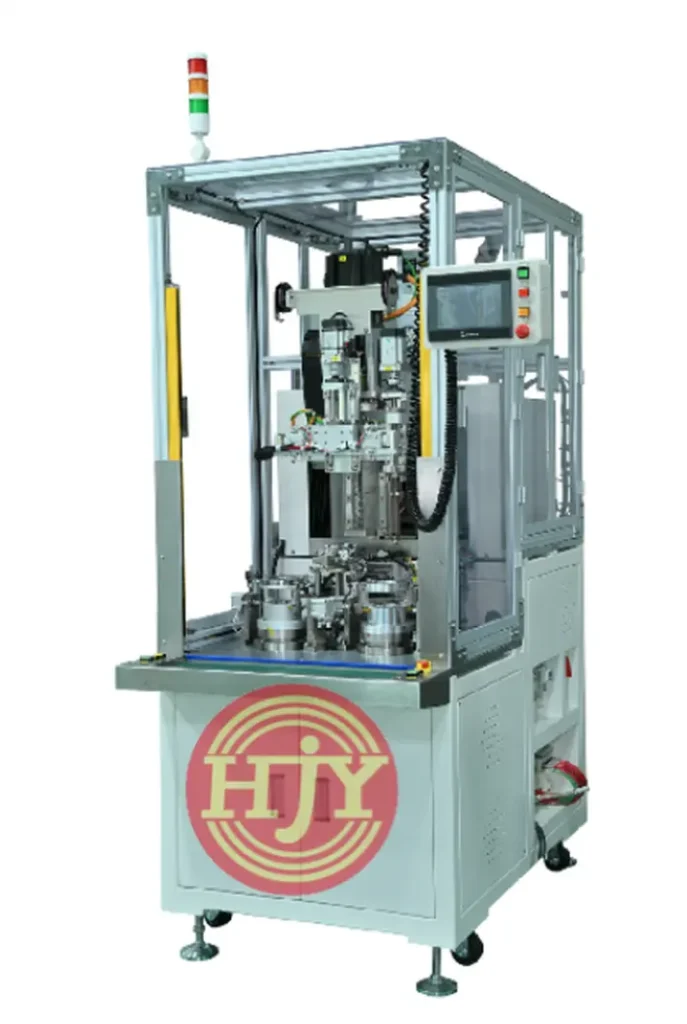
JHY针式内绕自动化解决方案
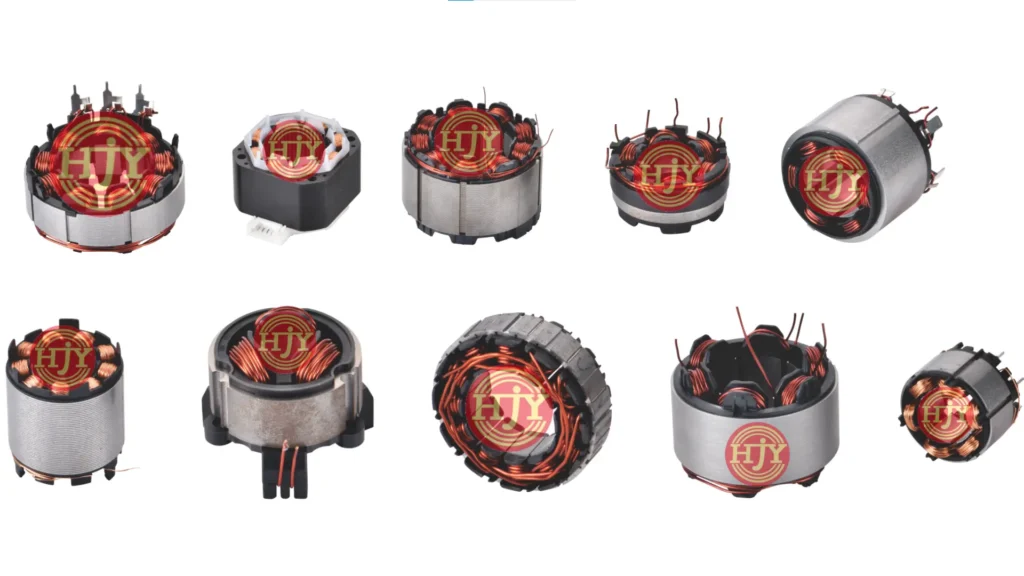
JHY可根据定子的槽型、线径、匝数、绕线路径和目标产能,提供针式内绕设备及自动化生产方案。
方案可根据项目需求集成精密绕线、张力控制、自动上下料、引线处理、在线检测、数据追溯及前后工序自动化对接。
从样品试绕、工艺验证到批量生产,JHY工程团队将结合产品图纸、样品和质量要求,评估绕线路径、针嘴结构、设备配置及生产节拍,帮助客户建立稳定、可重复的定子绕线工艺。
如果您正在评估针式内绕机或定子绕线自动化项目,欢迎向JHY提供产品图纸、绕线参数、样品及目标产能,我们将根据实际产品要求制定相应的设备方案。