从铁芯上料、精密绕线到自动拼圆、焊接与检测的一体化自动生产解决方案。
随着工业伺服、数控机床、机器人关节及高精度自动化设备对电机响应速度、运行稳定性和功率密度提出更高要求,定子绕组的一致性、拼圆精度和电气性能控制变得越来越重要。
分块式定子采用单齿或多联齿分别绕线,再组装成完整定子。与整体式定子相比,这种结构为提高绕线空间利用率和实现高密度绕组提供了更多可能,但同时增加了铁芯定位、过渡线处理、自动拼圆、连接固定以及尺寸控制等方面的工艺难度。
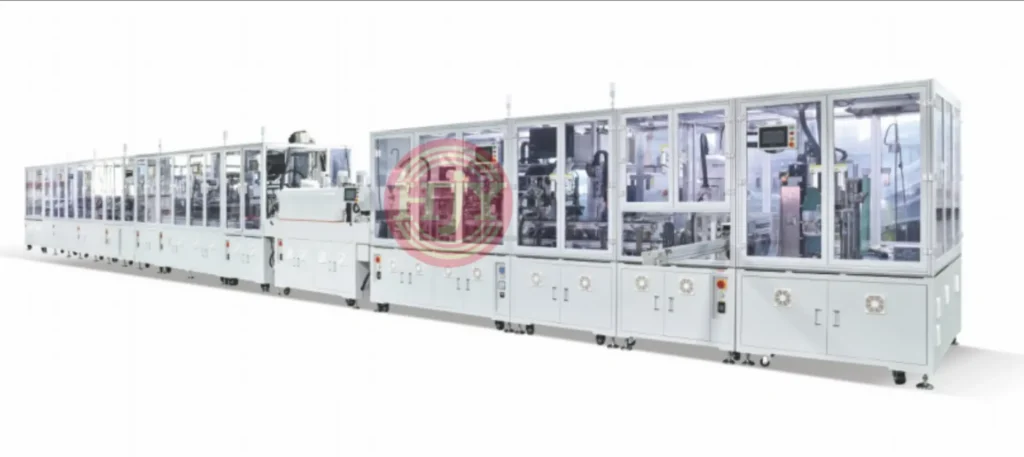
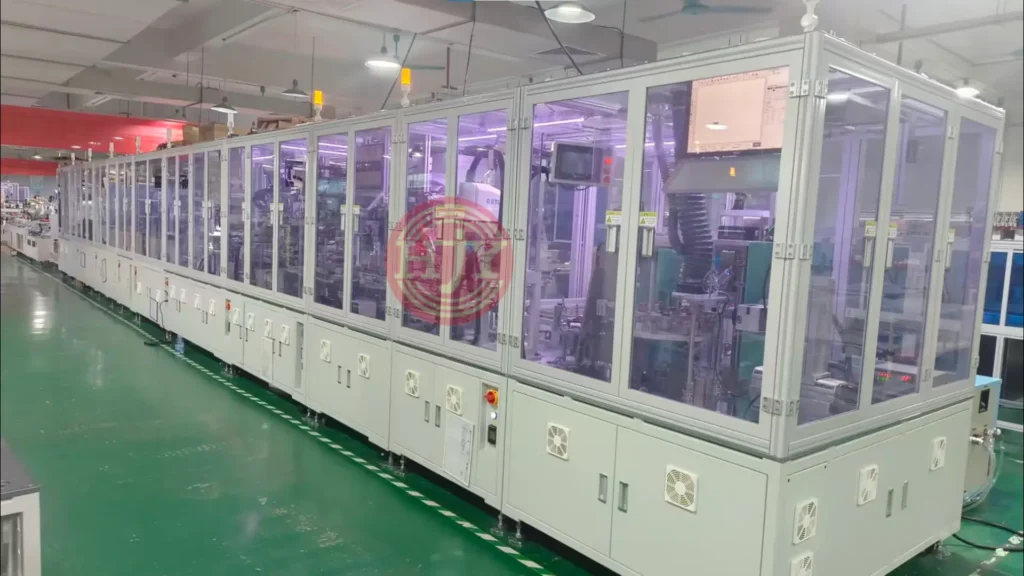
针对这些生产需求,JHY提供分块式伺服电机定子全自动生产线,将绕线、转运、拼圆、连接、检测和追溯功能集成到统一的自动化系统中,并根据客户的产品结构、工艺要求和目标产能进行定制。
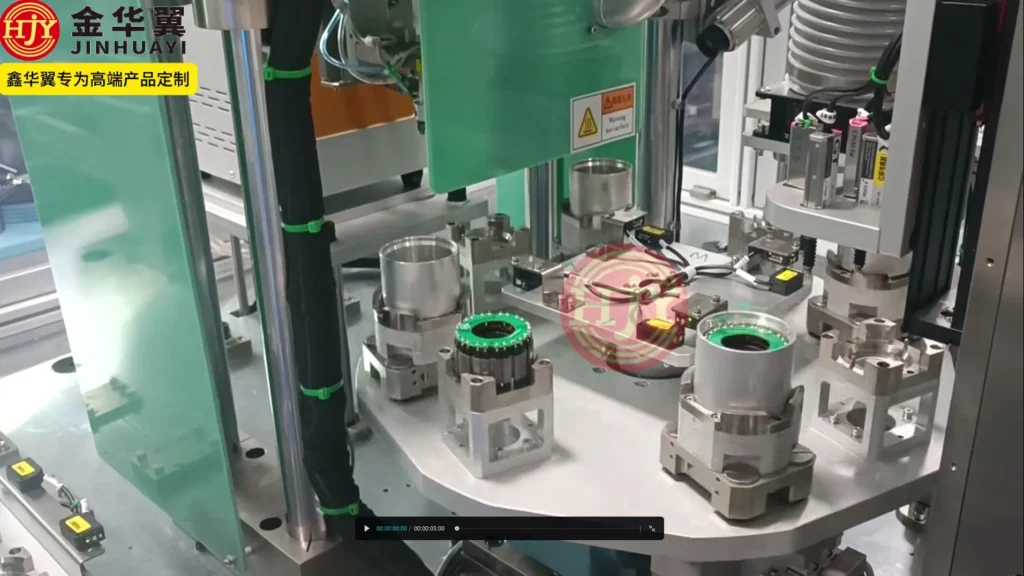
一、分块式定子自动化生产面临的主要挑战
分块式定子的生产并非简单地将绕线机、拼圆设备和检测设备组合在一起。不同工序之间的产品状态、定位基准及工艺节拍需要统一规划,才能保证整线稳定运行。
1. 绕组排布与张力控制
漆包线在绕制过程中需要保持稳定张力。如果张力过大,可能造成线材拉伸、漆膜损伤或线圈尺寸变化;张力过小,则容易出现松线、叠线和排布不稳定。
不同线径、匝数、绕组结构和绕线速度需要匹配相应的张力参数,并对起绕、正常绕线、换向及收线阶段分别进行控制。
2. 起线、收线及过渡线处理
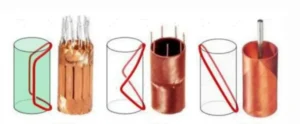
分块式定子通常涉及起线、收线、挂线及齿与齿之间的过渡线。过渡线长度和路径不仅影响绕线工艺,还会影响后续拼圆和端部连接。
如果相邻铁芯之间存在跨槽或较长过渡线,自动转运与拼圆过程中还需要设置相应的线材保护及导向机构。
3. 分块定位与拼圆精度
定子由多个单齿或多联齿组成,各分块的尺寸偏差会在拼圆过程中形成累计误差。拼圆治具需要根据产品结构选择以内径、外径或单齿基准进行定位,并控制圆度、同轴度、齿间间隙及整体高度。
4. 工序间自动转运
绕线后的分块铁芯带有线圈和引出线,机械手在抓取及转运过程中需要避让绕组和端部线材,防止碰线、压线、变形及定位偏移。
5. 检测标准与不良品处理
电阻、匝间、绝缘、外观和尺寸检测需要有明确的判定标准。检测系统还需要与产品编号、工位数据及不良品分拣逻辑关联,形成完整的质量控制流程。
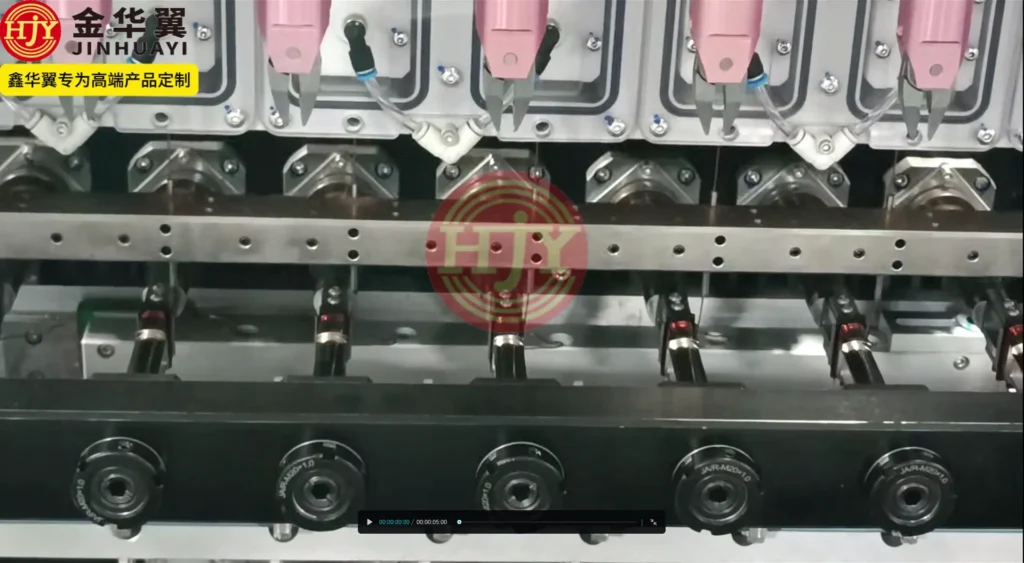
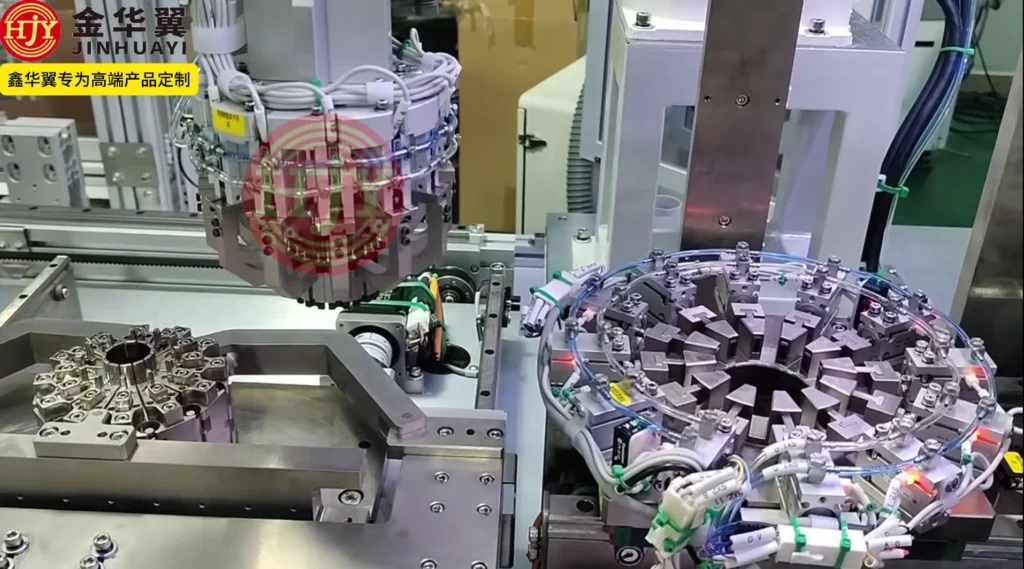
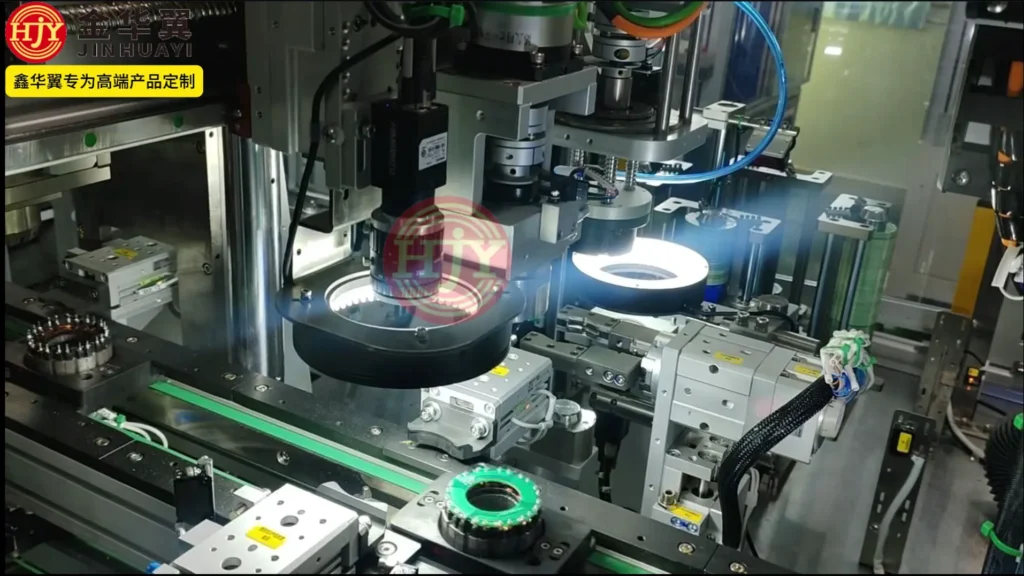
二、典型自动化生产流程
根据产品结构和工艺要求,分块式伺服电机定子产线可配置以下工序:
铁芯上料→绝缘件装配→精密绕线→引线处理→自动转运→
定子拼圆→焊接或固定→电气检测→视觉检测→合格品下料
实际工艺顺序需要根据定子结构、绕线路径、连接方式及装配要求确定。
例如:
- 绝缘件可能由供应商预装,也可以配置自动装配工位;
- 端部连接可以根据产品采用焊锡、电阻焊、激光焊、压接或其他工艺;
- 定子拼圆后可以直接焊接,也可以压入机壳或增加保持环固定;
- 检测与追溯功能可根据客户的质量标准进行配置。
三、核心工艺能力
1. 精密绕线与分段张力控制
绕线工位根据产品图纸控制匝数、绕线方向、排线路径和引线位置。针对不同绕线阶段,可设置相应的张力参数,使线材在加速、正常绕制、换向和收线过程中保持稳定。
根据产品要求,绕线工位还可以配置:
- 单股或多股并绕
- 自动起线与收线
- 自动挂线
- 过渡线控制
- 自动包胶
- 断线或缺线检测
- 圈数监控
- 线尾检测
具体功能需要结合线径、绕组结构和节拍要求进行评估。
2. 自动拼圆与分块定位
拼圆工位将绕线后的单齿或多联齿按照规定顺序装入治具,再通过同步夹紧或逐片定位完成圆形成型。
根据产品的关键尺寸要求,可选择:
- 外径定位
- 内径定位
- 单齿独立定位
- 内外径复合定位
- 鼠笼式拼圆
- 分块夹紧式拼圆
对于圆度和齿间位置要求较高的产品,可以采用分块独立定位方式,使各铁芯在拼圆过程中分别受到约束。
拼圆精度最终取决于铁芯尺寸公差、治具结构、定位基准、夹紧方式以及后续焊接或压装变形,需要通过样品和图纸综合评估。
3. 柔性自动转运
机械手或专用搬送机构负责工件在不同工位之间的转移。抓取机构根据铁芯结构和绕组位置定制,尽量避免直接接触漆包线及端部绕组。
转运系统可以结合视觉定位、治具识别和产品到位检测,实现:
- 工件方向识别
- 自动抓取与放置
- 治具定位确认
- 漏料或重复上料检测
- 不同产品型号的程序切换
- 异常工件隔离
4. 焊接与端部连接
根据产品设计,产线可以集成焊锡、电阻焊、激光焊或其他端部连接工艺。
焊接工位可根据项目要求配置:
- 焊接位置控制
- 焊接参数管理
- 焊接结果判定
- 电极寿命管理
- 焊接区域清洁
- 烟雾或废气处理
- 不良品自动分拣
焊接方式和检测标准需要根据端子材料、漆包线规格、连接结构及客户工艺要求确定
四、在线检测与质量控制
分块式定子自动化产线可以根据客户要求配置电气、视觉和尺寸检测工位,实现生产过程中的质量监控。
电气检测
可选检测项目包括:
- 绕组电阻
- 匝间或Surge测试
- 绝缘电阻
- 耐压测试
- 相间一致性
- 断线或短路检测
电阻检测可以根据项目要求增加温度采集及温度补偿。
视觉检测
CCD视觉系统可以用于检查:
- 绕组外观
- 跳线、叠线和松线
- 起线及收线位置
- 端部绕组高度
- 焊点外观
- 线材是否进入禁入区域
- 产品型号和方向
- 零件缺失或装配不到位
视觉检测能力取决于缺陷特征、成像角度、光源条件和客户判定标准。项目评估阶段需要客户提供合格样品、不良样品及缺陷判定要求。
尺寸检测
根据产品要求,可以配置位移传感器、接触式测量或视觉测量,用于检测:
- 定子内径和外径
- 整体高度
- 拼圆圆度
- 端部高度
- 焊接位置
- 关键装配尺寸
检测完成后,系统可以将合格品与不合格品自动分流,避免不合格产品进入后续工序。
五、柔性换型与产线扩展
JHY采用模块化设计思路,根据不同定子型号配置相应的绕线治具、拼圆治具、抓取夹具和工艺程序。
对于结构相近的产品,可以通过以下方式实现换型:
- 更换产品治具
- 更换机械手夹具
- 调整导线及张力参数
- 调用对应的生产程序
- 调整视觉检测配方
- 切换电气检测参数
一条产线能否兼容多个型号,需要根据定子尺寸、单齿结构、线径、匝数、拼圆方式及检测要求进行评估。
产线也可以预留后续扩展接口,用于增加:
- 自动焊接
- 定子压壳
- 灌胶或涂胶
- 激光打标
- 条码扫描
- MES数据对接
- 自动包装
六、生产数据与MES追溯
根据客户的数字化生产要求,产线可以配置条码、二维码或其他产品识别方式,并记录关键工艺与检测数据。
可追溯的数据包括:
- 产品型号及批次
- 绕线匝数
- 张力参数
- 绕线程序版本
- 焊接参数
- 电阻及电气测试结果
- 视觉检测结果
- 设备报警记录
- 生产时间
- 合格与不合格状态
通过与MES或客户生产管理系统对接,可以实现生产数据查询、设备状态监控、质量追溯和批次管理。
具体通讯协议、数据字段及系统接口需要在项目初期与客户共同确认。
七、自动化产线为客户带来的价值
1. 提高产品一致性
通过程序化绕线、自动定位和标准化工艺控制,减少人工操作差异,帮助保持绕组结构、拼圆尺寸和电气性能的一致性。
2. 减少中间转运
将绕线、拼圆、连接和检测等工序集成在统一产线中,减少人工搬运及重复装夹,降低工件碰伤、线圈变形和定位偏移的风险。
3. 提高生产效率
通过多工位协同、自动上下料和机械手转运,减少工序等待时间,使不同工位能够按照整线节拍连续运行。
4. 降低人工依赖
自动化设备承担重复性绕线、搬运、检测及分拣工作,减少对熟练操作人员的依赖,并降低人工操作造成的质量波动。
5. 支持柔性生产
模块化工位、可更换治具和配方管理功能,使设备能够根据订单需求切换不同产品,适应多规格和分批次生产。
6. 加强质量追溯
工艺参数和检测数据与产品批次或唯一编码关联,为质量分析、异常追踪和生产管理提供数据支持。
八、适用产品及行业
该自动化产线主要适用于:
- 分块式伺服电机定子
- 无框电机定子
- 机器人关节电机定子
- 工业伺服电机
- 数控机床电机
- 自动化执行机构电机
- 其他采用单齿或多联齿绕组的定子产品
不同产品所需的绕线方式、拼圆结构、连接工艺和检测标准存在差异,设备方案需根据具体产品进行定制。
九、JHY分块式定子自动化解决方案
JHY可根据客户的定子结构、线径、匝数、绕线路径、拼圆要求、连接工艺及目标产能,提供从单机到整线的定制化自动化解决方案。
方案可覆盖:
- 铁芯及绝缘件自动上料
- 单齿或多联齿自动绕线
- 引线及过渡线处理
- 自动转运
- 自动拼圆
- 焊锡或焊接
- 电气检测
- CCD视觉检测
- 不良品分拣
- 条码及MES追溯
- 成品下料
从样品试制、小批量生产到规模化量产,JHY工程团队可根据客户的产品特点和投资规划,匹配相应的设备配置和自动化程度。
十、项目评估需要提供的资料
为了准确评估工艺可行性、设备配置、生产节拍和项目报价,建议提供以下资料:
- 定子总成图纸
- 单齿或多联齿图纸
- 铁芯和绝缘件3D文件
- 漆包线规格及材料
- 绕组匝数和绕线方向
- 起线、收线及过渡线路径
- 拼圆顺序及定位要求
- 拼圆后的内径、外径和圆度要求
- 焊接或端部连接方式
- 电气及外观检测标准
- 合格品与不良品样品
- 目标节拍及年产能
- 上下料及包装要求
- 条码、MES和数据追溯要求
- 工厂电源、气源及其他公用工程条件
开始评估您的分块式定子项目
如果您正在规划分块式伺服电机定子的自动化生产,欢迎向JHY提供产品图纸、样品、工艺要求及目标产能。
我们的工程团队将根据产品结构评估绕线方式、拼圆方案、连接工艺、检测项目、换型方式及整线布局,为您的项目制定合适的自动化生产方案。