Descubra las características estructurales, los retos de fabricación y los métodos de producción automatizada de los bobinados rectos, oblicuos en panal y romboidales para motores sin núcleo de hierro.
Los motores sin núcleo de hierro utilizan bobinados autoportantes, sin hierro y en forma de copa, y destacan por su baja inercia de rotación, rápida respuesta dinámica, funcionamiento suave y alta densidad de potencia. Se utilizan ampliamente en accionamientos de precisión, robótica, sistemas aeroespaciales, dispositivos médicos y automatización industrial avanzada.
A diferencia de los motores convencionales con núcleo de hierro, los motores sin núcleo de hierro no utilizan dientes ni ranuras de hierro para sostener el bobinado. Por ello, el hilo esmaltado debe conformarse directamente en una estructura cilíndrica mecánicamente estable y dimensionalmente precisa. La disposición del hilo, la tensión de bobinado, la trayectoria de bobinado, la unión térmica y la precisión del conformado pueden afectar directamente al rendimiento del motor y a la uniformidad de la producción.
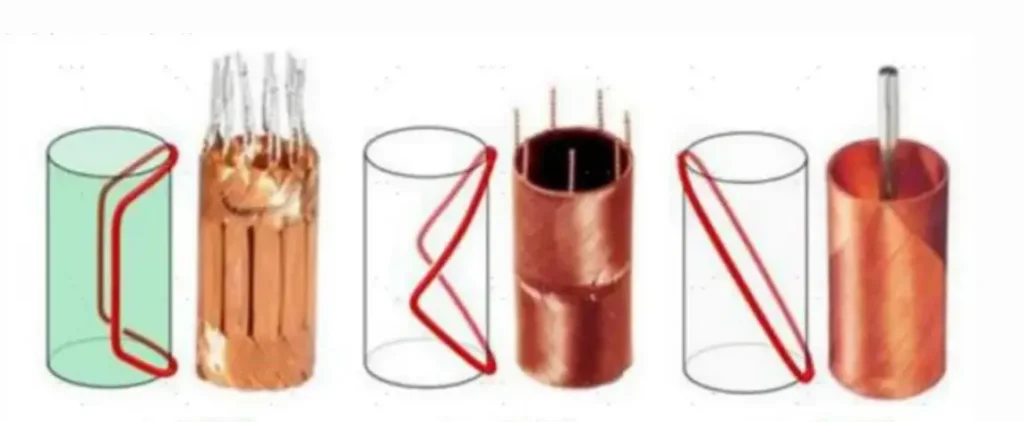
Los bobinados habituales de los motores sin núcleo de hierro incluyen configuraciones rectas, oblicuas o en panal y romboidales. Cada estructura presenta características diferentes en cuanto al llenado de cobre, las dimensiones de las cabezas de bobina, la uniformidad estructural, la complejidad de fabricación y los requisitos de automatización.
1. Tres estructuras habituales de bobinado para motores sin núcleo de hierro
1.1 Bobinado recto
En un bobinado recto, los principales tramos activos de los conductores se disponen aproximadamente paralelos al eje del inducido.
Durante la producción, el hilo esmaltado autoadherente se bobina con el número de espiras especificado y después se dispone, enrolla y conforma en un bobinado en forma de copa. Puede utilizarse unión térmica, curado de adhesivo u otro proceso de fijación para aportar la resistencia mecánica necesaria.
Características principales
- Tramos activos de conductor largos y buen aprovechamiento del espacio de bobinado disponible
- Geometría de bobinado relativamente sencilla
- Posible mayor espesor de pared en la sección central
- Se requiere un control cuidadoso para evitar solapamientos del hilo y una disposición irregular
- Puede requerirse espacio adicional para los hilos de conexión y las conexiones de los extremos
- El conformado posterior es importante para controlar la redondez, el espesor de pared y la uniformidad general
Los bobinados rectos son adecuados para productos que requieren una elevada proporción de conductores activos y permiten procesos posteriores de conformado y montaje.
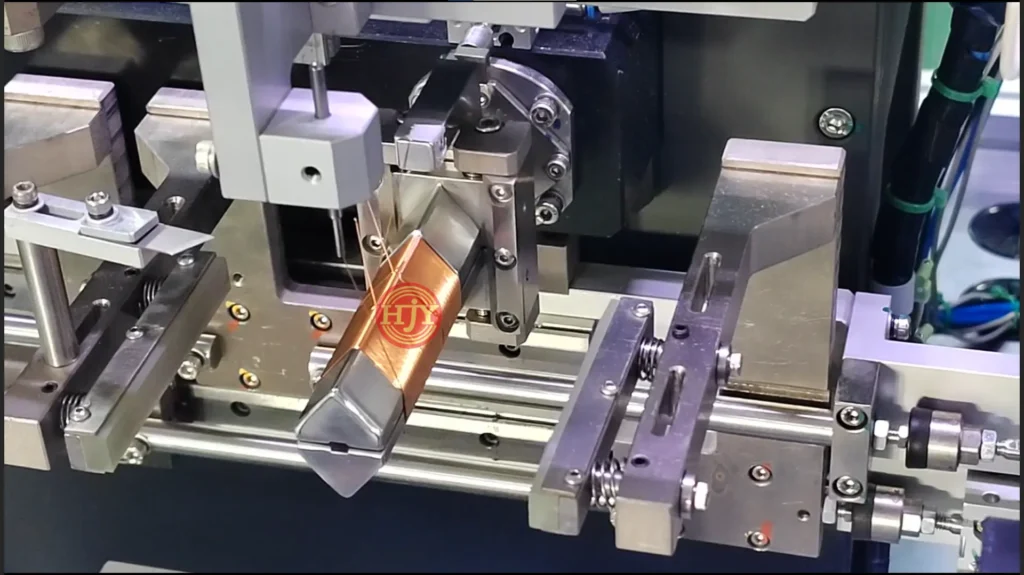
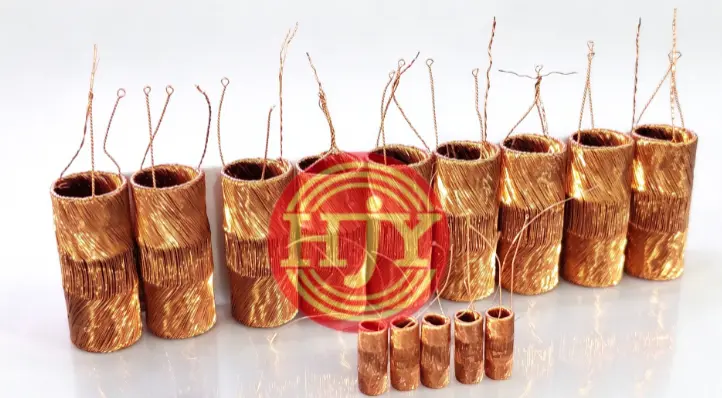
1.2 Bobinado oblicuo: bobinado en panal
En un bobinado oblicuo o en panal, el hilo esmaltado se dispone con un ángulo definido respecto al eje del inducido. Los conductores se cruzan para formar una estructura autoportante de malla o panal.
Un proceso típico utiliza un mandril de bobinado específico equipado con pasadores de posicionamiento u otros elementos de guiado del hilo. El diámetro del mandril define principalmente el diámetro interior del bobinado, mientras que la distancia axial entre los elementos de posicionamiento y la trayectoria de bobinado programada determinan la longitud del bobinado y la geometría de sus extremos.
La máquina coordina la rotación del mandril con el movimiento axial alternativo del guíahilos, lo que permite bobinar el hilo de forma continua con un ángulo definido.
Características principales
- El bobinado completo puede producirse mediante un proceso de bobinado continuo
- Las cabezas de bobina compactas ayudan a reducir la longitud axial del motor
- La disposición cruzada de los conductores forma una estructura autoportante estable
- Se produce cierto solapamiento de capas en las zonas de cruce de los hilos
- El llenado de cobre depende del ángulo de bobinado, del diámetro del hilo y de la disposición de los conductores
- Son esenciales unas trayectorias de bobinado precisas, el control de la tensión y el posicionamiento del mandril
Un bobinado en panal combina el bobinado continuo con una geometría compacta de los extremos. No obstante, su diseño debe equilibrar el ángulo de bobinado, el aprovechamiento del cobre y la estabilidad de fabricación.
1.3 Bobinado romboidal
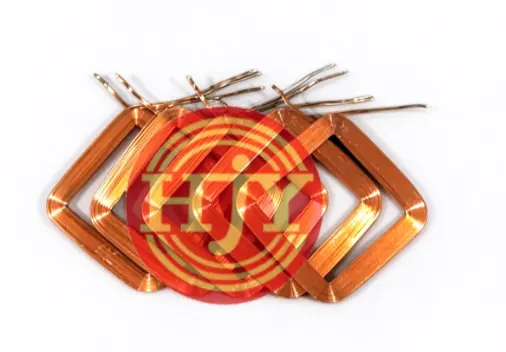
Un bobinado romboidal se produce normalmente a partir de varios elementos de bobina preconformados, dispuestos con ángulos y posiciones de fase especificados para crear un bobinado cilíndrico completo.
El hilo esmaltado autoadherente se bobina primero sobre un útil específico para formar una bobina individual romboidal o casi romboidal. A continuación, los elementos de bobina pasan por preconformado, conformado, posicionamiento, conformado cilíndrico inicial, unión térmica y calibrado final.
Características principales
- Buen control de la geometría de cada bobina y del ángulo de bobinado
- Disposición ordenada de los conductores y estructura uniforme del bobinado
- Espesor de pared, redondez y dimensiones finales uniformes
- La producción puede utilizar el bobinado secuencial de bobinas individuales o un sistema automatizado de varias estaciones
- Se requiere gran precisión durante el preconformado, el posicionamiento y la unión térmica
- Los equipos y el utillaje deben adaptarse al diseño específico del producto
Los bobinados romboidales son adecuados para aplicaciones que requieren una elevada uniformidad dimensional y una producción por lotes estable. La eficiencia real de producción depende del número de elementos de bobina, del tiempo de ciclo de bobinado, de las etapas de conformado, del método de unión y de la configuración de automatización.
2. Comparación de las tres estructuras de bobinado
Comparación de estructuras de bobinado para motores sin núcleo de hierro
| Comparación | Bobinado recto | Bobinado oblicuo/en panal | Bobinado romboidal |
| Estructura principal | Los conductores activos son aproximadamente paralelos al eje | Los conductores se cruzan con un ángulo definido | Se ensamblan varias bobinas preconformadas |
| Método de conformado habitual | Bobinado, disposición, enrollado y conformado | Bobinado cruzado continuo sobre un mandril | Bobinado de bobinas individuales, disposición y conformado cilíndrico |
| Aprovechamiento del cobre | Relativamente alto | Depende del ángulo de cruce | Alto con una disposición ordenada |
| Tamaño de las cabezas de bobina | Relativamente grande | Compacto | Controlable mediante el diseño de la bobina |
| Uniformidad estructural | Depende de la disposición y del conformado | Depende del control de la trayectoria y de la tensión | Generalmente alta |
| Principal reto de automatización | Disposición, enrollado y manipulación de hilos de conexión | Sincronización de movimientos y bobinado continuo | Conformado y montaje en varias estaciones |
| Aspecto principal | Aprovechamiento de los conductores activos | Estructura compacta y bobinado continuo | Uniformidad dimensional y estabilidad entre lotes |
3. Principales retos de fabricación
Dado que un bobinado sin núcleo de hierro carece de dientes o ranuras de hierro convencionales que sostengan el hilo, el reto de fabricación va más allá de bobinar el número de espiras requerido. El bobinado debe conservar una estructura en forma de copa precisa y mecánicamente estable después de retirarlo del utillaje.
3.1 Control de la tensión de bobinado
Debe mantenerse una tensión estable durante todo el proceso de bobinado. Una tensión excesiva puede estirar el hilo, dañar el aislamiento de esmalte o alterar las dimensiones de la bobina. Una tensión insuficiente puede provocar hilos flojos, solapamientos y un posicionamiento inestable de los conductores.
Los parámetros de tensión deben ajustarse al diámetro del hilo, a la estructura del bobinado y a la velocidad de funcionamiento. Pueden requerirse ajustes diferentes al iniciar el hilo, durante el bobinado normal, en los cambios de dirección y al finalizar el hilo.
3.2 Trayectoria de bobinado y disposición del hilo
La trayectoria de bobinado determina el ángulo de bobinado, el número de espiras, la anchura de la bobina, los puntos de cruce de los conductores y la geometría de las cabezas de bobina. El equipo debe coordinar con precisión la rotación del husillo, el movimiento del guíahilos y la posición del hilo para minimizar los saltos del hilo, los solapamientos de los conductores y las acumulaciones locales de material.
3.3 Calentamiento y unión del hilo autoadherente
Los bobinados sin núcleo de hierro suelen utilizar la capa adhesiva del hilo esmaltado autoadherente o un adhesivo adicional para mantener su estructura. La temperatura de calentamiento, el tiempo de proceso, la presión de conformado y las condiciones de enfriamiento influyen en la resistencia de la unión y en las dimensiones finales.
Un calentamiento insuficiente puede hacer que el bobinado se afloje tras el desmoldeo, mientras que un calor excesivo puede dañar el recubrimiento aislante, alterar las propiedades del hilo o deformar el bobinado.
3.4 Desmoldeo y descarga automática
Tras el bobinado y la unión, la bobina debe retirarse del mandril o del útil de conformado sin tirar de los hilos de conexión, dañar el aislamiento ni modificar la geometría del bobinado. El mecanismo de desmoldeo, la estructura del mandril y la dirección de descarga son especialmente importantes para bobinados de pequeño diámetro y pared delgada.
3.5 Uniformidad dimensional y del proceso
Los aspectos de inspección importantes suelen incluir:
- Diámetros interior y exterior
- Longitud del bobinado
- Espesor de pared y uniformidad del espesor
- Redondez y concentricidad
- Posición y longitud de los hilos de conexión
- Ángulo de la bobina y posición relativa
- Resistencia, número de espiras y prestaciones del aislamiento
Una producción por lotes estable requiere un control coordinado de los equipos de bobinado, los útiles de conformado, el proceso térmico y el sistema de inspección.
4. Principales métodos de producción de bobinados sin núcleo de hierro
4.1 Bobinado manual
Los operarios utilizan pasadores, útiles de bobinado o dispositivos de sujeción sencillos para realizar el bobinado, la disposición y el conformado del hilo. El bobinado manual requiere una inversión relativamente pequeña en equipos y permite ajustes flexibles. Sin embargo, su eficiencia y uniformidad dependen en gran medida de la experiencia del operario, por lo que resulta más adecuado para desarrollo, prototipos y lotes de producción muy pequeños.
4.2 Producción semiautomática
La máquina produce la bobina, mientras que el desmoldeo, el prensado, el conformado cilíndrico, la unión y el montaje se realizan manualmente o con equipos independientes. La producción semiautomática mejora la precisión y la producción del bobinado, pero sigue siendo necesario el traslado manual entre procesos.
4.3 Producción automatizada integrada
En función de la estructura del bobinado, la carga automática, el bobinado, el preconformado, la unión térmica, el conformado cilíndrico, el calibrado final, la inspección y la descarga pueden integrarse en una sola máquina o en una línea de producción completa.
Para las estructuras de bobinado adecuadas para el conformado directo sobre mandril, el bobinado en forma de copa puede conformarse durante el proceso de bobinado. Los diseños romboidales y otros diseños de bobinas preconformadas pueden utilizar un sistema de varias estaciones para el bobinado individual de bobinas, el preconformado, el posicionamiento, el conformado cilíndrico inicial, la unión térmica y el calibrado final.
Principales ventajas de la producción automatizada
- Mayor estabilidad de la trayectoria de bobinado y de la tensión
- Mayor uniformidad dimensional y del producto
- Menor manipulación manual y menos traslados intermedios
- Mayor eficiencia de producción y utilización de los equipos
- Registro de parámetros de proceso y trazabilidad de la producción
- Mayor rendimiento de piezas conformes en la producción por lotes
El máximo nivel de automatización posible no es necesariamente la solución más adecuada. La configuración del equipo debe evaluarse según la estructura del bobinado, las dimensiones del producto, el diámetro del hilo, la capacidad objetivo, los requisitos de cambio de formato y el presupuesto de inversión.
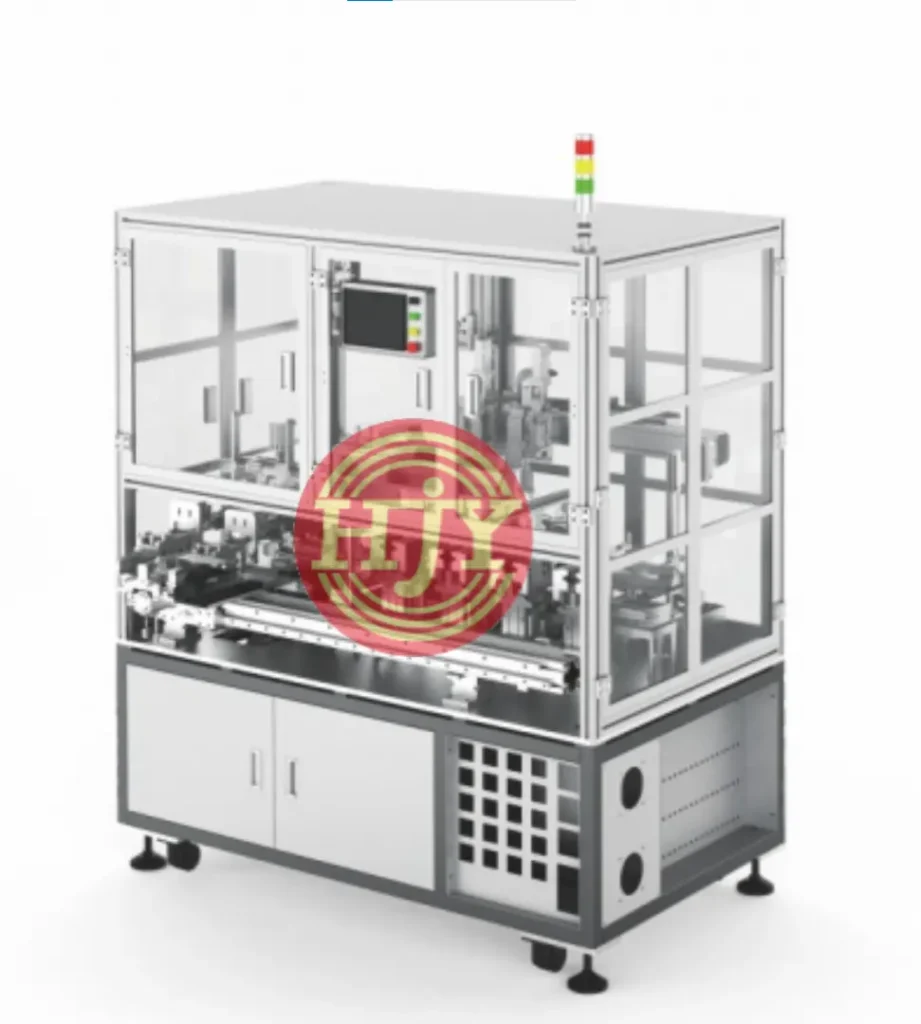
Carga automática → Bobinado de precisión → Preconformado → Conformado cilíndrico → Unión térmica → Calibrado final → Inspección → Descarga automática
5. Aplicaciones y tendencias de desarrollo
Gracias a su baja inercia de rotación, rápida respuesta dinámica, mínimo par de cogging y funcionamiento suave, los motores sin núcleo de hierro son especialmente adecuados para aplicaciones que requieren dimensiones compactas, bajo peso, respuesta rápida y movimiento preciso.
Aplicaciones habituales
- Actuadores de robots humanoides y biomiméticos
- Dispositivos médicos y bombas miniatura
- Sistemas de actuación aeroespaciales y aeronáuticos
- Servosistemas de alta respuesta
- Instrumentos de precisión y equipos ópticos
- Electrónica de consumo de gama alta
- Sistemas automatizados de agarre, posicionamiento y accionamiento miniatura
Con el continuo desarrollo de la robótica, la automatización médica, los sistemas no tripulados y los equipos de precisión, los motores sin núcleo de hierro evolucionan hacia dimensiones más pequeñas, mayor densidad de potencia, mejor uniformidad del bobinado y producción automatizada a mayor escala.
6. Soluciones de automatización de JHY para motores sin núcleo de hierro
JHY proporciona equipos de bobinado personalizados para motores sin núcleo de hierro y soluciones de líneas de producción automatizadas basadas en el diseño del motor del cliente, el plano del bobinado, el diámetro del hilo, el número de espiras, la estructura del bobinado y el objetivo de producción.
Alcance de nuestras soluciones
- Bobinado de bobinas rectas, oblicuas y romboidales
- Control de tensión de precisión para hilo esmaltado autoadherente
- Bobinado automático de una o varias estaciones
- Preconformado de bobinas, conformado inicial y calibrado final
- Unión térmica y conformado cilíndrico
- Desmoldeo y descarga automáticos
- Inspección de resistencia, número de espiras y aspecto visual
- Montaje de componentes del inducido e integración de la automatización de procesos posteriores
Desde el desarrollo de prototipos y la fabricación de pequeños lotes hasta la producción en serie, JHY puede configurar las funciones del equipo y el nivel de automatización adecuados para los requisitos reales del proceso del cliente.
Empiece a evaluar su proyecto de motor sin núcleo de hierro
Para evaluar con precisión el proceso de bobinado, el método de conformado, el ciclo de producción y la configuración de automatización, recomendamos a los clientes facilitar la siguiente información:
- Planos del producto y del bobinado
- Planos detallados de la trayectoria de bobinado
- Diámetro y material del hilo esmaltado
- Número de espiras y polos del motor
- Estructura del bobinado y dimensiones finales
- Muestras del producto
- Capacidad objetivo y requisitos de tiempo de ciclo
- Procesos anteriores y posteriores que deben integrarse
Si está desarrollando un motor sin núcleo de hierro o planificando una línea de producción automatizada, contacte con JHY. Nuestro equipo de ingeniería evaluará un proceso de bobinado y una solución de automatización adecuados según sus requisitos de producto y producción.