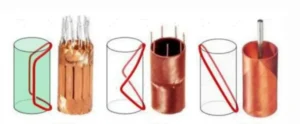
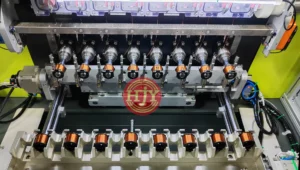
飞叉绕线机是电机定子外绕工艺中常见的自动化设备,适用于无刷电机、外转子电机、风机电机、泵类电机、轮毂电机、无人机电机及其他采用外绕结构的定子产品。
在定子外绕过程中,绕线轨迹、排线方式、线材张力、定子定位和引线处理都会影响线圈外形、绕组尺寸及批量一致性。如果飞叉转速、排线进给和张力控制之间不能保持协调,可能出现排线偏移、叠线、松线、漆膜损伤或线圈尺寸波动等问题。
因此,飞叉绕线机的生产能力不能只看最高转速,还需要综合评估绕线效果、完整生产节拍、产品良率、换型效率及设备长时间运行稳定性。
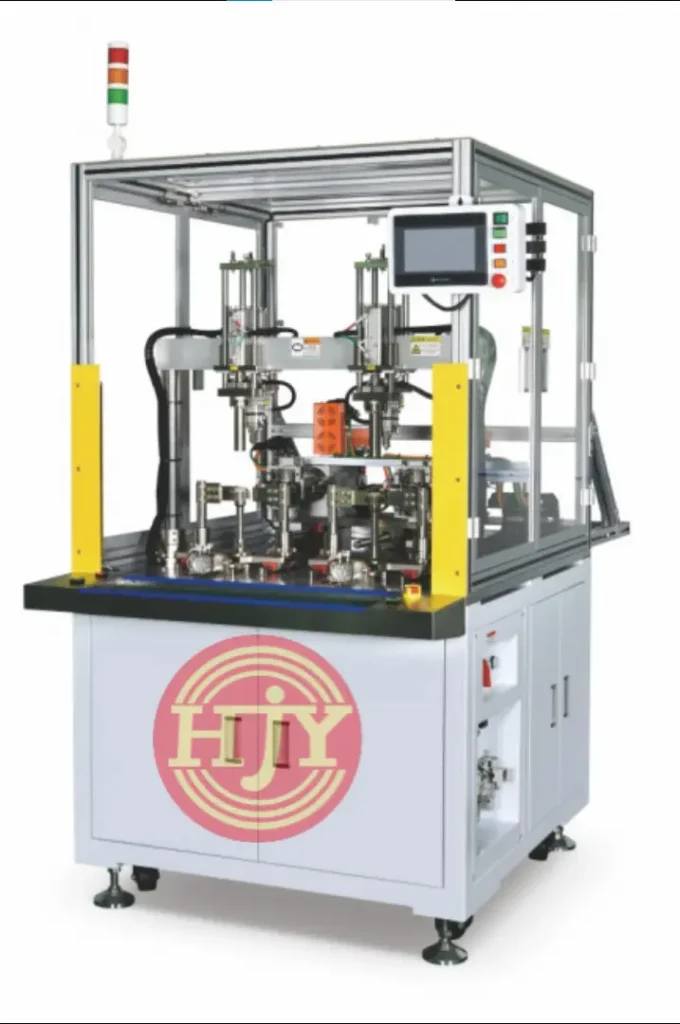
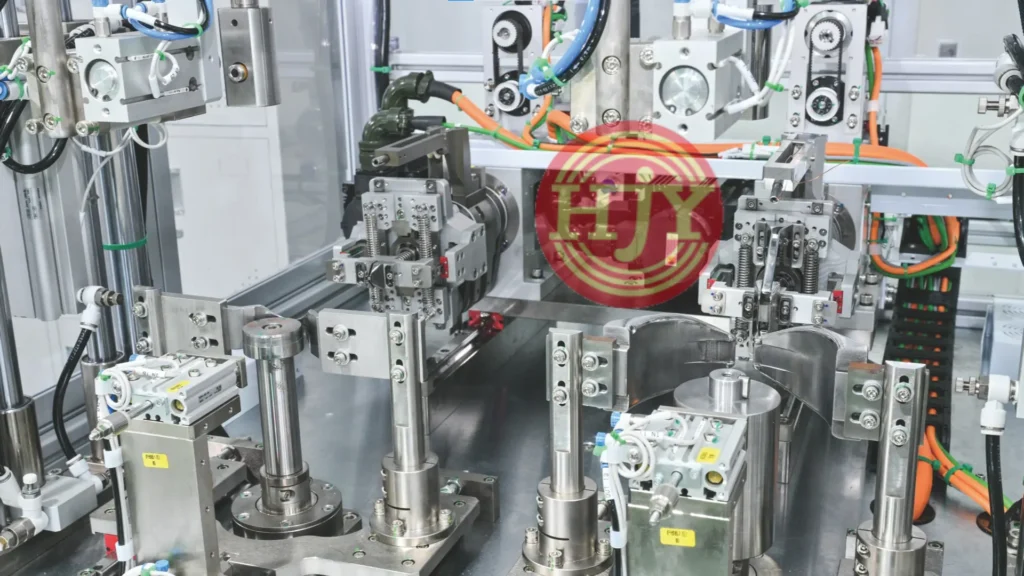
一、什么是飞叉绕线机
飞叉绕线机通过飞叉机构围绕定子或绕线工装旋转,将漆包线绕制在定子齿部、绝缘骨架或指定绕线路径上。
在绕线过程中,飞叉旋转轴、排线轴、定子分度轴及其他辅助机构按照预设程序协同运行,完成:
- 起线定位
- 飞叉旋转绕制
- 轴向或径向排线
- 定子分度
- 齿与齿之间的过渡走线
- 收线及引线处理
根据产品结构,设备可设计为单轴、双轴或多轴形式,也可以与自动上下料、包胶、检测及后续装配工序集成。
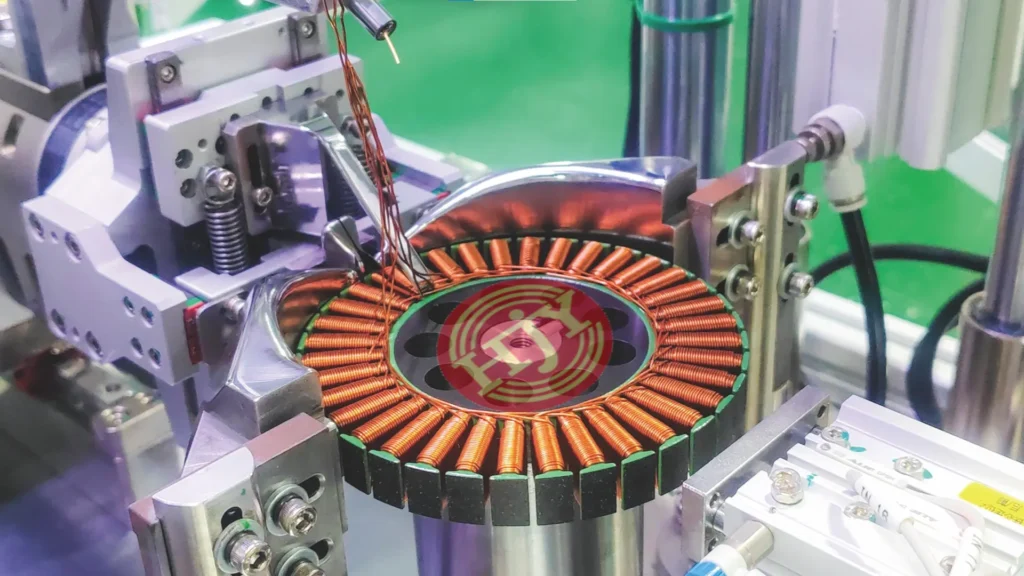
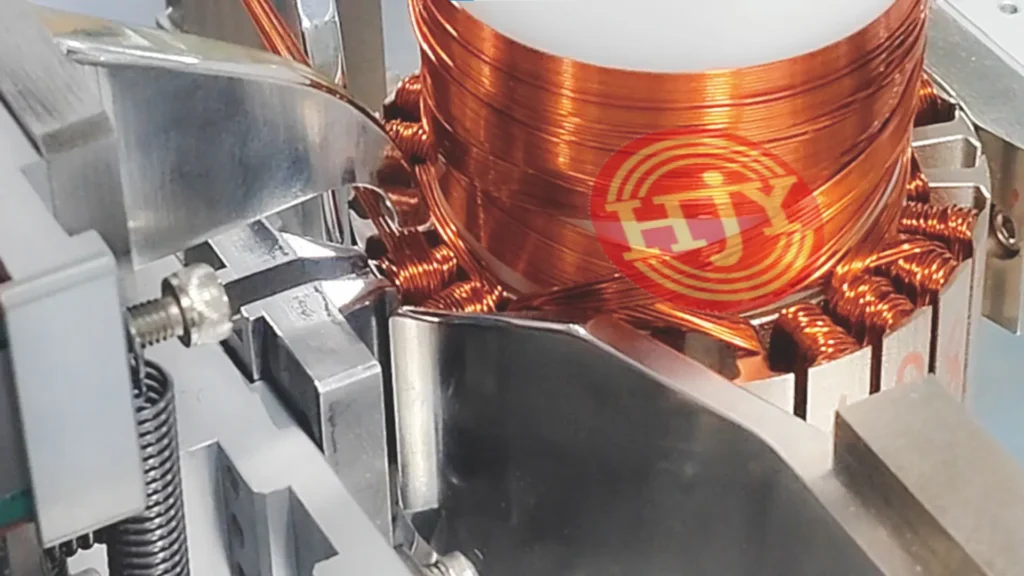
二、飞叉绕线机的主要结构与工作原理
一套完整的飞叉绕线系统通常由飞叉驱动机构、排线机构、张力控制系统、定子定位工装、分度机构及控制系统组成。
1.飞叉旋转机构
飞叉旋转机构带动线嘴围绕定子齿部或绕线骨架运动,使漆包线按照设定方向和匝数完成绕制。
飞叉机构需要具备足够的机械刚性和动平衡性能,以减少高速旋转过程中的振动和位置波动。实际转速应根据定子尺寸、线径、线材硬度、绕组结构及线圈外形要求确定。
对于粗线、扁线或弯曲刚度较高的线材,需要重点评估飞叉扭矩、线嘴结构、线材弯曲半径及加减速曲线。
2.排线机构
排线机构根据飞叉旋转速度和产品绕线参数进行同步移动,控制线材在绕线区域内的落点和移动步距。
对于需要分层排线的产品,可以根据线径、线圈宽度和层数设置排线轨迹,使线材按照预定路径排列。
实际排线效果还会受到以下因素影响:
- 漆包线线径及公差
- 线材硬度和表面状态
- 绕线区域尺寸
- 绝缘骨架结构
- 张力稳定性
- 飞叉转速
- 排线步距
- 前一层线材的实际位置
因此,是否能够实现严格的逐层精密排线,需要结合产品图纸和样品进行工艺验证。
3.张力控制系统
漆包线在放线、加速、正常绕制、减速和换向过程中,会产生不同程度的张力变化。
张力过大可能造成线材拉伸、漆膜损伤或线圈尺寸变化;张力过小则可能出现松线、线圈塌陷和排布不稳定。
根据线径和绕线速度,设备可以配置磁性张力器、电子张力器、伺服张力器或主动送线机构,并针对不同绕线阶段设置相应的张力参数。
对于高速绕线、粗线绕制或对线圈外形一致性要求较高的产品,可进一步采用张力监测及分阶段张力控制方案。
4.定子定位与分度机构
定子定位精度直接影响线材落点、绕线位置和齿间一致性。
绕线工装需要根据定子内外径、定位端面、槽型和绝缘结构进行设计,并确保产品在飞叉高速旋转过程中保持稳定。
对于多齿定子,分度机构需要按照绕组结构控制定子旋转角度,并与飞叉、排线和跨线动作保持协调。
5.控制系统
设备控制系统负责管理飞叉转速、排线位置、分度角度、匝数、张力参数及各机构的动作时序。
通过人机界面,操作人员可以设置或调用不同产品的工艺配方,包括:
- 绕线方向
- 绕线匝数
- 飞叉速度
- 加减速曲线
- 排线行程及步距
- 张力参数
- 分度角度
- 起线、收线及跨线路径
不同型号之间能否快速换型,需要根据定子尺寸、工装结构、线径范围及绕线路径综合评估。
三、影响飞叉绕线质量的关键因素
飞叉绕线质量并不由某一项部件单独决定,而是运动控制、线材特性、机械结构和工艺参数共同作用的结果。
1.飞叉与排线动作的同步性
飞叉旋转与排线进给需要保持稳定的速度和位置关系。如果排线速度与飞叉转速不匹配,可能出现线材堆积、间隙过大或排线偏移。
采用伺服驱动和总线式运动控制,可以对飞叉、排线、分度等运动轴进行统一管理,并根据产品要求调整运动轨迹和动作时序。
2.线材张力的稳定性
张力变化会直接影响线圈松紧程度和线材落点。尤其在启停、换向及高速绕制阶段,需要避免瞬间张力冲击。
设备调试时应根据不同绕线阶段分别设置速度和张力参数,而不是在整个绕线过程中使用单一参数。
3.线嘴与导线部件的设计
线嘴、导轮及其他接触线材的部件需要保持表面光滑,并根据线径和线材特性选择合适的孔径及导线角度。
设备可根据项目需要配置陶瓷、硬质合金或经过抛光处理的导线部件,以降低线材摩擦和漆膜损伤风险。
线嘴属于易损件,应纳入日常点检和定期更换计划。
4.定子及绝缘件的一致性
定子尺寸、绝缘骨架位置和槽口状态也会影响绕线效果。如果来料尺寸波动较大,即使设备参数保持不变,线材落点和线圈外形仍可能发生变化。
在项目评估和调试阶段,应明确定子、绝缘件和漆包线的来料标准,并使用具有代表性的合格样品进行连续试绕。
四、飞叉绕线机的主要功能配置
根据产品结构和自动化要求,飞叉绕线机可以配置以下功能:
- 单轴、双轴或多轴同步绕线
- 自动上下料
- 自动定子定位与分度
- 自动起线和收线
- 齿间过渡线控制
- 单股或多股并绕
- 分阶段张力控制
- 断线或缺线检测
- 匝数监控
- 自动剪线
- 产品配方存储
- 条码识别与数据追溯
- 与MES或前后工序对接
具体配置需要根据定子尺寸、槽数、线径、匝数、绕组结构、目标节拍和检测要求确定。
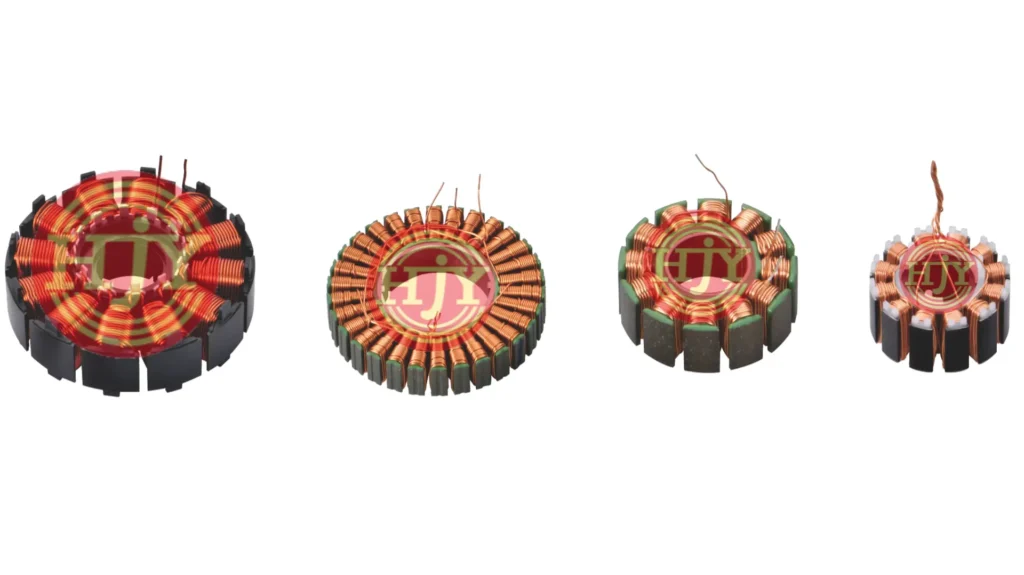
五、飞叉绕线机的主要优势
1.适用于多种外绕定子结构
通过定制绕线工装、线嘴和运动程序,设备可以适配不同尺寸、槽数和绕组结构的外绕定子。
2.支持高速连续绕制
飞叉机构采用旋转绕线方式,可以在产品和工艺条件允许的范围内实现较高的绕线速度。
设备的实际产能应按照完整循环时间计算,包括上下料、定位、绕线、分度、剪线和下料等动作,而不能只根据飞叉最高转速判断。
3.有利于提高批量一致性
通过程序化运动控制、张力管理和标准化工装,可以减少人工绕线或人工调节带来的差异,使匝数、线圈外形和引线位置保持相对稳定。
4.支持多型号换型
对于结构相近的产品,可以通过更换工装、线嘴及调用对应工艺配方进行换型。
设备能够兼容的产品范围及实际换型时间,需要根据不同产品之间的结构差异进行评估。
5.便于集成自动化生产线
飞叉绕线设备可与定子上料、绝缘件装配、引线处理、电气检测、视觉检测及成品下料等工序组合,形成自动化生产单元或完整产线。
六、评价飞叉绕线机不能只看最高转速
评估飞叉绕线设备时,建议重点关注以下指标:
- 完整生产节拍
- 连续生产良率
- 绕组外形一致性
- 匝数准确性
- 排线及跨线效果
- 漆膜损伤和断线情况
- 张力稳定性
- 换型时间
- 易损件寿命
- 长时间运行稳定性
- 自动化及数据追溯能力
只有在绕组质量满足要求的前提下,设备能够持续保持稳定节拍,才能形成真正有效的量产能力。
七、飞叉绕线设备项目评估需要提供的资料
为了准确评估设备结构、绕线工艺、自动化配置和生产节拍,建议提供:
- 定子2D和3D图纸
- 定子及绝缘件样品
- 漆包线规格及材料
- 绕线匝数和方向
- 线圈层数及排线要求
- 起线、收线和跨线路径
- 引线长度及位置要求
- 绕组外形及尺寸标准
- 产品质量检测标准
- 目标节拍及年产能
- 需要兼容的产品型号
- 上下料及产线对接要求
- 数据追溯及MES要求
对于高槽满率、粗线、多股并绕或特殊线材产品,建议在设备方案确定前进行样品试绕和工艺验证。
JHY飞叉绕线自动化解决方案
JHY可根据定子的尺寸、槽型、线径、匝数、绕线路径和目标产能,提供飞叉绕线设备及自动化生产方案。
方案可根据项目需要配置单轴、双轴或多轴绕线、张力控制、自动上下料、定子分度、引线处理、在线检测、数据追溯及前后工序自动化对接。
从样品试绕、小批量验证到规模化生产,JHY工程团队将结合客户图纸、样品和质量要求,评估飞叉结构、排线路径、工装方案、张力配置及生产节拍,为不同外绕定子产品制定相应的设备方案。
如果您正在评估飞叉绕线机或定子外绕自动化项目,欢迎向JHY提供产品图纸、绕线参数、样品及目标产能。