Segmentierte Statoren ermöglichen einen offenen Zugang zum Wickelbereich und bieten mehr Flexibilität bei der Auslegung konzentrierter Wicklungen. Gegenüber dem Wickeln eines vollständig geschlossenen Stators kann die offene Struktur die Verarbeitung dicker Drähte, mehrerer parallel geführter Drähte und anspruchsvoller Spulenformen erleichtern. Bei entsprechender Stator- und Spulenauslegung kann sie außerdem einen höheren Nutfüllfaktor und kürzere Wickelköpfe ermöglichen.
Allerdings ist das Wickeln segmentierter Statoren kein einheitlich festgelegter Prozess.
Das geeignete Wickelverfahren hängt von der Statorstruktur, der elektrischen Verbindung der Spulen, der Drahtspezifikation, dem verfügbaren Wickelraum, den erforderlichen Spulenabmessungen und dem nachgelagerten Statormontageprozess ab. Je nach diesen Bedingungen kommen Spindelwickeln, Stapelwickeln, Rollwickeln, Nadelwickeln oder Flyerwickeln infrage.
Wird die Anlage ausgewählt, bevor diese Produktbedingungen geklärt sind, können ungeeignete Wickelbahnen, übermäßige Verbindungsverdrahtung, instabile Spulenabmessungen oder Schwierigkeiten beim Schließen und Montieren des Stators entstehen. Eine zuverlässige Lösung beginnt daher bei den Produkt- und Prozessanforderungen, nicht bei einer Standardmaschinenkonfiguration.
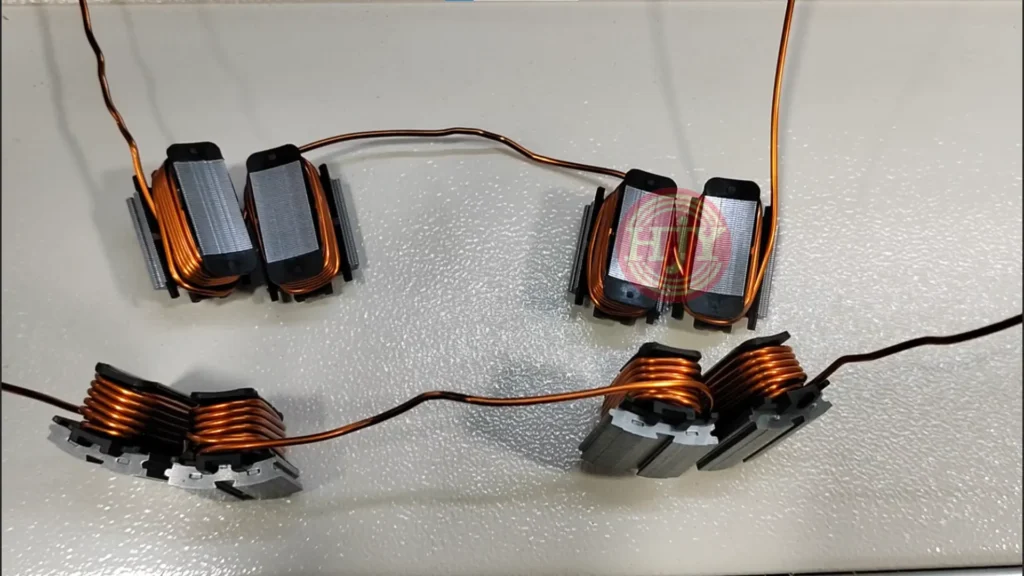
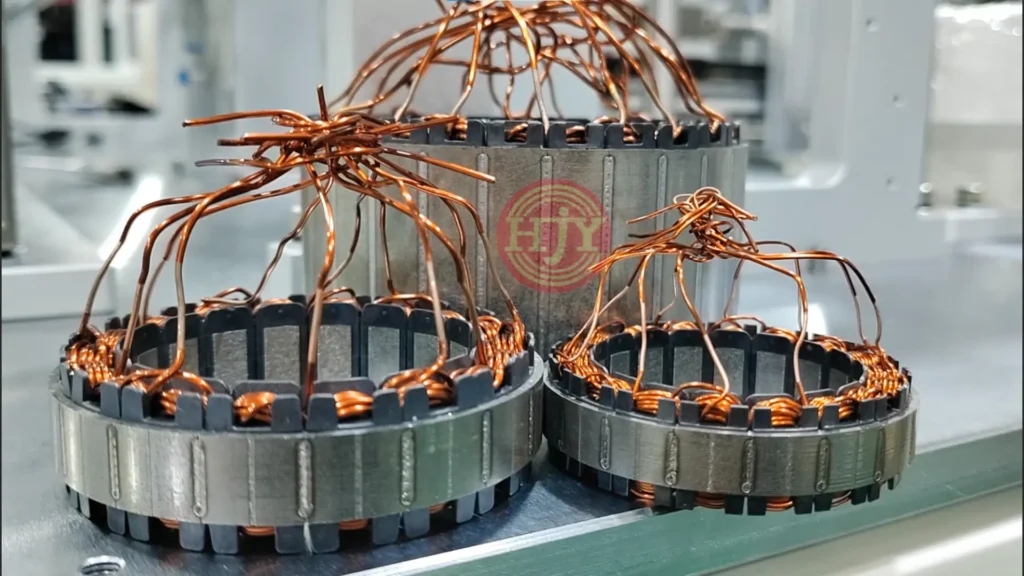
Warum werden segmentierte Statoren eingesetzt?
Bei einem segmentierten Stator wird der Wickelbereich vor der Montage zur endgültigen Kreisform geöffnet. Daraus ergeben sich mehrere mögliche Fertigungsvorteile:
- Besserer Zugang zum Wickelbereich
- Größere Flexibilität für konzentrierte Wicklungen
- Einfachere Verarbeitung dicker Drähte oder mehrerer parallel geführter Drähte
- Mehr Möglichkeiten zur Kontrolle von Spulenbreite und Wickelkopfabmessungen
- Möglichkeit, einzelne Zähne vor der endgültigen Statormontage zu bewickeln
- Mehr Optionen zur Integration von Wickeln, Inspektion, Schließen, Schweißen und Prüfen
Diese Vorteile entstehen nicht automatisch. Die offene Struktur bringt auch mehrere Prozessherausforderungen mit sich:
- Jedes Segment bzw. jeder Zahn muss während des Wickelns präzise positioniert werden.
- Anfangs-, End- und Verbindungsdrähte müssen kontrolliert geführt werden.
- Spulenbreite und -höhe müssen innerhalb des nach dem Schließen verfügbaren Raums bleiben.
- Benachbarte Spulen dürfen sich bei der Statormontage nicht gegenseitig behindern.
- Wickelrichtung und elektrische Verbindung müssen dem Wicklungsschema entsprechen.
- Die endgültige Rundheit und Segmentposition hängen vom Schließ- und Montageverfahren ab.
Deshalb sollte das Wickeln segmentierter Statoren gemeinsam mit der gesamten Fertigungsabfolge bewertet werden.
Zwei grundlegende Statorstrukturen
Die erste Prozessentscheidung besteht darin, festzustellen, ob das Produkt vollständig einzelne Segmente oder eine aufgeklappte Statorstruktur verwendet.
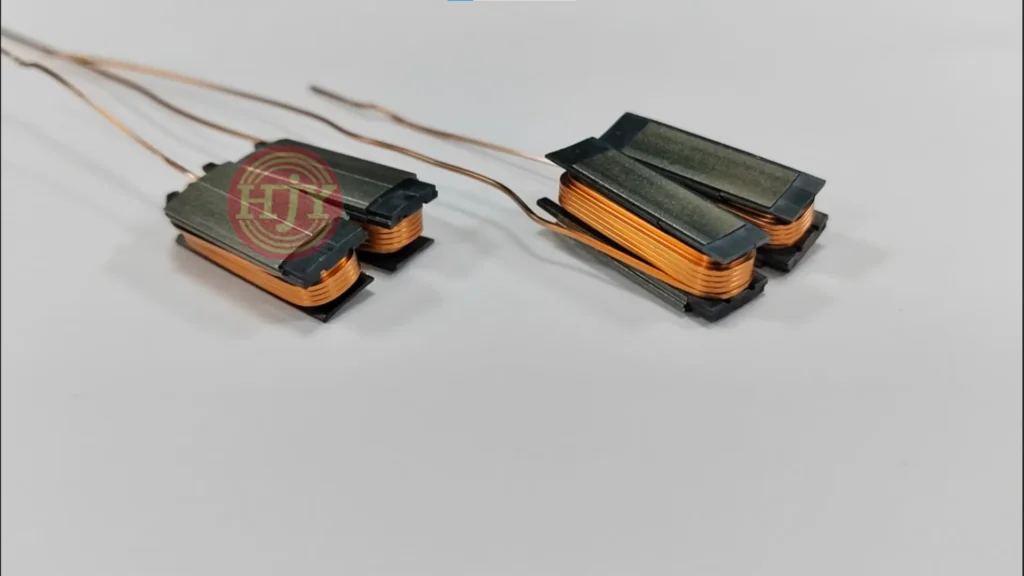
Einzelne Statorsegmente
Jeder Statorzahn ist ein separates Bauteil. Die Segmente werden zunächst bewickelt und anschließend zu einem kreisförmigen Stator angeordnet und montiert.
Die Wickelstrategie kann zwei wesentlichen Ansätzen folgen:
- Unabhängiges Wickeln: Jedes Segment wird separat bewickelt und der Draht abgeschnitten. Dadurch entsteht eine einzelne Spule mit eigenen Anfangs- und Endanschlüssen.
- Kontinuierliches Wickeln mehrerer Segmente: Ein Draht bewickelt kontinuierlich zwei, drei, vier oder mehr separate Segmente mit kontrollierten Verbindungsdrahtlängen zwischen den Spulen.
Unabhängiges Wickeln bietet Flexibilität bei Segmenthandhabung und Wickelrichtung, erfordert jedoch üblicherweise mehr nachgelagerte elektrische Verbindungen. Kontinuierliches Wickeln kann die Anzahl von Anschlüssen, Schweißvorgängen oder manuellen Verbindungen reduzieren; die Verbindungsdrähte müssen jedoch auf die Segmentanordnung und die endgültige Statormontage abgestimmt sein.
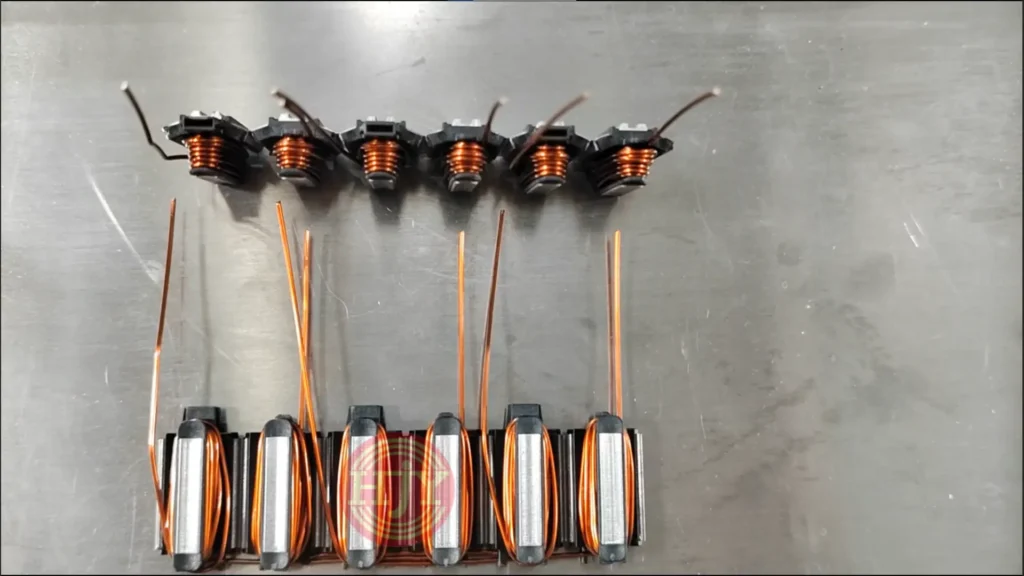
Aufgeklappte Statoren
Bei einem aufgeklappten Stator bleiben mehrere Statorzähne während des Wickelns mechanisch verbunden. Der Kern wird in einer linearen oder offenen Anordnung gehalten, damit das Wickelwerkzeug die Zähne erreichen kann. Nach dem Wickeln wird der Stator kreisförmig gebogen und gemäß der Produktkonstruktion geschlossen, verbunden oder verschweißt.
Die Verbindung zwischen den Zähnen hilft, ihre Reihenfolge beizubehalten. Der Wickelprozess muss dennoch Folgendes kontrollieren:
- Drahtübergang von einem Zahn zum nächsten
- Wickelrichtung jeder Spule
- Position und Länge der Verbindungsdrähte
- Spulenabmessungen vor dem Schließen des Stators
- Freiraum zwischen benachbarten Spulen nach dem Schließen
- Mechanische Drahtbelastung während des Formens
Wickelverfahren für einzelne Statorsegmente
Einzelne Statorsegmente können mit unterschiedlichen Mechanismen und Werkstückbewegungsbahnen bewickelt werden. Die folgenden Verfahren beschreiben keine austauschbaren Maschinen; jedes steht für eine andere Kombination aus Produktanordnung, Drahtbahn und mechanischer Bewegung.
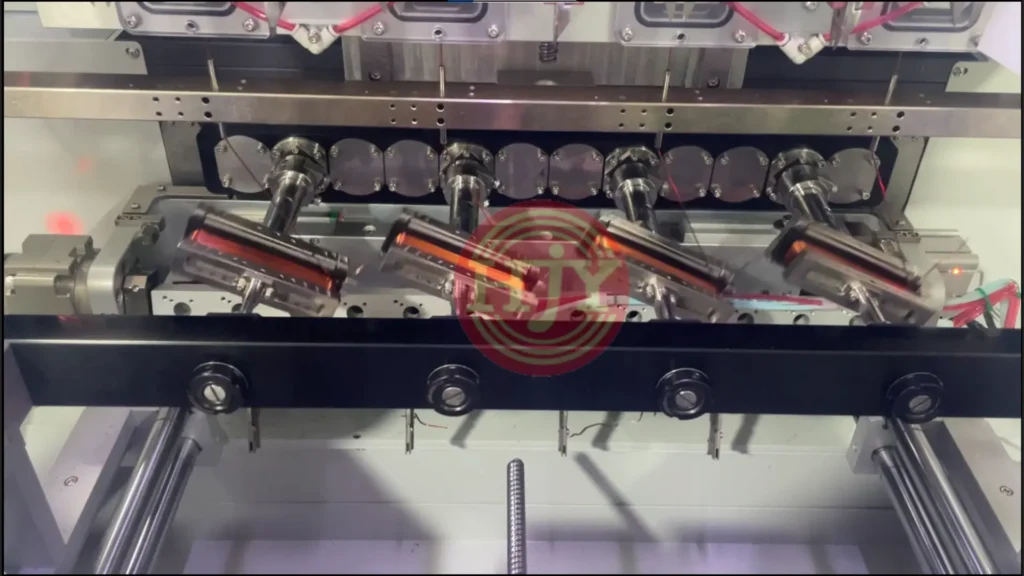
1. Spindelwickeln einzelner Segmente
Beim Spindelwickeln wird ein Statorsegment auf einer Spindel befestigt. Die Spindel dreht das Werkstück, während eine Drahtführung den Draht im Wickelbereich positioniert.
Eine Maschine kann mit mehreren Spindeln ausgestattet werden, um mehrere Segmente gleichzeitig zu bewickeln. Beispielsweise kann eine Vierspindelmaschine in einem Wickelzyklus vier separate bewickelte Segmente fertigen.
Typische Merkmale sind:
- Ein unabhängiges Segment je Spindel
- Unabhängige Anfangs- und Endanschlüsse für jede Spule
- Mehrspindelfertigung für höhere Kapazität
- Programmierte Spindeldrehzahl und Drahtführungsposition
- Umrüstung durch kundenspezifische Vorrichtungen und Wickelprogramme
Wichtig ist die Unterscheidung zwischen Mehrspindelfertigung und kontinuierlichem Wickeln mehrerer Segmente. Vier Spindeln, die gleichzeitig vier separate Spulen wickeln, entsprechen keiner kontinuierlichen Viersegmentwicklung. Kontinuierliches Wickeln bedeutet ausdrücklich, dass ein durchgehender Draht mehrere Segmentspulen verbindet.
2.Stapelwickeln
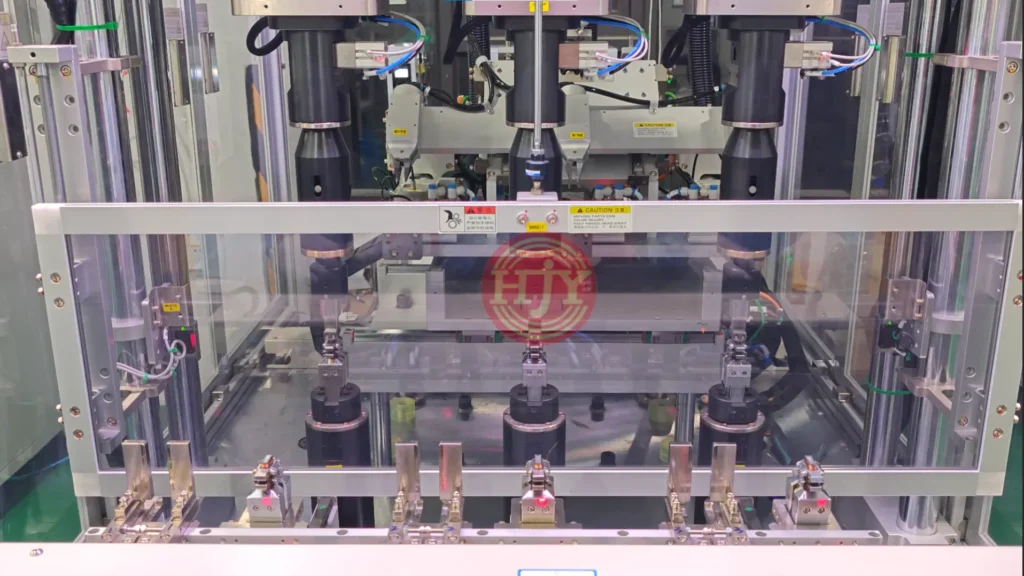
Beim Stapelwickeln werden mehrere einzelne Segmente entlang derselben Wickelachse positioniert. Ein Draht kann von einem Segment zum nächsten geführt werden, sodass die Segmente nacheinander bewickelt werden, ohne den Draht zwischen den Spulen abzuschneiden.
Die Segmente werden zur Bearbeitung gestapelt, bleiben jedoch separate Bauteile. Der Begriff „Stapelwickeln“ beschreibt daher die Werkstückanordnung; er bedeutet weder, dass die Segmente mechanisch verbunden sind, noch, dass mehrere Drähte aufeinandergestapelt werden.
Mögliche Vorteile sind:
- Kontinuierliches Wickeln mehrerer separater Segmente
- Weniger nachgelagerte elektrische Verbindungsstellen
- Kontrollierte Verbindungsdrahtlänge zwischen benachbarten Segmentspulen
- Kompakte Werkzeuganordnung
- Definierte Abfolge für die Fertigung von Segmentgruppen
Die technische Herausforderung besteht darin, den Draht zwischen den Stapelpositionen zu übertragen, ohne die Isolierung zu beschädigen oder die Kontrolle über die Verbindungsbahn zu verlieren. Die erforderliche Verbindungsdrahtlänge muss zudem zu den endgültigen Segmentpositionen nach der Montage passen.
3.Rollwickeln
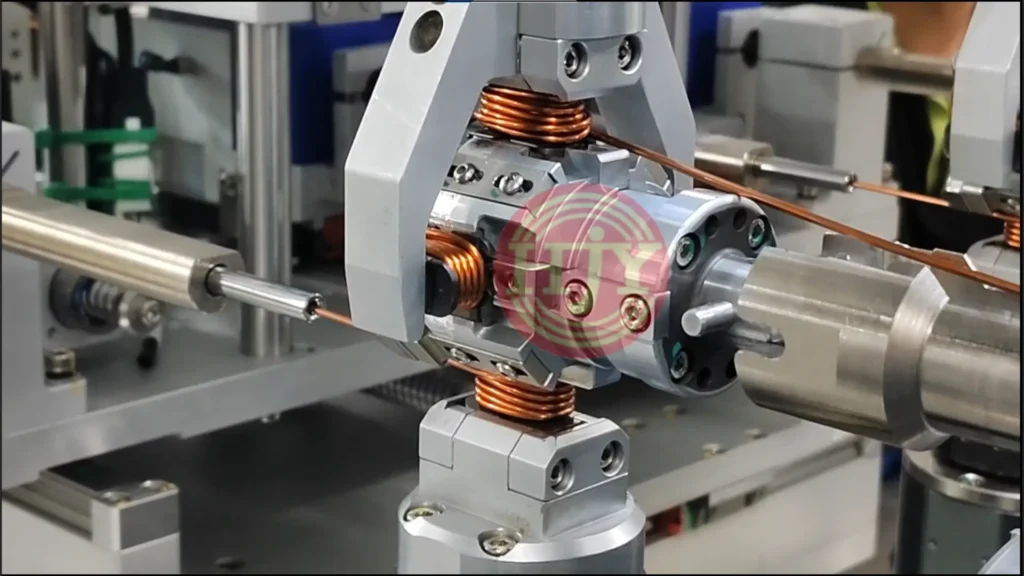
Beim Rollwickeln werden einzelne Segmente auf einer drehbaren, mehrflächigen oder abrollenden Vorrichtung angeordnet. Die Vorrichtung dreht, rollt oder taktet weiter, um jedes Segment durch die Wickelbahn zu führen.
Ein Draht kann mehrere Segmente kontinuierlich bewickeln, während die Vorrichtung den Übergang zwischen ihnen steuert. Gegenüber einer rein axialen Stapelanordnung bietet der Rollmechanismus eine weitere Möglichkeit, Werkstückausrichtung und Drahtübergabe zu kontrollieren. Dieses Verfahren kommt infrage, wenn das Produkt Folgendes erfordert:
- Kontinuierliches Wickeln mehrerer unabhängiger Segmente
- Kontrollierte Ausrichtung jedes Segments während des Wickelns
- Definierte Verbindungsbahn zwischen Segmentspulen
- Verarbeitung relativ steifer oder dicker Drähte
- Weniger nachgelagerte manuelle Verbindungsarbeiten
Die Machbarkeit hängt von Segmentgeometrie, Biegeraum, Drahtsteifigkeit, Anzahl verbundener Segmente und Werkzeugfreiraum ab.
4.Nadelwickeln einzelner Segmente
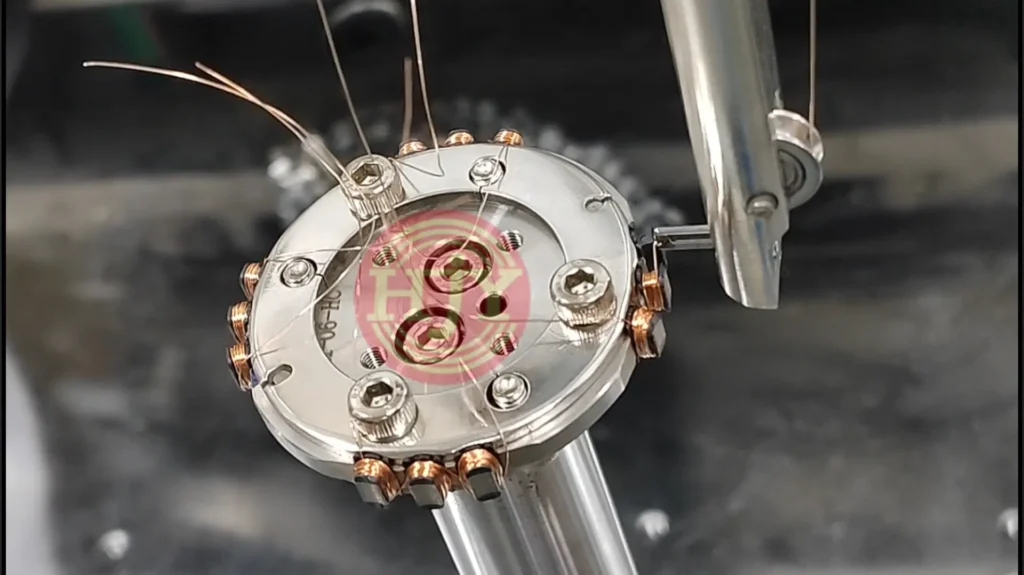
Nadelwickeln kann auch für vollständig unabhängige Statorsegmente eingesetzt werden. Eine Nadel oder Düse führt den Draht um den Wickelbereich, während die Vorrichtung die erforderliche Dreh-, Schwenk- oder Indexierbewegung ausführt.
Die Segmente können einzeln auf einer kreisförmigen Indexiervorrichtung beladen werden. Nach dem Bewickeln eines Segments taktet die Vorrichtung zum nächsten Segment weiter, und derselbe Draht bildet die nächste Spule. So lassen sich kontinuierlich verbundene Gruppen aus zwei, drei oder mehr Segmenten herstellen.
Nadelwickeln bietet Flexibilität bei der Drahtführung, insbesondere wenn der Prozess eine kontrollierte äußere Bahn um jeden Zahn erfordert. Der verfügbare Freiraum für Nadel und Draht muss jedoch sorgfältig anhand von Segmentgeometrie und Wicklungsaufbau geprüft werden.
Wickelverfahren für aufgeklappte Statoren
Auch aufgeklappte Statoren können mit unterschiedlichen Mechanismen bewickelt werden. Nadelwickeln und Flyerwickeln sind zwei wichtige Optionen; auch beim Nadelwickeln kann das Produkt unterschiedlich ausgerichtet werden.
1. Vertikales Nadelwickeln
Beim vertikalen Nadelwickeln wird der aufgeklappte Stator senkrecht gehalten. Die Nadel bewegt sich durch den Wickelbereich und um ihn herum, während die Maschine die erforderliche Querbewegung an beiden Zahnenden koordiniert.
Nach Fertigstellung eines Zahns bewegt sich der Wickelmechanismus oder die Vorrichtung zum nächsten Zahn. Der Draht kann gemäß dem Wicklungsschema zwischen den Zähnen durchgehend bleiben.
„Vertikales Wickeln“ beschreibt hier die Statorausrichtung und die primäre Nadelbewegung. Gemeint ist nicht das Hochkantwickeln von Rechteckdraht.
2. Horizontales Nadelwickeln
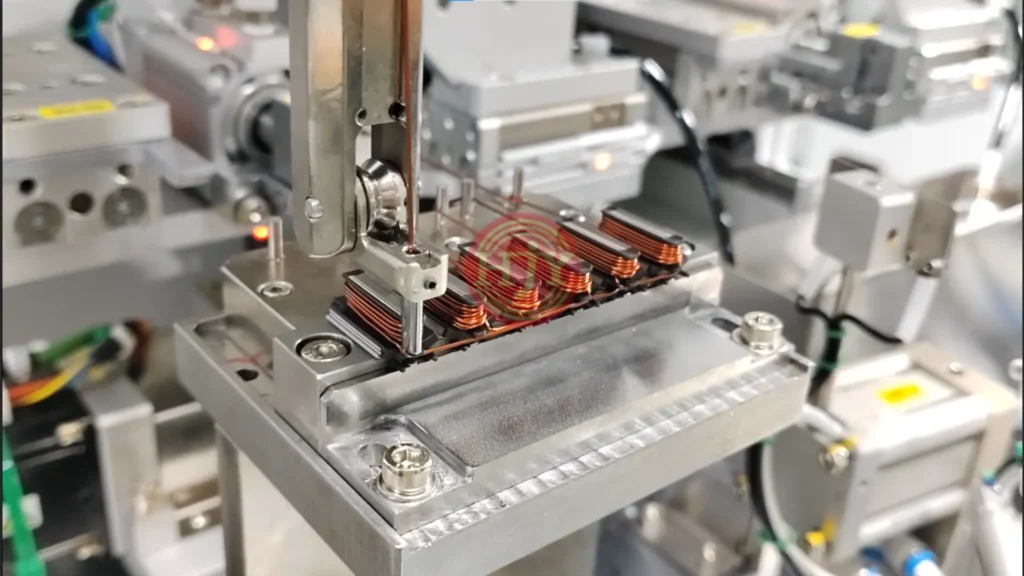
Beim horizontalen Nadelwickeln liegt der aufgeklappte Stator flach auf einer Vorrichtung. Die Nadel folgt einer hin- und hergehenden Bahn um den Zahn, während sich der Mechanismus entlang des aufgeklappten Kerns bewegt und die erforderliche Abfolge ausführt.
Vertikales und horizontales Nadelwickeln beruhen auf demselben Grundprinzip: Die Nadel führt den Draht auf einer kontrollierten Bahn um jeden Zahn. Die wesentlichen Unterschiede sind:
- Statorausrichtung
- Abstützung durch die Vorrichtung
- Relativbewegung zwischen Nadel und Zahn
- Verfügbarer Drahtführungsraum
- Übergabebahn zwischen benachbarten Zähnen
Die Auswahl sollte sich nach Produktgeometrie und Prozessstabilität richten, statt eine Ausrichtung grundsätzlich als besser anzusehen.
3.Flyerwickeln aufgeklappter Statoren
Beim Flyerwickeln ist der Zahn des aufgeklappten Stators von außen zugänglich. Ein rotierender Flyer führt den Draht um den Zahn, während das Werkstück in der Wickelposition weitgehend stillsteht.
Anschließend fährt der Mechanismus zum nächsten Zahn, oder die Vorrichtung indexiert das Produkt gemäß der erforderlichen Wickelreihenfolge.
Flyerwickeln kann eine hohe Wickelgeschwindigkeit ermöglichen, wenn die Zahnstruktur ausreichend äußeren Freiraum für den rotierenden Flyer bietet. Die Machbarkeit hängt von Folgendem ab:
- Platz um den Zahn
- Drahtdurchmesser und -steifigkeit
- Erforderliche Spulenbreite und -höhe
- Flyerfreiraum
- Drahtübergang zwischen den Zähnen
- Anforderungen an Anfangs- und Endanschlüsse
Vergleich der wesentlichen Wickelverfahren
| Wickelverfahren | Typische Statorstruktur | Spulenverbindung | Wesentliche Werkstück-/Werkzeugbewegung | Wesentliches Merkmal |
|---|---|---|---|---|
| Spindelwickeln | Einzelnes Segment | Üblicherweise unabhängig | Segment dreht sich auf der Spindel | Mehrspindelfertigung möglich |
| Stapelwickeln | Einzelne Segmente | Kontinuierliches Wickeln möglich | Segmente entlang einer Achse angeordnet | Kompakte Drahtübergabe zwischen mehreren Segmenten |
| Rollwickeln | Einzelne Segmente | Kontinuierliches Wickeln möglich | Vorrichtung rollt, dreht und indexiert | Flexible Segmentausrichtung während der Verbindung |
| Nadelwickeln | Einzeln oder aufgeklappt | Unabhängig oder kontinuierlich | Nadel bewegt sich hin und her; Vorrichtung koordiniert die Bewegung | Kontrollierte und flexible Drahtbahn |
| Flyerwickeln | Typischerweise aufgeklappte/offene Zähne | Kontinuierliches Wickeln möglich | Flyer dreht sich um den Zahn | Hochgeschwindigkeitswickeln bei ausreichendem Freiraum |
Diese Tabelle bietet einen allgemeinen Prozessüberblick, keine abschließende Auswahlhilfe. Produktzeichnung und Wickelspezifikation bleiben erforderlich, da zwei optisch ähnliche Statoren unterschiedliche Anlagenkonfigurationen benötigen können.
Wesentliche Faktoren bei der Auswahl des Wickelprozesses
Kernstruktur
Die Maschine muss zunächst für vollständig einzelne Segmente oder einen verbundenen, aufgeklappten Kern ausgelegt werden. Diese Entscheidung beeinflusst Spannen, Indexieren, Drahtübergabe und Entnahme.
Unabhängiges oder kontinuierliches Wickeln
Das Wicklungsschema muss erkennen lassen, ob jedes Segment separate Anschlüsse benötigt oder ein Draht mehrere Spulen kontinuierlich verbinden soll. Auch die Anzahl verbundener Segmente, etwa bei Zwei-, Drei- oder Viersegmentwicklungen, muss bestätigt werden.
Drahtspezifikation
Erforderliche Angaben sind:
- Leiterdurchmesser oder -querschnitt
- Isolationsdicke
- Anzahl parallel geführter Drähte
- Material und Isolationstyp
- Kleinster zulässiger Biegeradius
- Erforderliche Wickelspannung
Dicke Drähte und mehrere parallel geführte Drähte erhöhen Biegekraft und Rückfederung. Sie beeinflussen außerdem die Größe des Führungsmechanismus, die erreichbare Wickelgeschwindigkeit und die endgültige Spulenform.
Windungszahl und Wickelrichtung
Windungszahl, Wickelrichtung und Spulenreihenfolge müssen dem elektrischen Wicklungsschema entsprechen. Beim kontinuierlichen Wickeln mehrerer Segmente müssen Wickelrichtung und Anschlussverbindung gemeinsam bewertet werden.
Spulenabmessungen
Spulenbreite, Spulenhöhe und Wickelkopfabmessungen müssen zum endgültigen kreisförmigen Stator passen. Ein Segment kann unmittelbar nach dem Wickeln einwandfrei erscheinen und dennoch beim Anordnen neben benachbarten bewickelten Segmenten Kollisionen verursachen.
Die Nutfüllung sollte daher nicht das einzige Qualitätsziel sein. Der Prozess muss auch die endgültige Spulenkontur kontrollieren.
Anfangs-, End- und Verbindungsdrähte
Die Positionen von Anschluss- und Verbindungsdrähten beeinflussen:
- Segmententnahme
- Segmenthandhabung
- Statormontage
- Anschlusskontaktierung
- Schweißen oder Löten
- Elektrische Isolierung und Freiräume
Beim kontinuierlichen Wickeln muss die Verbindungsdrahtlänge für die Montage ausreichen, darf aber keine unkontrollierten Schlaufen oder Kollisionen verursachen.
Fertigungskapazität
Erforderliche Taktzeit und Jahresmenge bestimmen, ob die Maschine Folgendes nutzen sollte:
- Eine einzelne Spindel oder mehrere Spindeln
- Eine Wickelstation oder mehrere synchronisierte Stationen
- Eine kreisförmige Indexiervorrichtung
- Automatisches Beladen und Entnehmen
- Integrierte Inspektion und nachgelagerte Montage
Ein höherer Automatisierungsgrad sollte anhand stabiler Prozessanforderungen gewählt und nicht allein aus optischen Gründen ergänzt werden.
Nachgelagerte Statormontage
Wickeln und Statormontage sind unmittelbar miteinander verbunden. Die Wickellösung muss berücksichtigen, wie das Produkt:
- Nach dem Wickeln übertragen wird
- In der richtigen Reihenfolge angeordnet wird
- Geschlossen oder zur Kreisform montiert wird
- Gespannt und positioniert wird
- Verschweißt oder mechanisch verbunden wird
- Elektrisch verbunden wird
- Inspiziert und geprüft wird. Die optimale Wickelbahn kann sich ändern, wenn sich das nachgelagerte Montageverfahren ändert.
Kontrolle von Spulenform und Prozess
Ein stabiler Wickelprozess für segmentierte Statoren sollte mehr als die Windungszahl kontrollieren. Wichtige Regel- und Kontrollgrößen sind:
- Wickelspannung während verschiedener Phasen
- Drahtposition und -verteilung
- Spulenbreite und -höhe
- Wickelkopfabmessungen
- Lage der Verbindungsdrähte
- Konstanz von Anfangs- und Enddrähten
- Schutz der Isolierung
- Wiederholgenauigkeit zwischen Segmenten und Stationen
Die Zugspannung muss gegebenenfalls zwischen Wickelbeginn, regulärem Wickeln, Lagen- oder Positionswechsel und Wickelabschluss angepasst werden. Ziel ist nicht einfach die höchstmögliche Spannung. Eine zu hohe Spannung kann die Isolierung beschädigen, den Draht verformen oder Segment und Vorrichtung unnötig belasten.
Die erreichbare Spulenform wird auch durch Drahtdurchmesser, Windungszahl, Isolationssystem, Segmentgeometrie und Nutfüllung beeinflusst. Die Anlagensteuerung ist entscheidend; die endgültigen Ergebnisse sollten jedoch durch Musterwicklungen und Prozessvalidierung bestätigt werden.
Vom Wickeln zum Schließen des Stators
Die Qualität segmentierter Statoren lässt sich nicht allein durch die Prüfung eines einzelnen bewickelten Zahns beurteilen.
Nach dem Schließen oder Montieren muss der vollständige Stator Anforderungen an folgende Merkmale erfüllen:
- Gesamtdurchmesser
- Rundheit
- Segmentposition
- Spulenfreiraum
- Verlegung der Verbindungsdrähte
- Isolationsabstand
- Anschlussposition
- Elektrische Eigenschaften
Unterschiedliche Schließstrategien verwenden unterschiedliche Regelprinzipien. Beispielsweise kann ein Ansatz den endgültigen Außendurchmesser über eine käfigartige Vorrichtung bestimmen, deren Genauigkeit stark von der Vorrichtungsbearbeitung abhängt. Ein anderer Ansatz kann jedes Segment einzeln spannen und positionieren und damit die Lage jedes Statorsegments direkter kontrollieren.
Das geeignete Verfahren hängt von der erforderlichen Toleranz, Prozessfähigkeit, den Werkzeugkosten und dem Produktionsvolumen ab. Rundheits- oder Prozessfähigkeitswerte sollten erst bestätigt werden, nachdem Produktstruktur, Messverfahren, Vorrichtungsstrategie und Validierungsbedingungen festgelegt wurden.
Ein praxisgerechter Bewertungsprozess
Vor der Entwicklung einer Wickellösung für segmentierte Statoren sollten folgende Informationen geprüft werden:
- 2D-/3D-Zeichnungen von Stator und Segmenten
- Struktur aus einzelnen Segmenten oder aufgeklapptem Kern
- Wicklungsschema und Phasenverbindung
- Drahtspezifikation und Anzahl parallel geführter Drähte
- Windungszahl und Wickelrichtung
- Unabhängiges oder kontinuierliches Wickeln mehrerer Segmente
- Erforderliche Verbindungsdrahtlängen und Anschlusspositionen
- Maximale Spulenbreite, Spulenhöhe und Wickelkopfabmessungen
- Verfahren zum endgültigen Schließen und Verbinden des Stators
- Zieltaktzeit und jährliches Produktionsvolumen
- Anforderungen an Inspektion, Rückverfolgbarkeit und Automatisierung
- Muster und Versuchsdraht für die Prozessvalidierung
Auf Basis dieser Informationen können Wickelmechanismus, Vorrichtungskonzept, Stationsanzahl, Konfiguration der Spannungsregelung und nachgelagerte Automatisierung bewertet werden.
Kundenspezifische Wickellösungen für segmentierte Statoren
JHY entwickelt kundenspezifische Wickelanlagen und Automatisierungslösungen für einzelne Statorsegmente und aufgeklappte Statoren. Je nach Produkt kann die Lösung Folgendes umfassen:
- Spindel-, Nadel-, Flyer-, Stapel- oder Rollwickeln
- Wickeln mit einem Draht oder mehreren Drähten
- Unabhängiges oder kontinuierliches Wickeln mehrerer Segmente
- Automatisches Klemmen und Schneiden des Drahts
- Kontrollierte Handhabung von Anfangs-, End- und Verbindungsdrähten
- Kundenspezifische Vorrichtungen und Umrüstprogramme
- Automatisches Beladen und Entnehmen
- Kamerabasierte oder maßliche Prüfung
- Segmentanordnung und Schließen des Stators
- Schweißen, elektrische Prüfung und Rückverfolgbarkeit
Unser Ziel ist nicht allein, den Wickelvorgang abzuschließen. Der Prozess wird anhand des Zusammenspiels folgender Schritte entwickelt:
Wickeln → Drahtmanagement → Spulenformkontrolle → Statormontage → Inspektion
Es gibt kein Wickelverfahren, das für jeden segmentierten Stator geeignet ist. Die richtige Lösung kombiniert Statorstruktur, Wickelmechanismus, Werkstückbewegung, elektrische Verbindung und Anforderungen an die Endmontage.
Prozessbewertung anfordern. Entwickeln Sie einen neuen segmentierten Stator oder bewerten Sie einen automatisierten Wickelprozess?
Senden Sie uns Ihre Statorzeichnung, Ihr Wicklungsschema, Ihre Drahtspezifikation, Spulenanforderungen und Ihr Produktionsziel. Unser Ingenieurteam kann die geeignete Wickelbahn und Automatisierungskonfiguration für Ihre Anwendung bewerten.