コアレスモーターの直線巻線、斜交・ハニカム巻線、ダイヤモンド巻線について、構造上の特徴、製造上の課題、自動生産方式を解説します。
コアレスモーターは、自立構造の鉄心を持たないカップ形巻線を使用し、回転慣性が小さく、動的応答が速く、滑らかな動作と高い出力密度を備えることが特徴です。精密駆動、ロボット、航空宇宙システム、医療機器、高度な産業自動化に幅広く使用されています。
従来の鉄心付きモーターとは異なり、コアレスモーターには巻線を支持する鉄心の歯やスロットがありません。そのため、エナメル線を直接、機械的に安定し寸法精度の高い円筒構造に成形する必要があります。線材の配列、巻線張力、巻線軌道、熱融着、成形精度は、いずれもモーターの性能と生産の安定性に直接影響します。
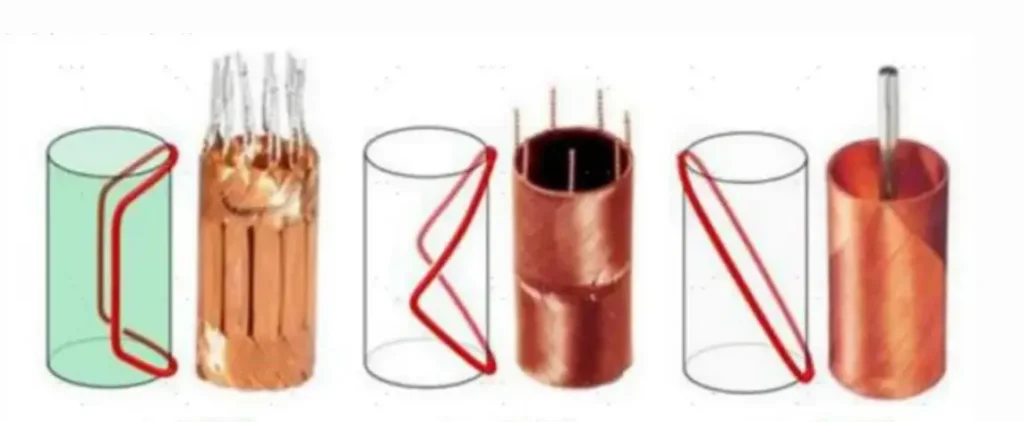
一般的なコアレスモーターの巻線構造には、直線巻線、斜交・ハニカム巻線、ダイヤモンド巻線があります。それぞれ、銅の充填率、コイルエンドの寸法、構造の均一性、製造の複雑さ、自動化要件に異なる特徴があります。
1. コアレスモーターの代表的な3種類の巻線構造
1.1 直線巻線
直線巻線では、主な有効導体部が電機子の軸とほぼ平行に配置されます。
製造時は、自己融着エナメル線を指定の巻数で巻き、その後、配列、ロール成形、カップ形への成形を行います。必要な機械的強度を得るため、熱融着、接着剤の硬化、その他の固定工程を用いる場合があります。
主な特徴
- 有効導体部が長く、使用可能な巻線空間を有効に活用できる
- 巻線形状が比較的単純
- 中央部の肉厚が大きくなる可能性がある
- 線材の重なりや配列の不均一を防ぐため、慎重な制御が必要
- リード線と端部接続に追加のスペースが必要になる場合がある
- 真円度、肉厚、全体の均一性を管理するうえで後工程の成形が重要
直線巻線は、有効導体の割合を高くする必要があり、後工程の成形と組立に対応できる製品に適しています。
1.2 斜交巻線・ハニカム巻線
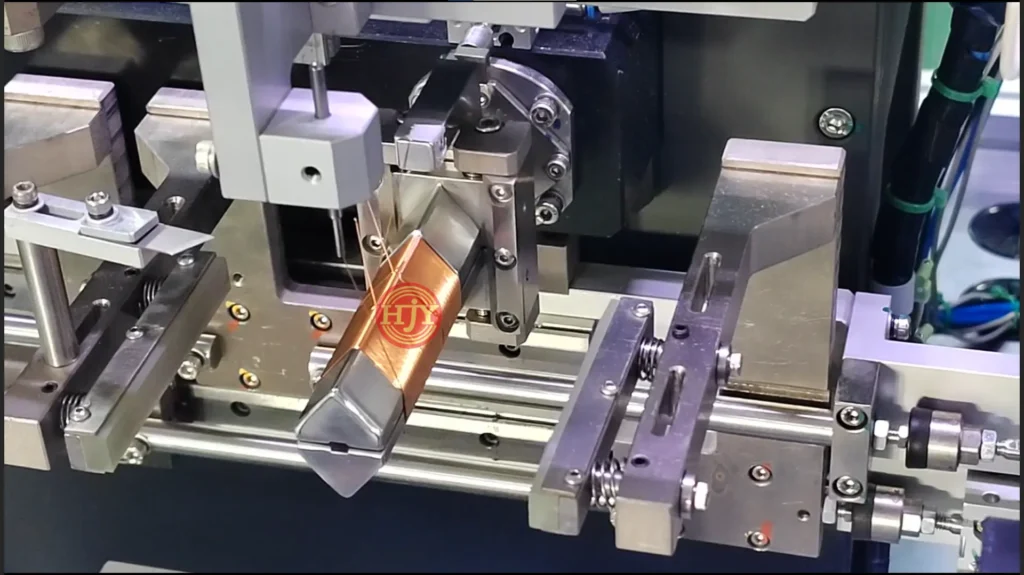
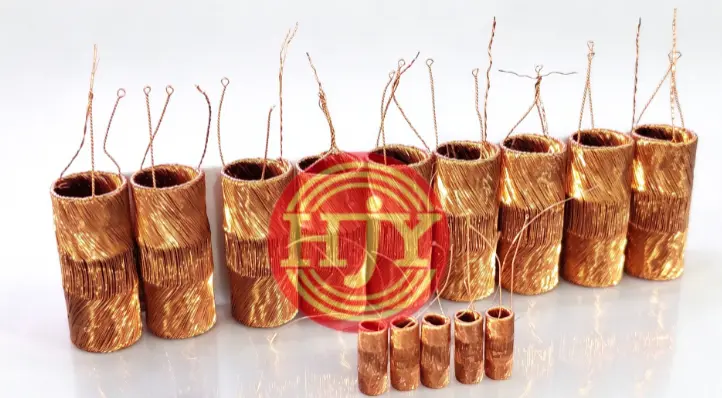
斜交巻線またはハニカム巻線では、エナメル線を電機子の軸に対して所定の角度で配置します。導体同士が交差し、自立可能な網目状またはハニカム状の構造を形成します。
一般的な工程では、位置決めピンなどの線材ガイド機構を備えた専用の巻線マンドレルを使用します。マンドレル径が主に巻線の内径を決め、位置決め部間の軸方向距離とプログラムされた巻線軌道が巻線長と端部形状を決定します。
装置は、マンドレルの回転と線材ガイドの軸方向往復動作を同期させ、所定の角度で連続的に巻線します。
主な特徴
- 連続巻線工程で巻線全体を製作できる
- コンパクトなコイルエンドによりモーターの軸方向長さを短縮できる
- 導体の交差配列により安定した自立構造を形成する
- 線材の交差部で一部の層が重なる
- 銅の充填率は巻線角度、線径、導体配列に依存する
- 正確な巻線軌道、張力制御、マンドレルの位置決めが不可欠
ハニカム巻線は、連続巻線とコンパクトな端部形状を両立します。ただし、設計では巻線角度、銅の利用効率、製造の安定性のバランスを取る必要があります。
1.3 ダイヤモンド巻線
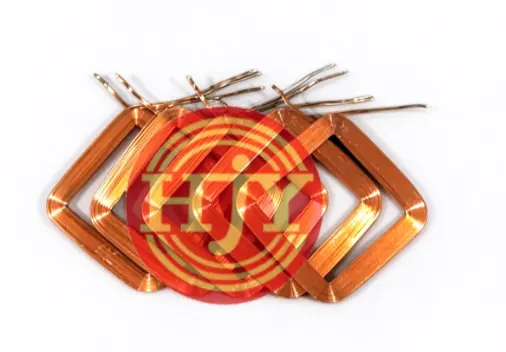
ダイヤモンド巻線は通常、複数の予備成形したコイル要素を指定の角度と位相位置に配置し、完全な円筒状巻線を形成します。
まず、専用治具上で自己融着エナメル線を巻き、個々の菱形または菱形に近いコイルを形成します。その後、コイル要素に予備成形、形状調整、位置決め、初期円筒成形、熱融着、最終寸法調整を行います。
主な特徴
- 個々のコイル形状と巻線角度を適切に管理できる
- 規則的な導体配列と均一な巻線構造
- 肉厚、真円度、完成寸法のばらつきが少ない
- 単一コイルの逐次巻線、または多ステーション自動システムによる生産が可能
- 予備成形、位置決め、熱融着に高い精度が必要
- 装置と治具を製品設計に合わせてカスタマイズする必要がある
ダイヤモンド巻線は、高い寸法の均一性と安定した量産が求められる用途に適しています。実際の生産効率は、コイル要素の数、巻線サイクルタイム、成形段階、融着方式、自動化構成によって異なります。
2. 3種類の巻線構造の比較
コアレスモーターの巻線構造の比較
| 比較項目 | 直線巻線 | 斜交・ハニカム巻線 | ダイヤモンド巻線 |
| 主な構造 | 有効導体が軸とほぼ平行 | 導体が所定の角度で交差 | 複数の予備成形コイルを組み立てる |
| 一般的な成形方法 | 巻線、配列、ロール成形、成形 | マンドレル上での連続交差巻線 | 個別コイルの巻線、配列、円筒成形 |
| 銅の利用効率 | 比較的高い | 交差角度の影響を受ける | 規則的な配列により高い |
| コイルエンドの大きさ | 比較的大きい | コンパクト | コイル設計によって制御可能 |
| 構造の均一性 | 配列と成形に依存 | 軌道と張力の制御に依存 | 一般的に高い |
| 自動化における主な課題 | 配列、ロール成形、リード線の処理 | 動作同期と連続巻線 | 多ステーションでの成形と組立 |
| 主な重点項目 | 有効導体の利用効率 | コンパクトな構造と連続巻線 | 寸法の均一性と量産の安定性 |
3. 製造における主な課題
コアレス巻線には線材を支持する従来の鉄心の歯やスロットがないため、製造上の課題は所定の巻数を巻くだけではありません。治具から取り外した後も、寸法が正確で機械的に安定したカップ形構造を保持する必要があります。
3.1 巻線張力の制御
巻線工程全体を通じて安定した張力を維持する必要があります。張力が過大だと、線材の伸び、エナメル絶縁の損傷、コイル寸法の変化を招く可能性があります。張力が不足すると、線材の緩み、重なり、導体位置の不安定化が生じることがあります。
張力パラメータは、線径、巻線構造、運転速度に合わせて設定する必要があります。巻き始め、通常巻線、方向転換、巻き終わりでは、異なる設定が必要になる場合があります。
3.2 巻線軌道と線材配列
巻線軌道は、巻線角度、巻数、コイル幅、導体の交差位置、コイルエンドの形状を決定します。装置は、スピンドルの回転、線材ガイドの動作、線材位置を正確に同期させ、線材の飛び出し、導体の重なり、局所的な線材の集中を最小限に抑える必要があります。
3.3 自己融着線の加熱と融着
コアレス巻線では一般に、自己融着エナメル線の融着層または追加の接着剤を用いて構造を保持します。加熱温度、処理時間、成形圧力、冷却条件は、いずれも接合強度と完成寸法に影響します。
加熱が不十分だと、型から取り外した後に巻線が緩む可能性があります。一方、過度の加熱は絶縁被膜の損傷、線材特性の変化、巻線の変形を招くことがあります。
3.4 型からの取り外しと自動排出
巻線と融着の後、リード線を引っ張ったり、絶縁を損傷したり、巻線形状を変えたりすることなく、コイルをマンドレルまたは成形治具から取り外す必要があります。特に小径で薄肉の巻線では、取り外し機構、マンドレル構造、排出方向が重要です。
3.5 寸法と工程の安定性
一般的な重要検査項目には、次のものがあります。
- 内径と外径
- 巻線長
- 肉厚と肉厚の均一性
- 真円度と同心度
- リード線の位置と長さ
- コイルの角度と相対位置
- 抵抗、巻数、絶縁性能
安定した量産には、巻線装置、成形治具、温度管理工程、検査システムを連携させて制御する必要があります。
4. コアレス巻線の主な生産方式
4.1 手作業による巻線
作業者がピン、巻線治具、簡易固定具を使用して、線材の巻線、配列、成形を行います。手作業の巻線は設備投資が比較的小さく、柔軟な調整が可能です。ただし、効率と品質の均一性が作業者の経験に大きく依存するため、開発、試作、ごく少量の生産に適しています。
4.2 半自動生産
装置がコイルを巻き、型からの取り外し、プレス、円筒成形、融着、組立は手作業または別の装置で行います。半自動生産は巻線精度と生産量を向上させますが、工程間の手作業による搬送は引き続き必要です。
4.3 統合自動生産
巻線構造に応じて、自動投入、巻線、予備成形、熱融着、円筒成形、最終寸法調整、検査、排出を1台の装置または一貫した生産ラインに統合できます。
マンドレルによる直接成形に適した巻線構造では、巻線工程中にカップ形巻線を形成できます。ダイヤモンド巻線など、予備成形コイルを用いる設計では、多ステーションシステムにより個別コイルの巻線、予備成形、位置決め、初期円筒成形、熱融着、最終寸法調整を行えます。
自動生産の主な利点
- 巻線軌道と張力の安定性向上
- 寸法と製品品質の均一性向上
- 手作業での取り扱いと中間搬送の削減
- 生産効率と設備稼働率の向上
- 工程パラメータの記録と生産トレーサビリティ
- 量産時の歩留まり向上
自動化の度合いが最も高い構成が、必ずしも最適なソリューションとは限りません。装置構成は、巻線構造、製品寸法、線径、目標生産能力、段取り替え要件、投資予算に基づいて評価する必要があります。
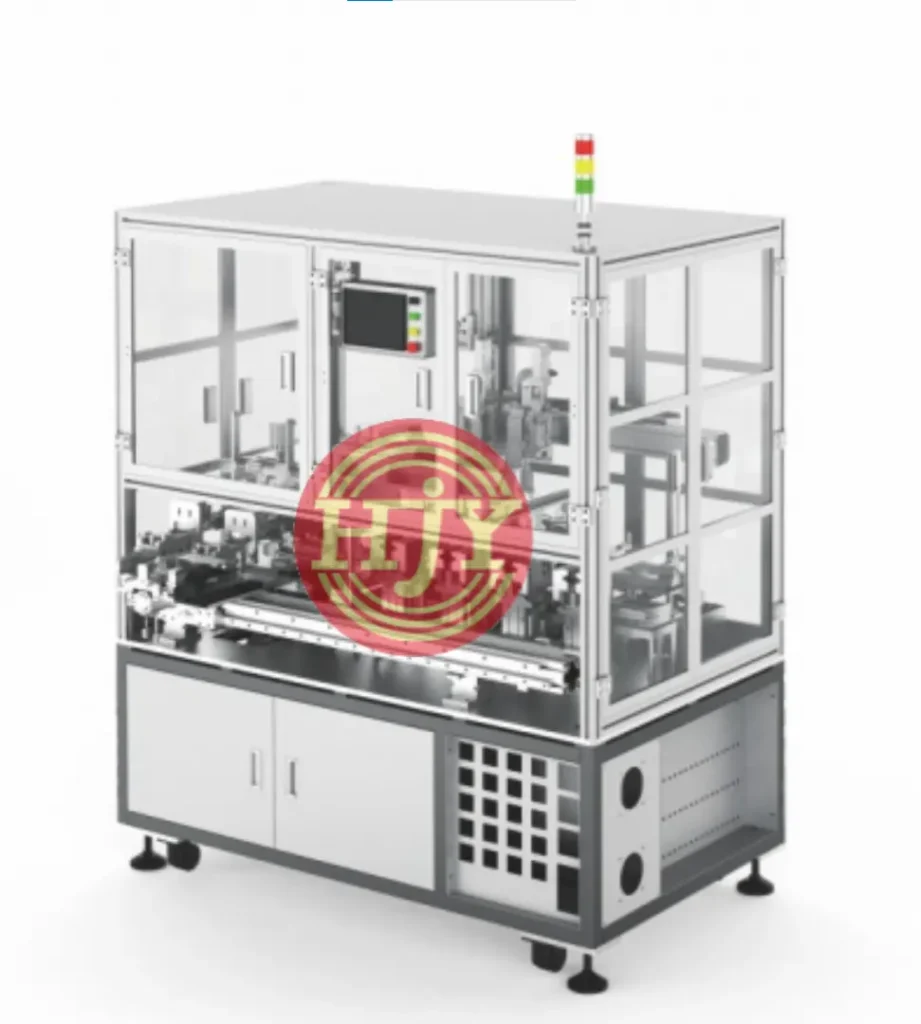
自動投入 → 精密巻線 → 予備成形 → 円筒成形 → 熱融着 → 最終寸法調整 → 検査 → 自動排出
5. 用途と開発動向
コアレスモーターは、回転慣性が小さく、動的応答が速く、コギングが極めて少なく、滑らかに動作するため、小型、軽量、高速応答、精密動作が求められる用途に特に適しています。
代表的な用途
- ヒューマノイドおよび生体模倣ロボットのアクチュエータ
- 医療機器と小型ポンプ
- 航空宇宙・航空機の作動システム
- 高応答サーボシステム
- 精密計測器と光学機器
- 高付加価値コンシューマー電子機器
- 自動把持、位置決め、小型駆動システム
ロボット、医療自動化、無人システム、精密機器の発展に伴い、コアレスモーターは小型化、出力密度の向上、巻線品質の均一化、大規模な自動生産へと進化しています。
6. JHYのコアレスモーター自動化ソリューション
JHYは、お客様のモーター設計、巻線図面、線径、巻数、巻線構造、生産目標に基づき、カスタマイズしたコアレスモーター巻線装置と自動生産ラインソリューションを提供します。
ソリューションの対応範囲
- 直線、斜交、ダイヤモンドコイルの巻線
- 自己融着エナメル線の精密張力制御
- 単一ステーションおよび多ステーションの自動巻線
- コイルの予備成形、初期成形、最終寸法調整
- 熱融着と円筒成形
- 型からの自動取り外しと排出
- 抵抗、巻数、外観の検査
- 電機子部品の組立と下流工程の自動化統合
試作開発、少量生産から量産まで、JHYはお客様の実際の工程要件に合わせて、適切な装置機能と自動化レベルを構成できます。
コアレスモータープロジェクトの検討を始める
巻線工程、成形方式、生産サイクル、自動化構成を正確に評価するため、次の情報をご提供ください。
- 製品図面と巻線図面
- 詳細な巻線軌道図
- エナメル線の線径と材質
- 巻数とモーターの極数
- 巻線構造と完成寸法
- 製品サンプル
- 目標生産能力とサイクルタイム要件
- 統合する上流・下流工程
コアレスモーターの開発や自動生産ラインの計画をご検討中の方は、JHYにお問い合わせください。当社のエンジニアリングチームが、製品と生産の要件に基づいて適切な巻線工程と自動化ソリューションを評価します。